
铜包铝(CCA)焊带:成本诱人,为什么光伏头部企业迟迟不敢大批量用?
先说结论
截至 2026 年中,铜包铝(CCA)焊带在头部组件企业中总体仍停留在专利布局、研发验证或小规模试产阶段;真正开始中小批量使用的,主要是降本压力更大的二三线及中小型组件企业。
问题不在“能不能做出来”,而在“25 年质保敢不敢签”:电化学腐蚀、热应力、焊接界面、长期数据缺失这四道坎,目前还没有一道被彻底迈过去。
01什么是 CCA 焊带
铜包铝(CCA,Copper Clad Aluminum)焊带,是以铝为芯、外层包覆一层铜,再经拉丝减径、压延成型和镀锡制成的复合焊带(下文简称 CCA 焊带)。
它的思路很直接:用更便宜、更轻的铝替代大部分铜,只保留外层的铜来保证可焊性、保护铝芯。在铜价居高不下、组件环节利润微薄的背景下,这个方案的吸引力不言而喻。
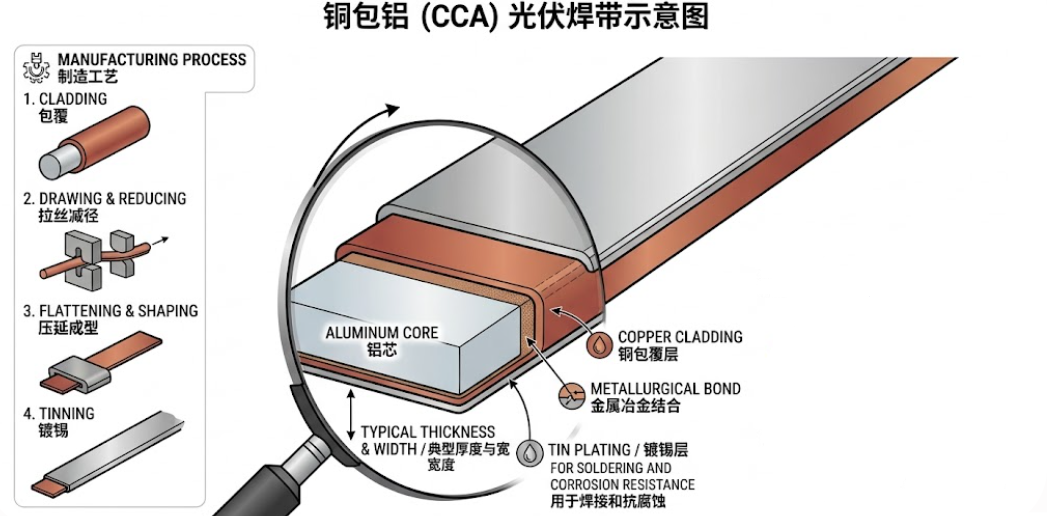
图1 铜包铝(CCA)光伏焊带结构与制造工艺示意
02应用现状:头部谨慎,二三线先行
- 头部企业:高度谨慎。截至 2026 年中,CCA 焊带在光伏头部企业中的使用,总体仍处于专利布局、研发验证或小规模试产阶段。
- 二三线及中小企业:已开始中小批量应用。在二三线组件企业和一些中小型非标组件企业中,CCA 焊带已经用于部分产品或特定客户项目,比如面向非洲等价格敏感市场、对质量要求相对不高的组件。
归根结底,这是降本导向的结果。
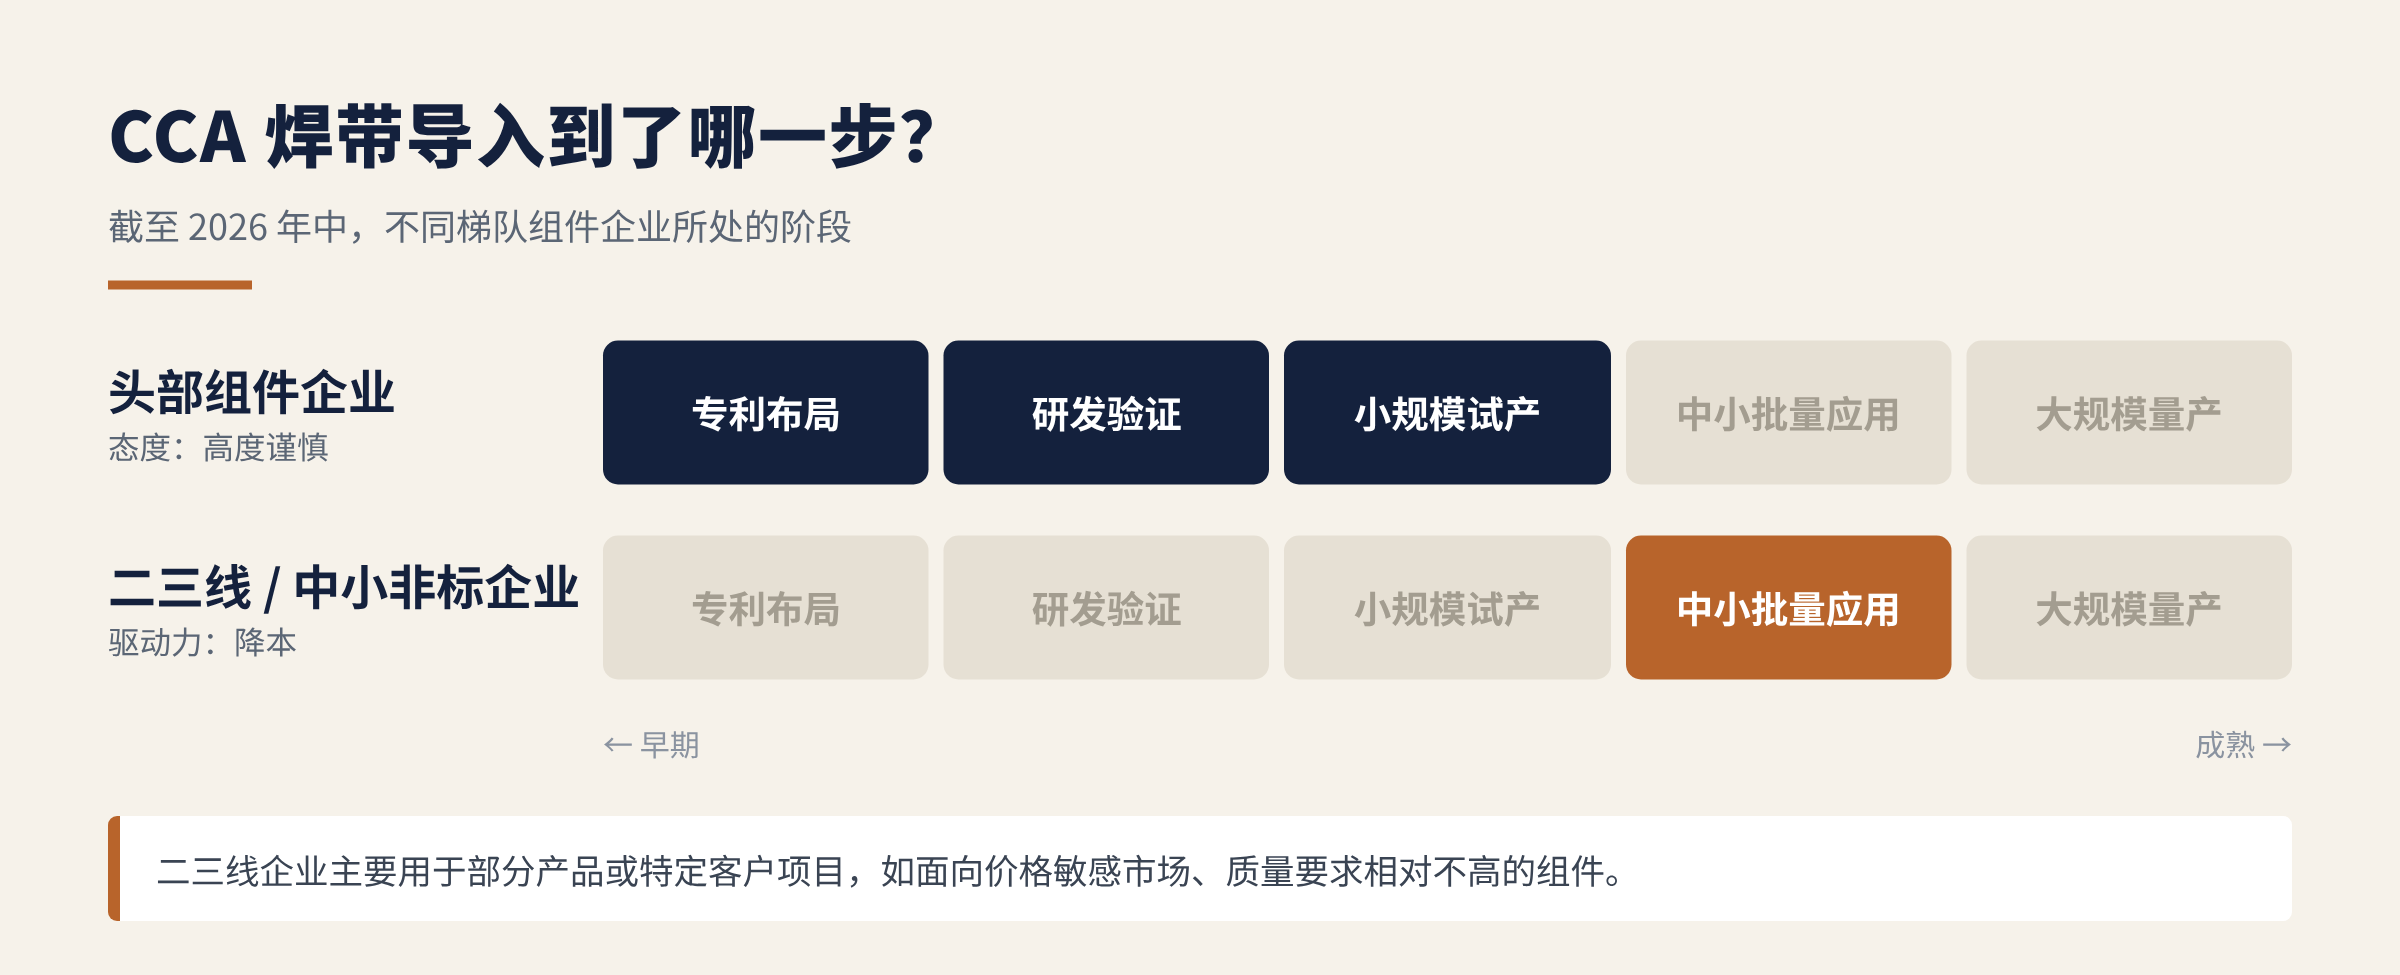
图2 CCA 焊带在不同梯队组件企业中的导入阶段
03头部企业为什么没有大批量使用?
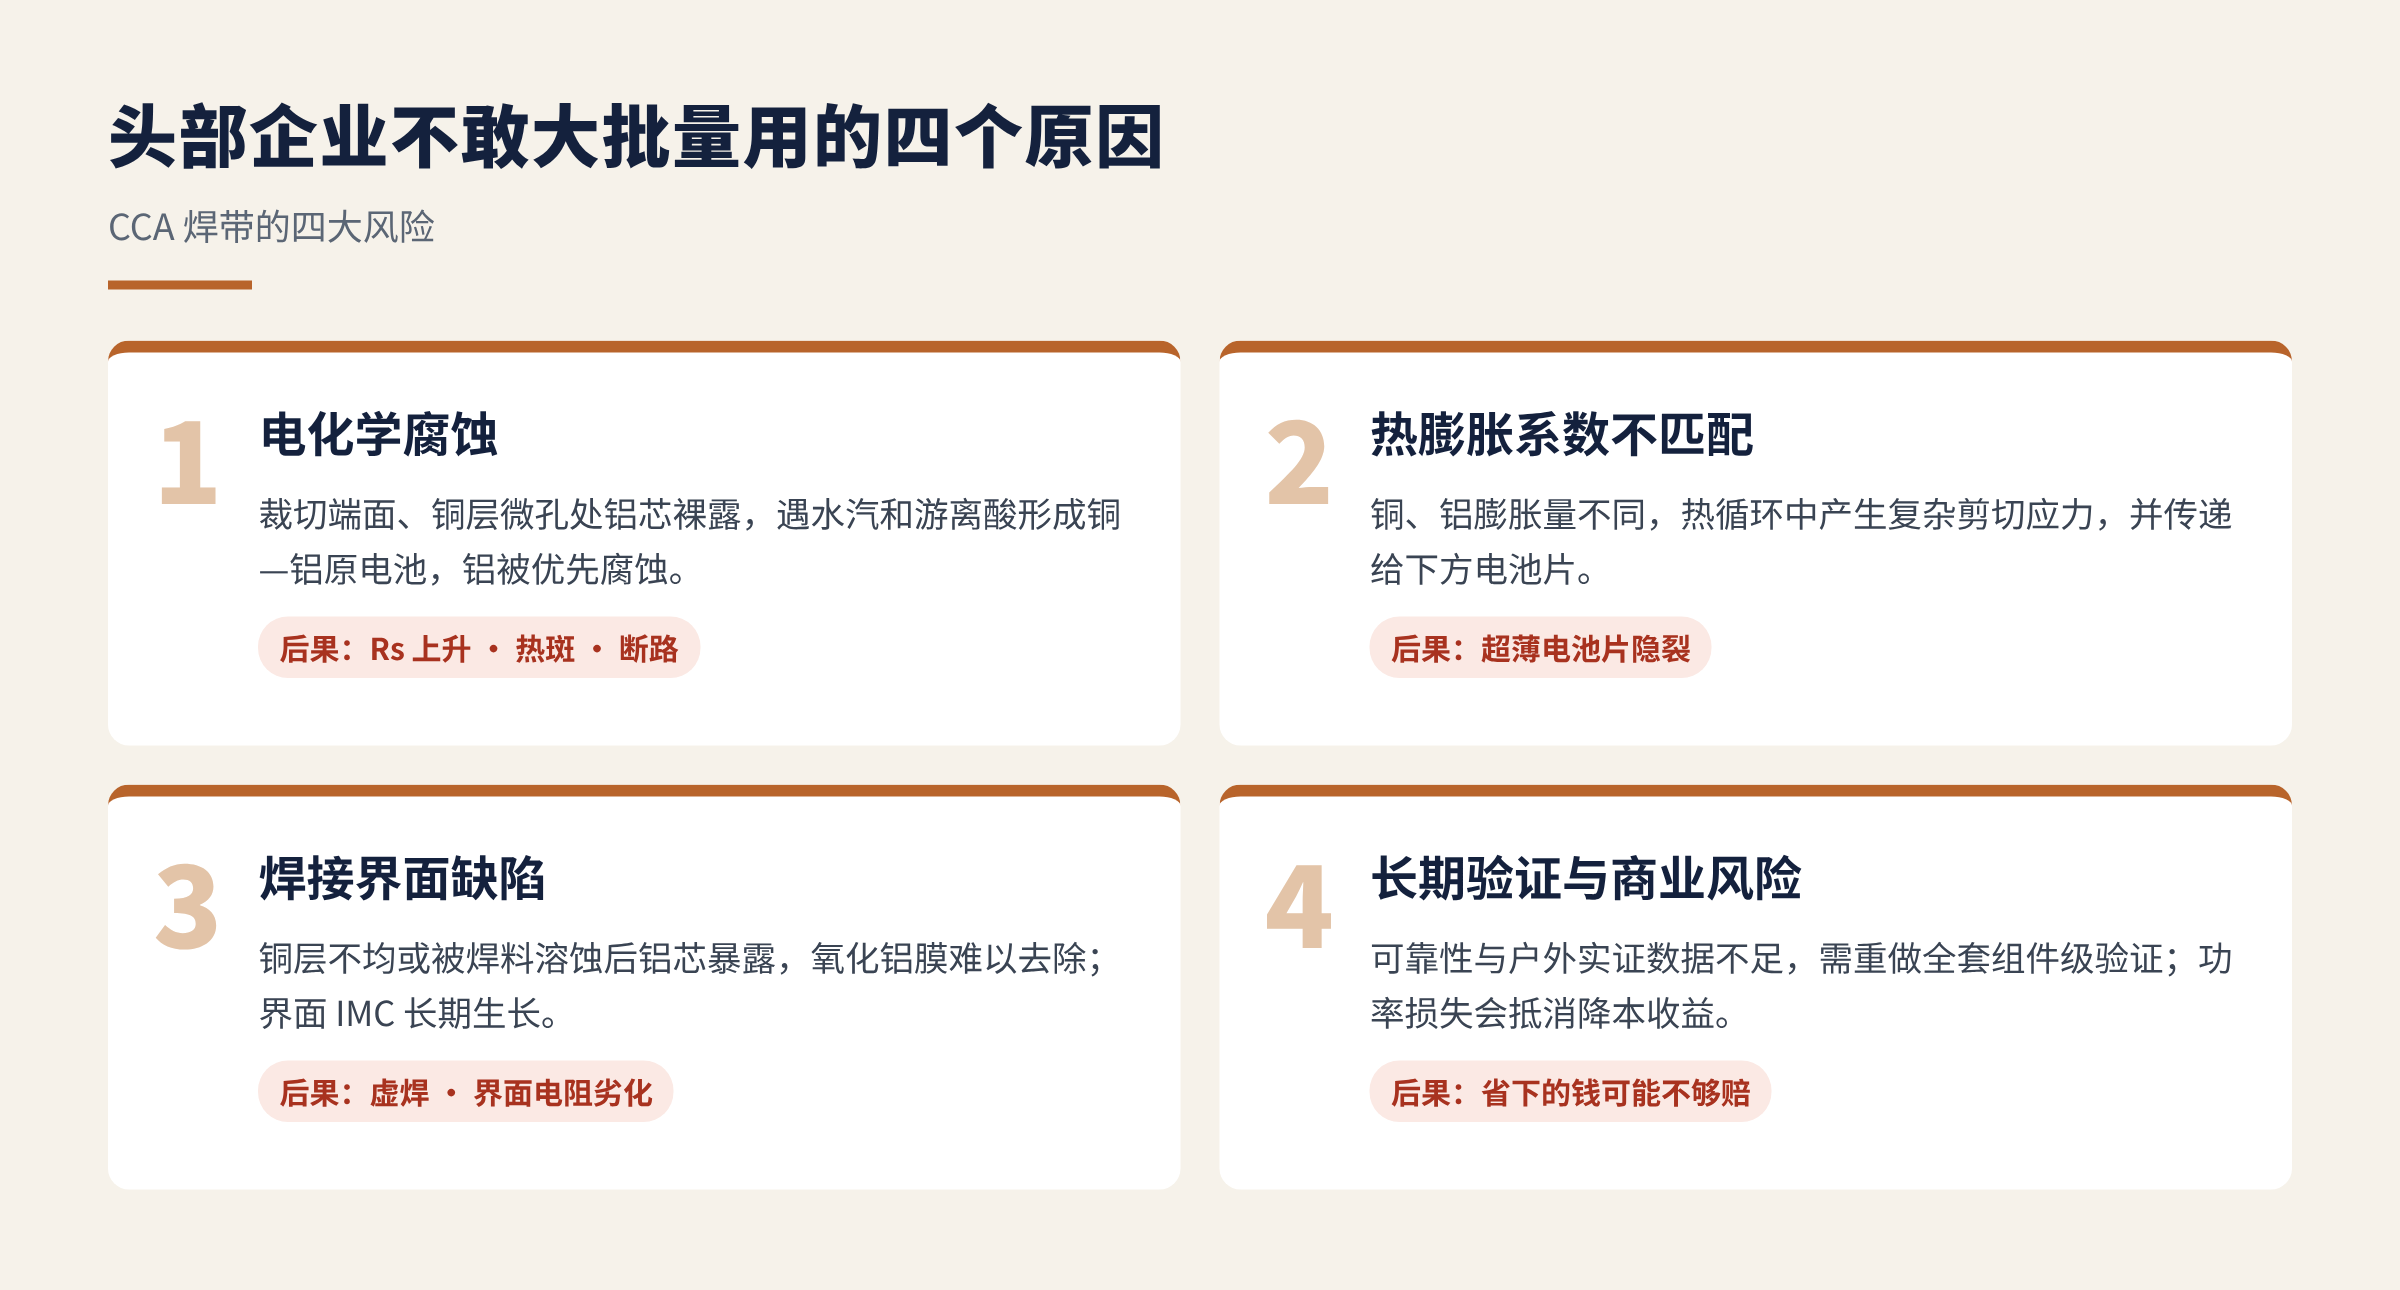
图3 CCA 焊带面临的四大风险
1. 电化学腐蚀(原电池腐蚀):最核心、也最难根除
这是 CCA 焊带最核心、也最难根除的风险。在焊带的裁切端面,或者拉丝工艺控制不佳导致的铜层微孔处,内部的铝芯会直接暴露出来。
- 水汽是催化剂。尽管组件封装材料和技术不断升级,但在长达 25 年的户外运行或长期湿热测试(DH1000 / DH2000 / DH3000)中,水汽依然会不可避免地缓慢渗透进组件内部。
- 反应机制。水汽一旦侵入,并与封装材料中可能存在的微量游离酸(如 EVA 水解产生的醋酸)或外界渗入的离子结合,就会在暴露的铜—铝交界面形成微观的“电解液池”。铝的电极电位远低于铜,于是铝作为阳极被优先氧化腐蚀,铜则作为阴极受到保护。
- 后果。腐蚀会使局部接触电阻和组件串联电阻(Rs)持续攀升:轻则带来 PID、LID 之外的额外功率衰减,重则在汇流带或主栅连接处形成局部热斑,甚至烧毁、断路。
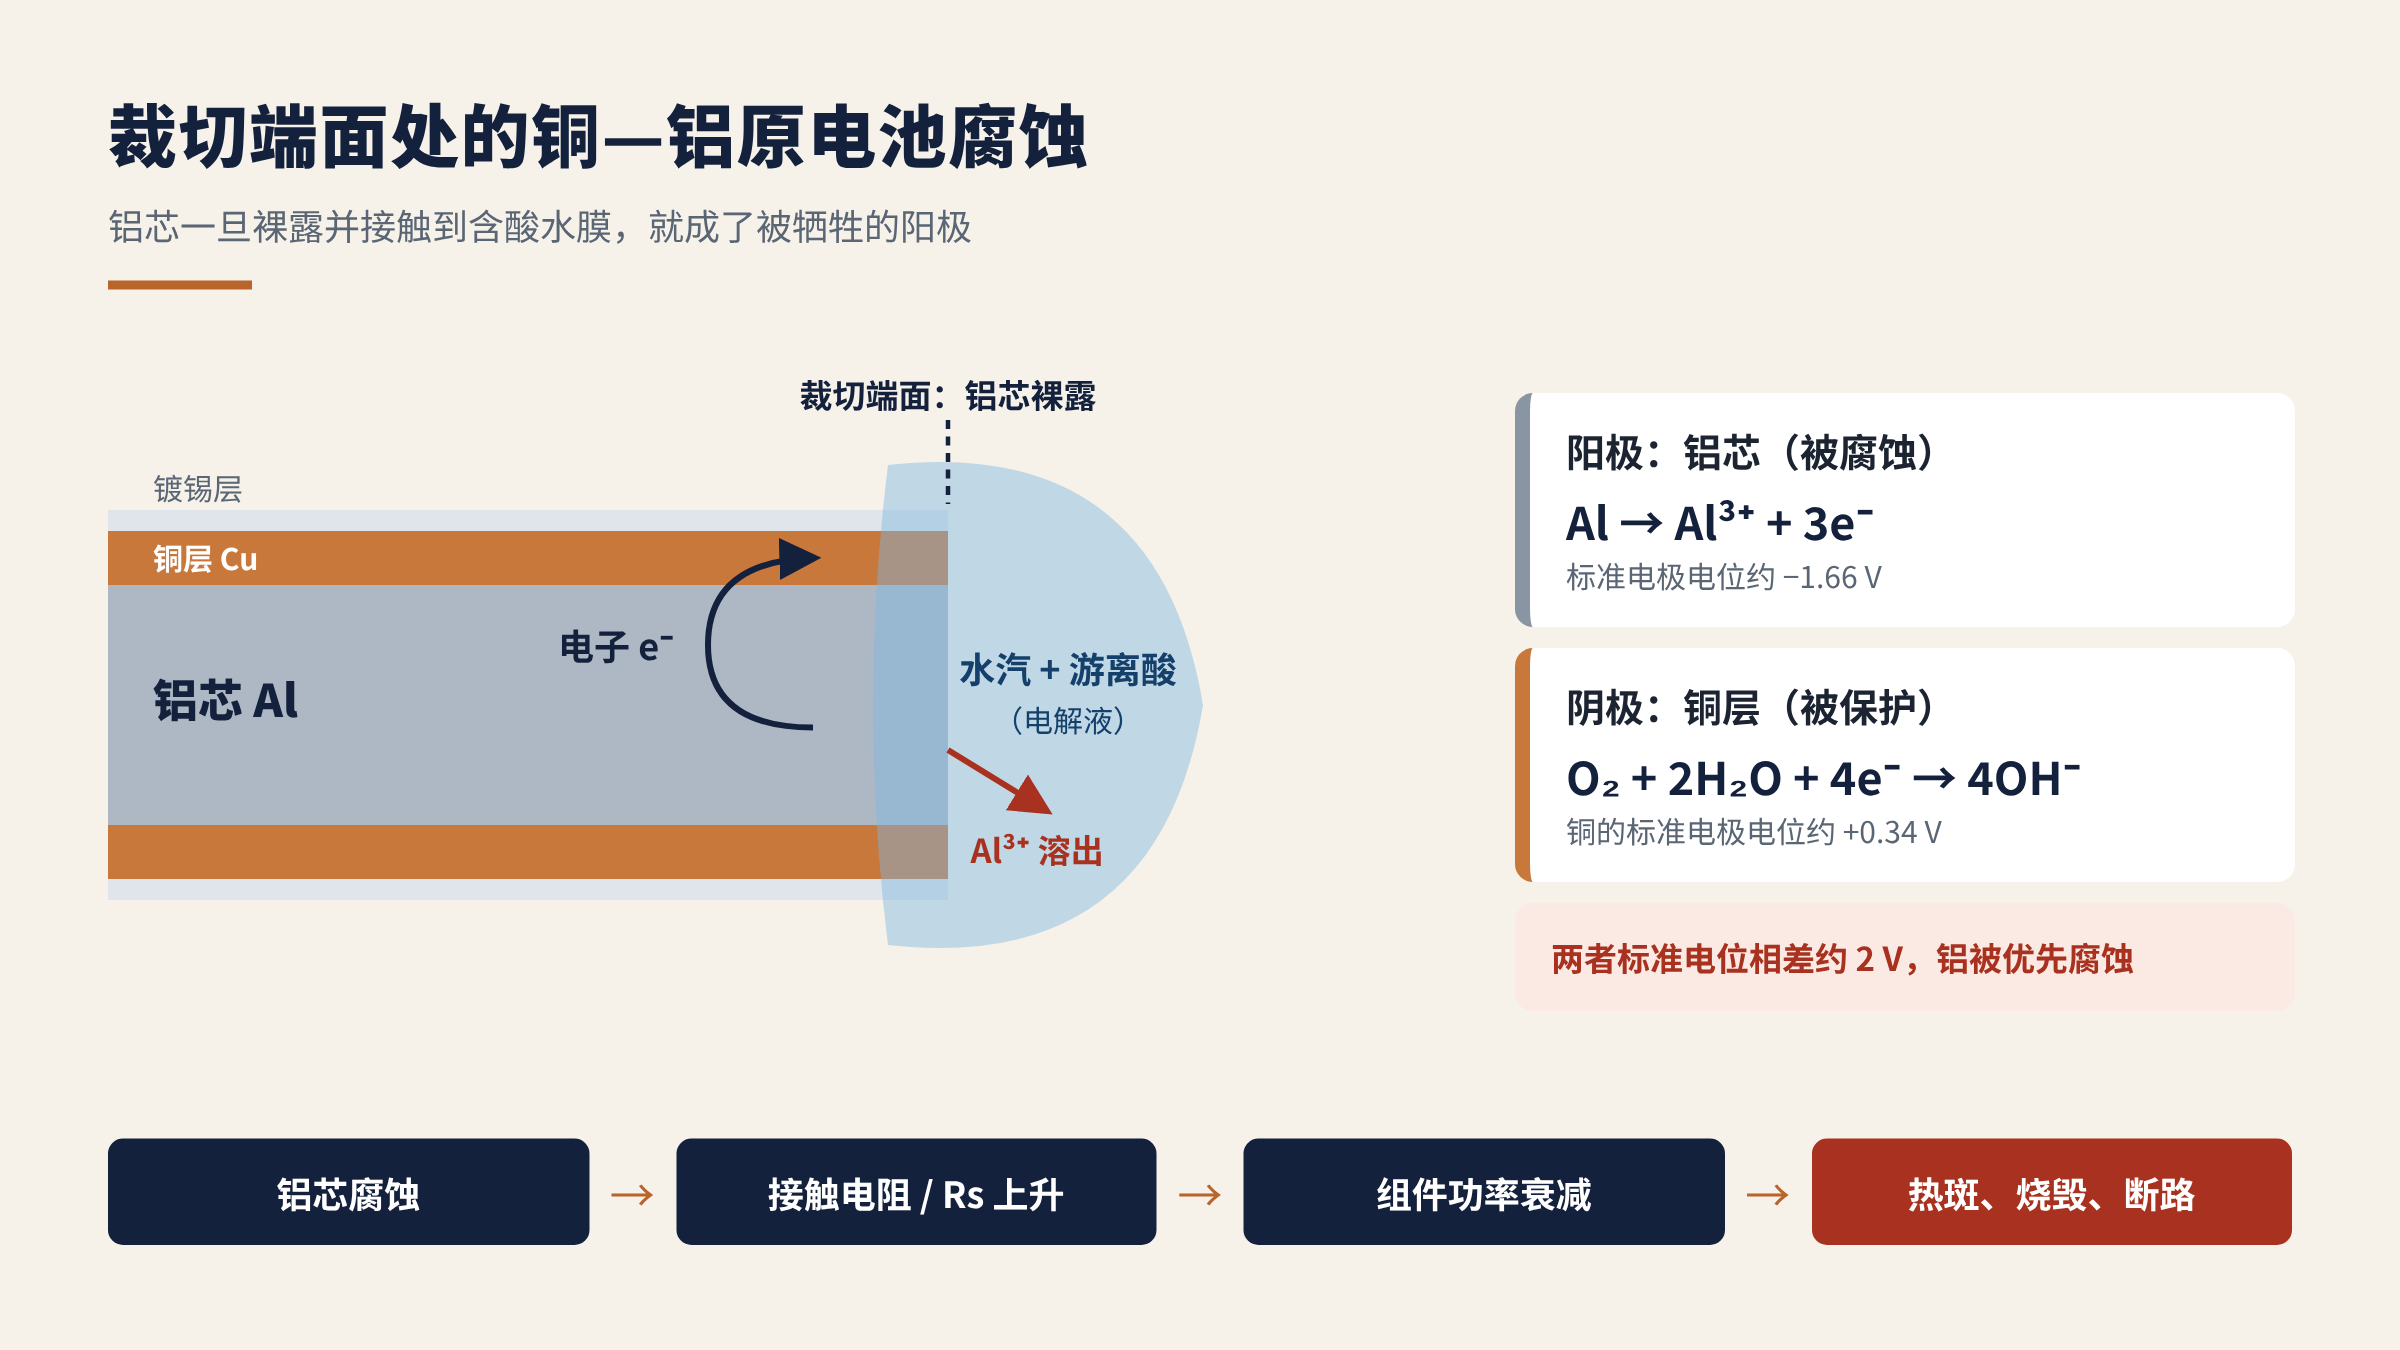
图4 裁切端面处的铜—铝原电池腐蚀机理
2. 热膨胀系数(CTE)不匹配:热循环中的机械应力
铝的热膨胀系数约为 23.1×10⁻⁶/K,铜约为 16.5×10⁻⁶/K,而硅只有约 2.6×10⁻⁶/K。铜、铝复合在一起,经历剧烈温度变化时,材料内部会产生复杂的剪切应力。
- 热循环(TC)测试的挑战。在 TC200 乃至更严苛的 TC400 / TC600 测试中,焊带要经历反复的膨胀和收缩。这种应力不仅考验铜层与铝芯之间的结合力,更致命的是,它会把反复变化的内应力直接传递给下方的电池片。
- 对薄片化电池的威胁。目前 TOPCon 等高效 N 型电池,硅片厚度已普遍减薄至 130 μm 甚至更低。CCA 焊带在温度交变中产生的更大、更复杂的机械应力,极易诱发这类超薄电池片的隐裂。
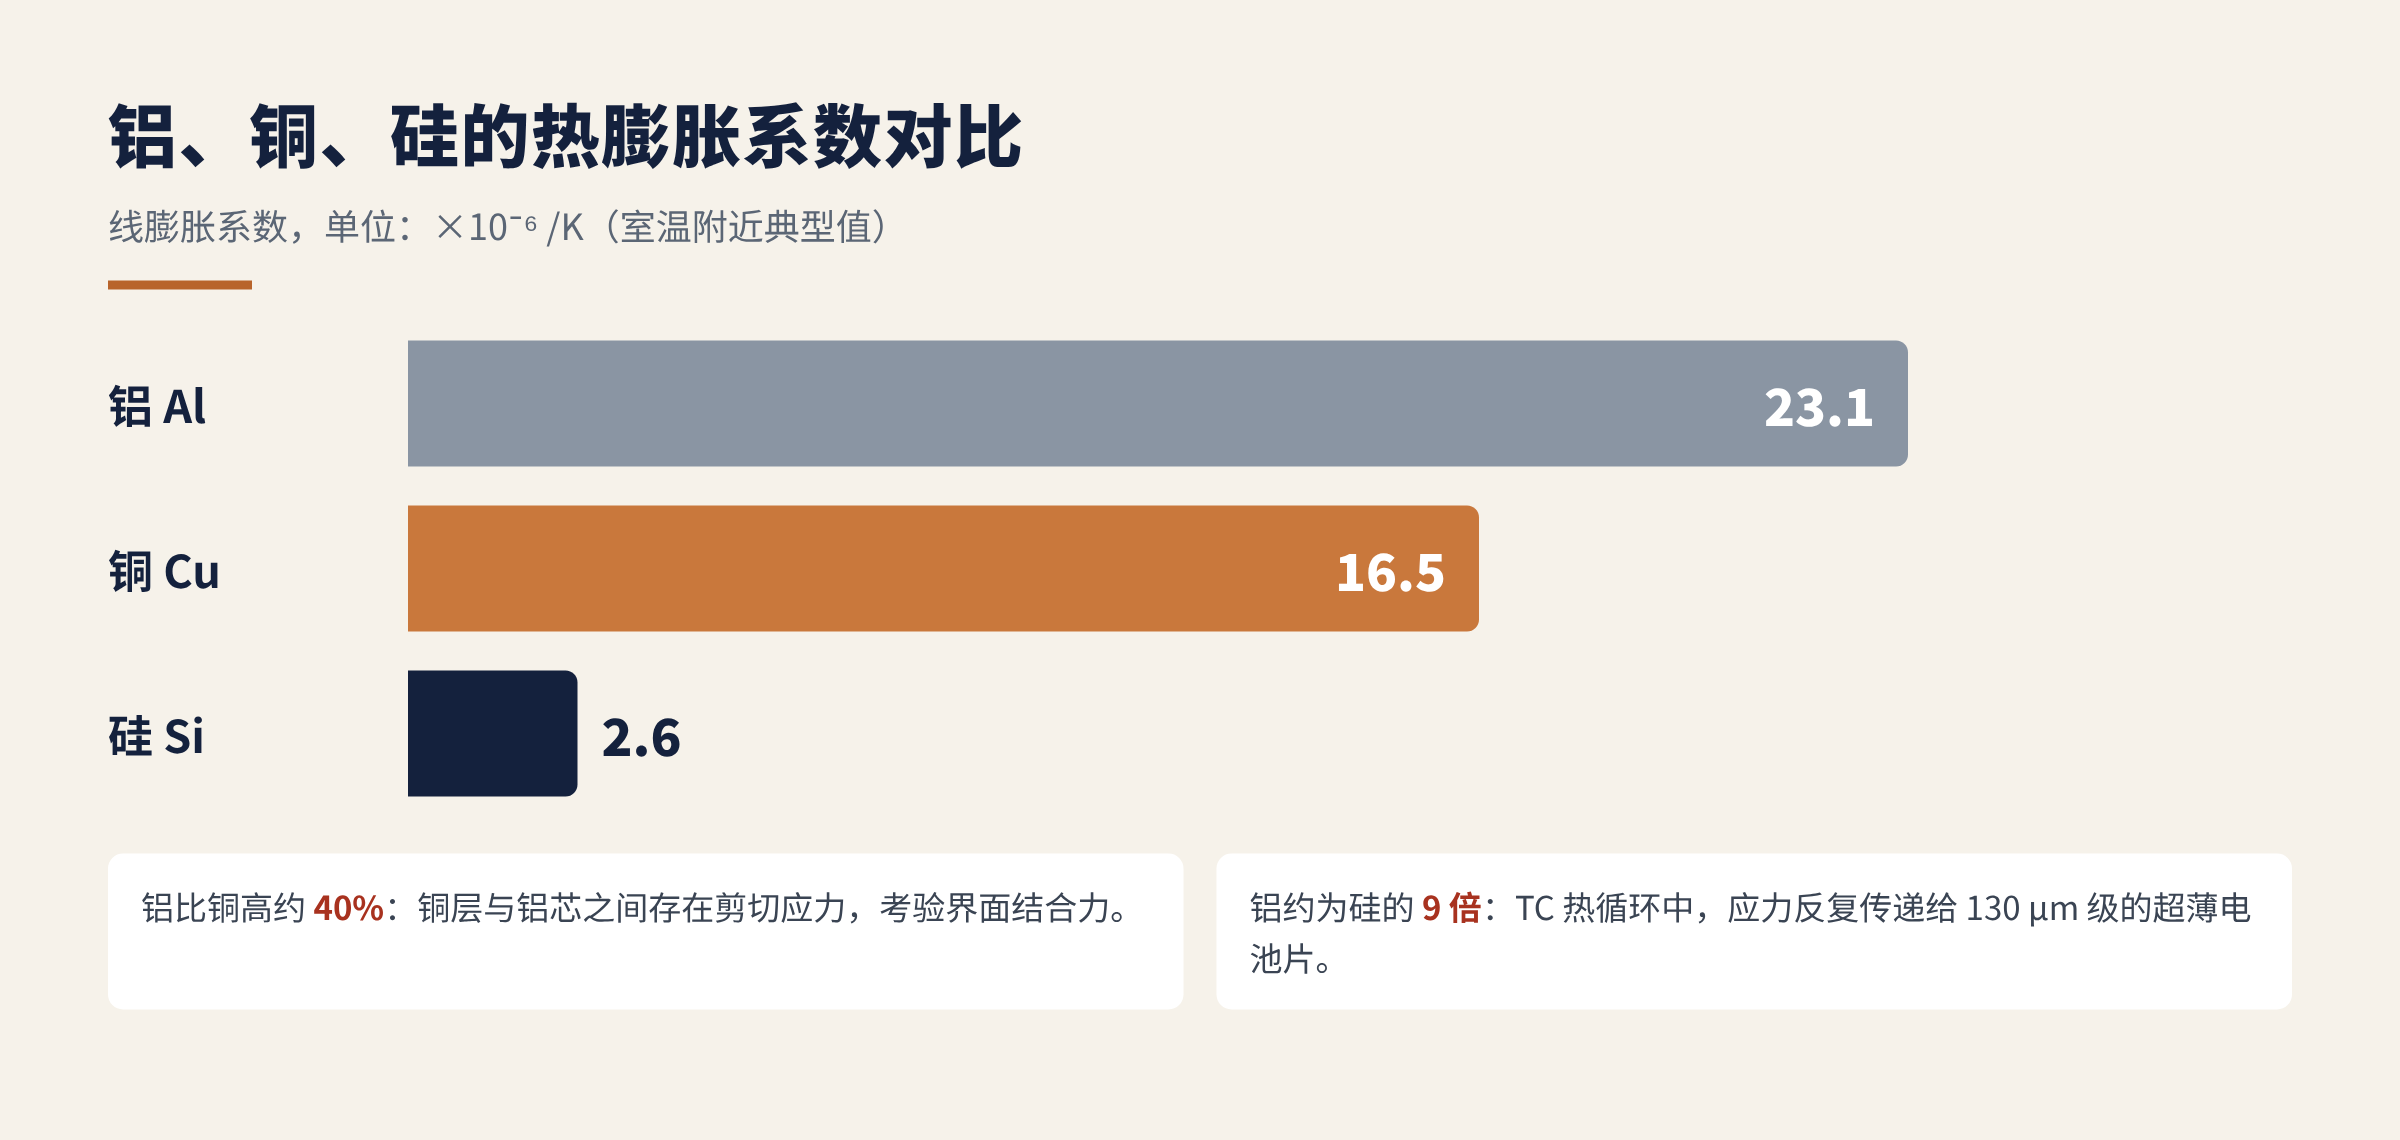
图5 铝、铜、硅的热膨胀系数对比
3. 焊接界面:虚焊与 IMC(金属间化合物)过度生长
从组件制造的焊接工艺端看,CCA 焊带同样存在先天的物理限制。
- 润湿性与虚焊。铝表面极易形成致密的氧化铝薄膜。如果外层铜的厚度不均,或者在焊接高温下(尤其是使用含铋、含铅的低熔点合金时)发生“溶铜效应”,铜层被焊料溶蚀而露出铝芯,常规的光伏助焊剂很难去除这层氧化膜,极易造成大面积虚焊。
- 界面电阻劣化。即便初期焊接良好,在长期的热力学驱动下,铜、铝、锡、银及其他微量合金元素构成的复杂金属体系,也会在焊接界面处缓慢生成脆性大、导电率低的金属间化合物(IMC),随着时间推移不断推高组件的串联电阻。
4. 长期验证与商业风险:省下的钱,可能不够赔
- 数据缺失。纯铜焊带有数十年的成熟数据和大量现场反馈;而 CCA 焊带在光伏应用中的可靠性测试数据,以及 25 年以上的户外实证数据,仍然明显不足。
- 标准与认证。现有的组件标准和认证体系,都是在纯铜焊带的基础上积累起来的。更换焊带基材属于关键材料变更,企业需要额外投入大量时间和成本,重新做全套组件级验证。
- 经济后果。即使材料成本降下来,只要功率损失 0.1%~0.5%,或者可靠性略差一点,省下的成本就会被抵消。
04一张表看懂:纯铜焊带 vs. CCA 焊带
| 对比维度 | 纯铜焊带(主流基准) | CCA 焊带 | 影响与结果 |
|---|---|---|---|
| 材料密度 | 约 8.9 g/cm³ | 约 3.3~4.2 g/cm³(取决于铜铝比) | CCA 大幅减重,同等重量下可产出更长米数(得米率高) |
| 体积电阻率 | 约 1.68×10⁻⁸ Ω·m | 约 2.65×10⁻⁸ Ω·m(接近纯铝) | CCA 电阻率高约 60%,要维持相同的串联电阻,必须加大截面积 |
| 正面光学遮挡 | 较小(线径可做到 0.2 mm 级) | 较大(需加粗线径弥补导电率) | 加粗则遮光增加、电流下降;不加粗则电阻上升、FF 下降,两头都会损失功率 |
| 抗电化学腐蚀能力 | 优秀(单一均质金属) | 极差(双金属原电池反应) | 端头和微孔处易腐蚀,是 CCA 被主流市场拒之门外的核心原因 |
| 细线拉拔加工良率 | 极高(可轻松拉至 0BB 所需线径) | 较低(双金属协同变形困难) | 很难适应 N 型组件超细多主栅(SMBB)、0BB 的发展趋势 |
| 成本(单瓦辅材摊销) | 较高(受铜价波动影响大) | 显著降低(材料成本可降 20% 以上) | 初期采购成本上极具诱惑力 |
电阻率高约 60% 是什么概念?按圆线粗略估算:要做到与 0.20 mm 纯铜焊带相同的电阻,CCA 焊带的截面积要增加约 60%,线径要加粗到约 0.25 mm。
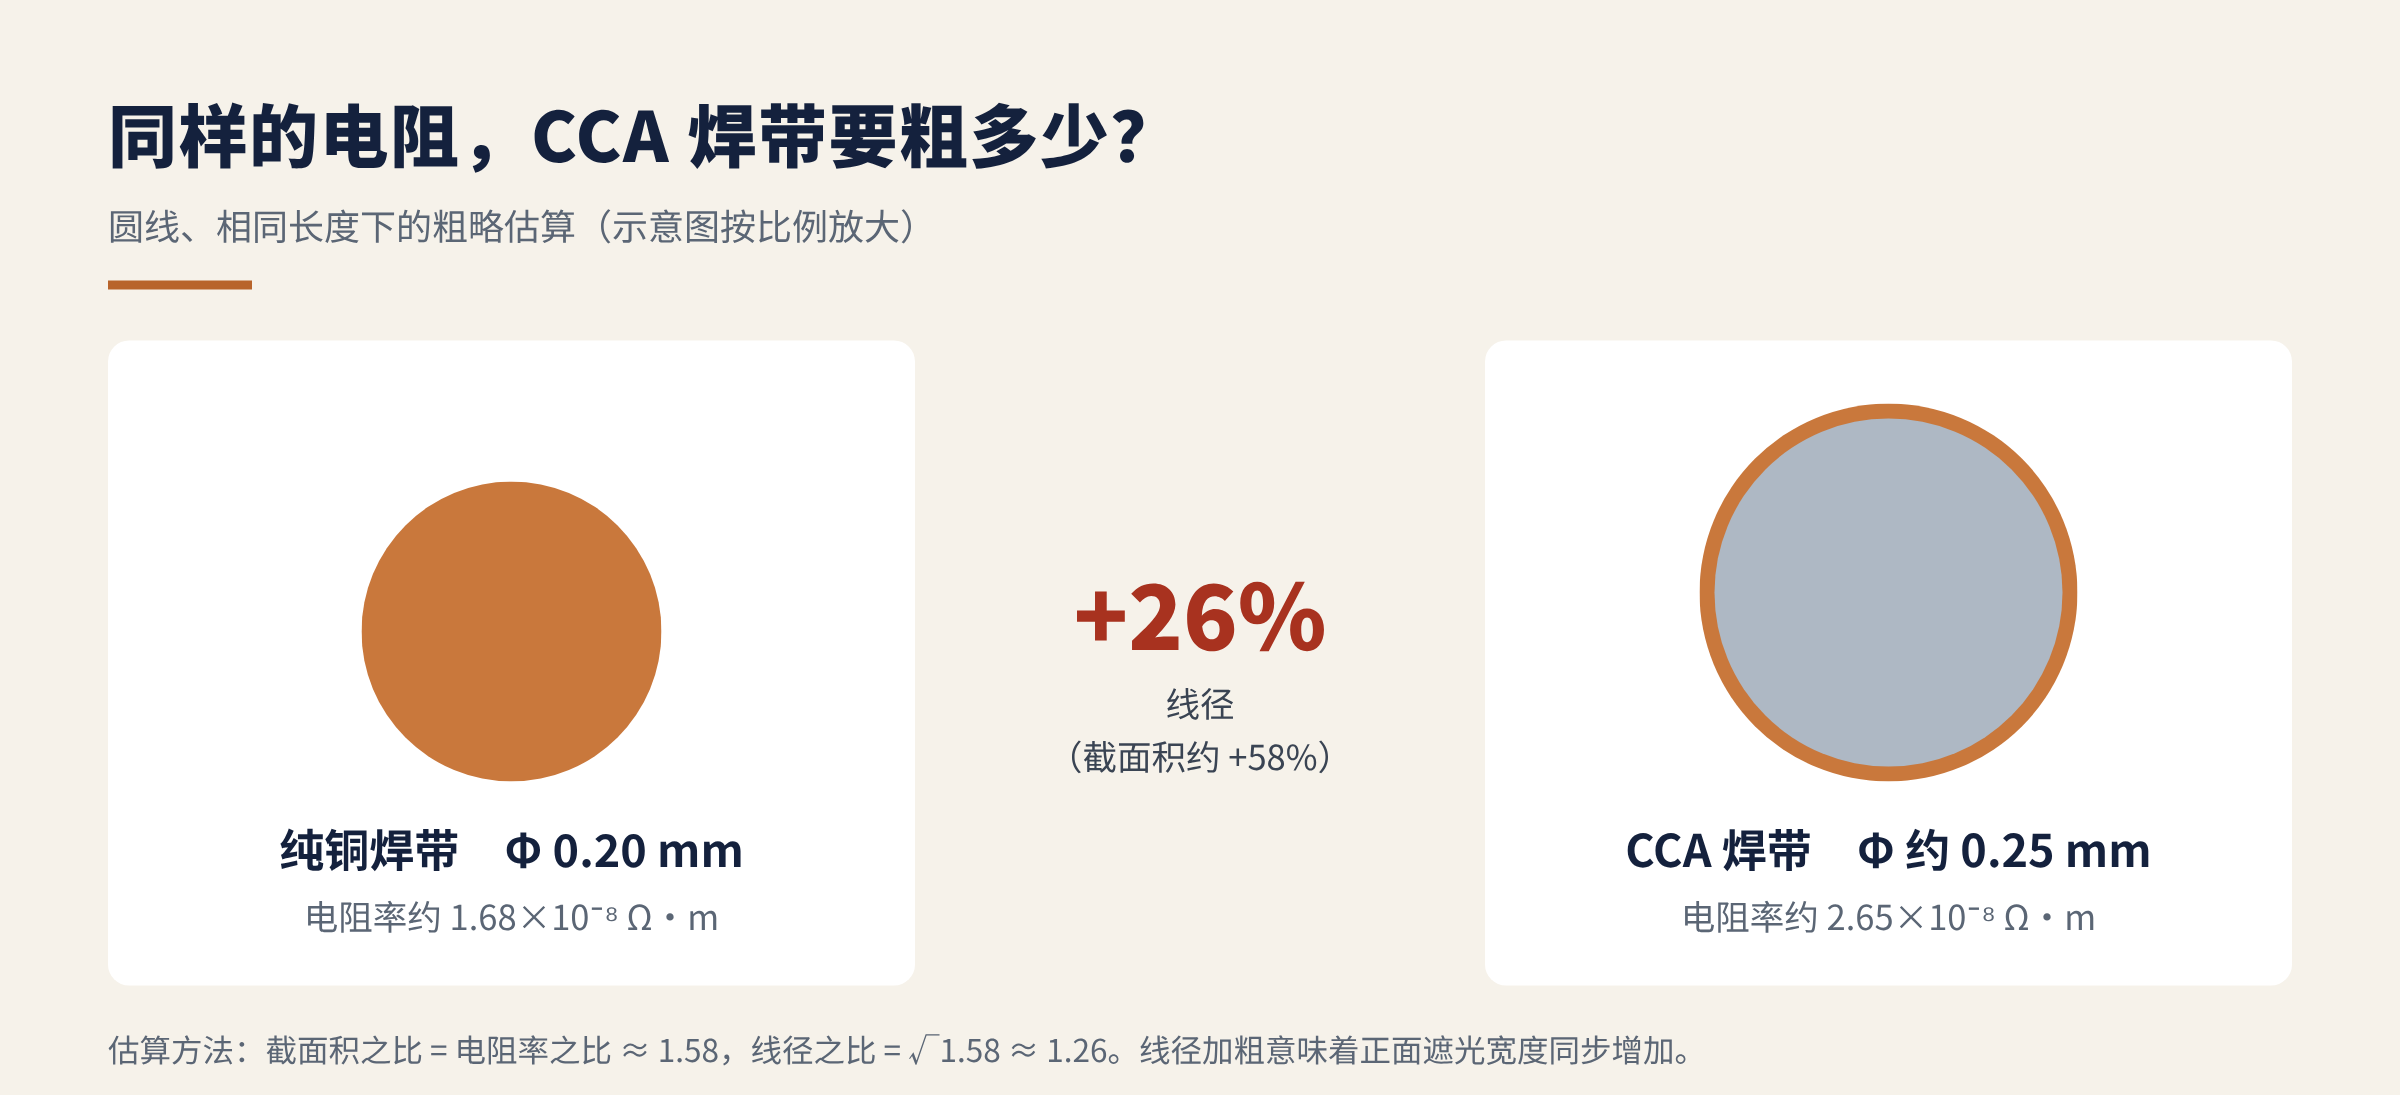
图6 相同电阻下,CCA 焊带需要加粗多少(按表中电阻率估算)
反过来看,即使加粗到与纯铜相同的电阻,CCA 焊带单位长度的重量也只有纯铜焊带的约 60%~75%。这正是它在成本上始终有吸引力的原因:减重和降本是真实的,代价是遮光、加工和可靠性。
05写在最后
成本优势诱人,但可靠性优先。
这也是为什么头部企业目前多处于验证阶段,而非大规模导入阶段。对头部企业来说,焊带在组件成本里占比有限,而一旦出现批量性的户外失效,赔上的是 25 年质保和品牌信誉,这笔账并不难算。
CCA 焊带什么时候能真正进入主流?我们的看法是,至少要先回答好三个问题:
- 裁切端面和铜层缺陷处的铝芯怎么防护。
- 在加严的湿热、热循环序列测试之后,功率和电阻是否依然稳定。
- 有没有足够长时间的户外实证数据来背书。
你所在的企业或项目里,有没有接触过 CCA 焊带?实际测试或使用效果怎么样?欢迎与我们交流。
参考资料
- IEC 61215-2:2021, Terrestrial photovoltaic (PV) modules – Design qualification and type approval – Part 2: Test procedures(MQT 11 热循环、MQT 13 湿热试验)
- ASTM B566, Standard Specification for Copper-Clad Aluminum Wire
- CRC Handbook of Chemistry and Physics:标准电极电位(Al³⁺/Al ≈ −1.66 V,Cu²⁺/Cu ≈ +0.34 V)、电阻率与热膨胀系数典型值
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理