
光伏组件 TC200 热循环测试全解析:测试条件、失效特征与失效机理
把一块组件从 −40 °C 加热到 +85 °C,再冷却回去,如此反复 200 次。玻璃、胶膜、电池片、焊带各自以不同的幅度热胀冷缩,彼此拉扯。TC200 要回答的问题只有一个:这块组件的“筋骨”,经不经得起这样折腾。
TC200(Thermal Cycling,热循环 200 次)与 DH1000(湿热)一样,是光伏组件型式认可和可靠性评估中最经典、最基础的环境试验之一,试验方法由 IEC 61215-2 的 MQT 11(Thermal cycling test)定义。
它的核心目的,是评估组件承受温度反复变化所带来的热失配、疲劳及其他应力的能力。说得更直白一些,就是考察玻璃、胶膜、电池片、焊带之间因热膨胀系数(CTE)不匹配而产生的层间剪切力和疲劳损伤。
本文按“怎么测 → 考验什么 → 怎么坏、为什么坏”的顺序展开。
01TC200 的测试条件
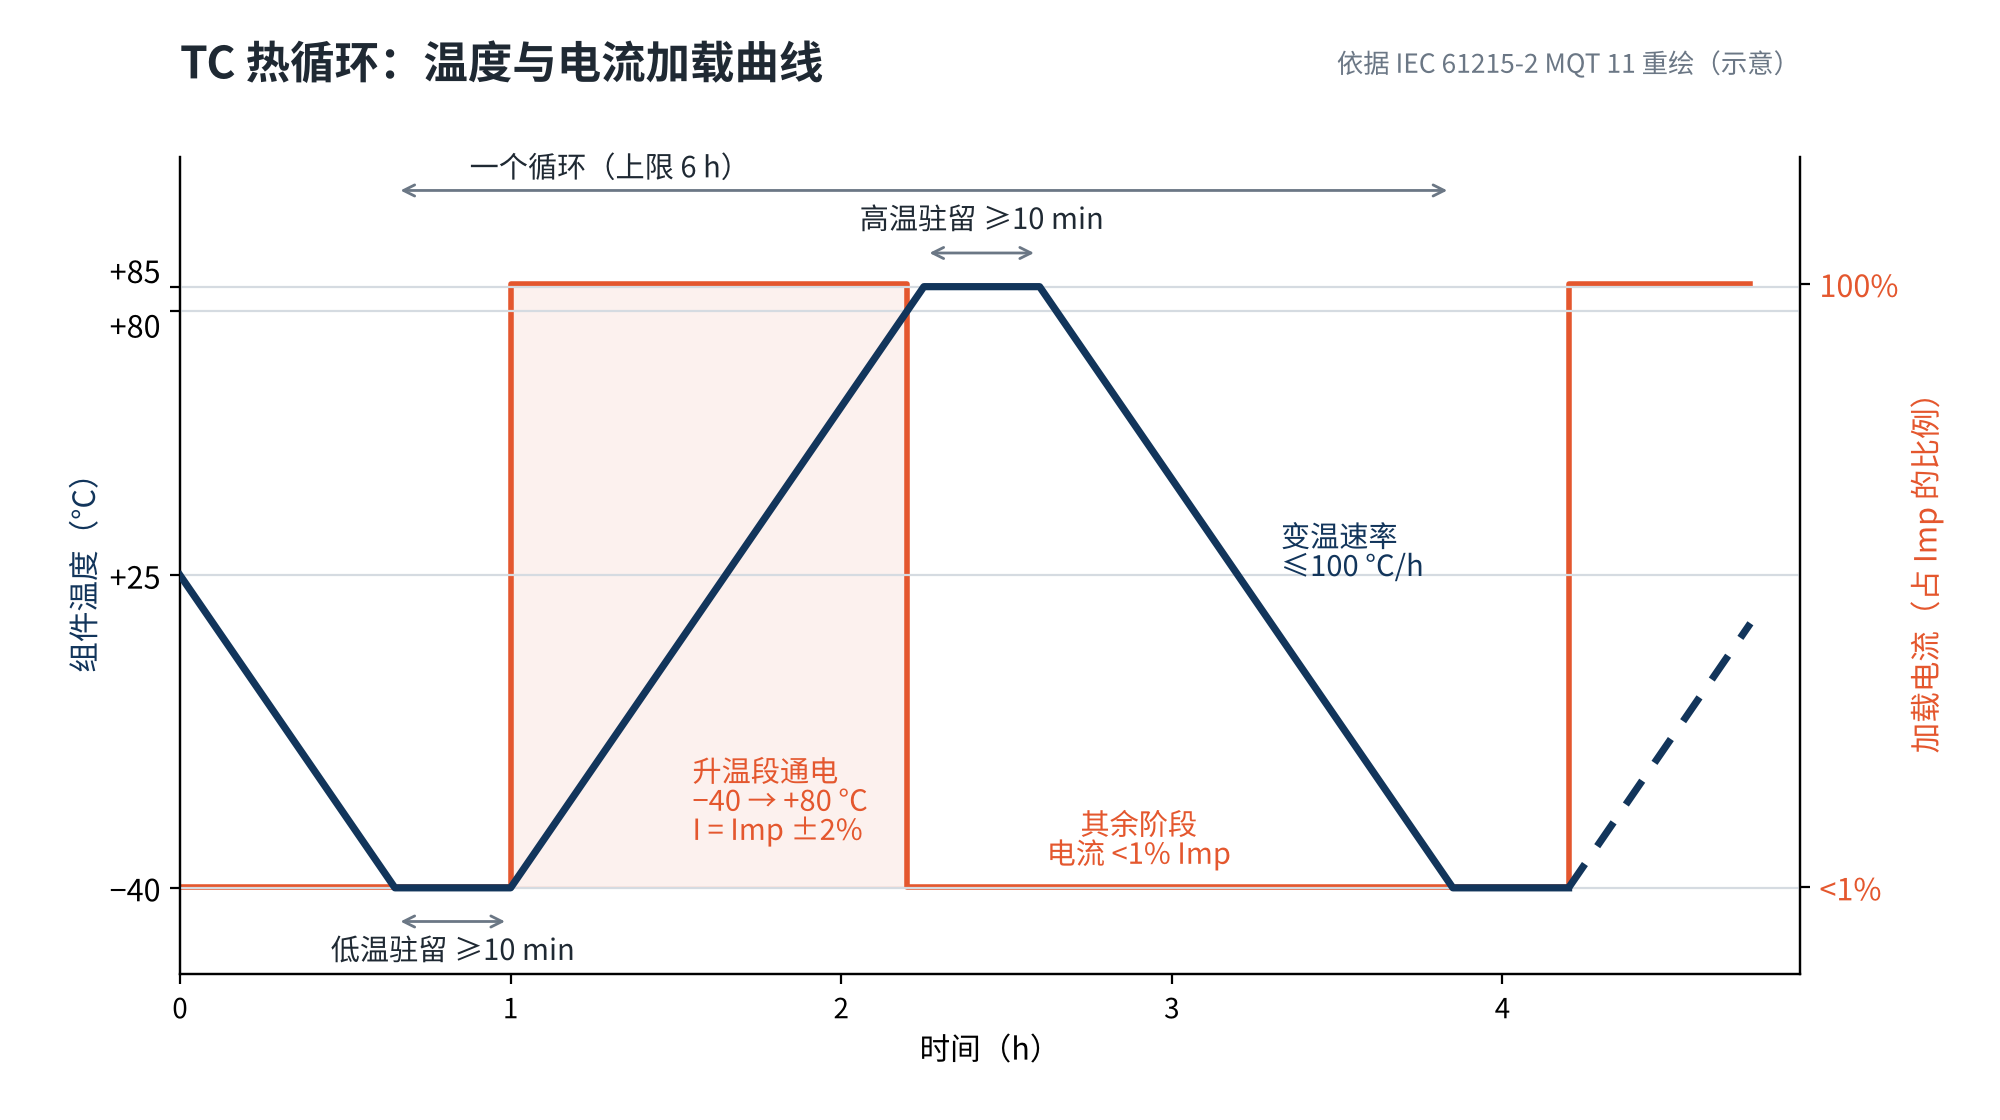
图1 TC 热循环的温度与电流加载曲线(依据 IEC 61215-2 MQT 11 重绘,示意)
核心参数
- 温度范围:低温 −40 °C ± 2 °C,高温 +85 °C ± 2 °C;
- 循环次数:200 次(在 MQT 序列中,TC50 还会作为湿冻试验前的预处理);
- 变温速率:高、低温之间的变温速率不超过 100 °C/h;
- 极限温度驻留:在 −40 °C 和 +85 °C 两端各至少稳定保持 10 min;
- 单循环时长:不超过 6 h;按最大变温速率和最短驻留时间推算,理论上最短约 2.8 h;
- 电流加载:组件由 −40 °C 升温至 +80 °C 的过程中,通入峰值功率电流 Imp(±2%;双面组件需计入背面增益);降温段、−40 °C 驻留段以及 80 °C 以上,电流降至 Imp 的 1% 以下(见图 1);
- 接线盒挂重:在接线盒引出线上悬挂 5 N 重物,模拟线缆对接线盒的长期拉力。
很多人会忽略电流这一项。升温段通电并不是可有可无的附加条件:电流流过焊点和接线盒端子时产生焦耳热,接触越差的位置发热越多,原本就薄弱的互连点会因此加速暴露。
合格判定
- 外观:无严重目视缺陷,如封装材料明显脱层、背板开裂、焊带断裂、电池片大面积碎裂等;
- 过程监测:试验过程中电流不出现中断;
- 安全性能:绝缘耐压和湿漏电流测试合格;
- 功率衰减:≤ 5%(以所在试验序列结束后的最终功率判定)。
02TC200 主要考验组件的哪些性能
如果说 DH 测试考验的是组件的“电化学防腐”和“阻水能力”,那么 TC 测试考验的就是组件的抗热机械疲劳能力和多材料界面的结合稳定性。
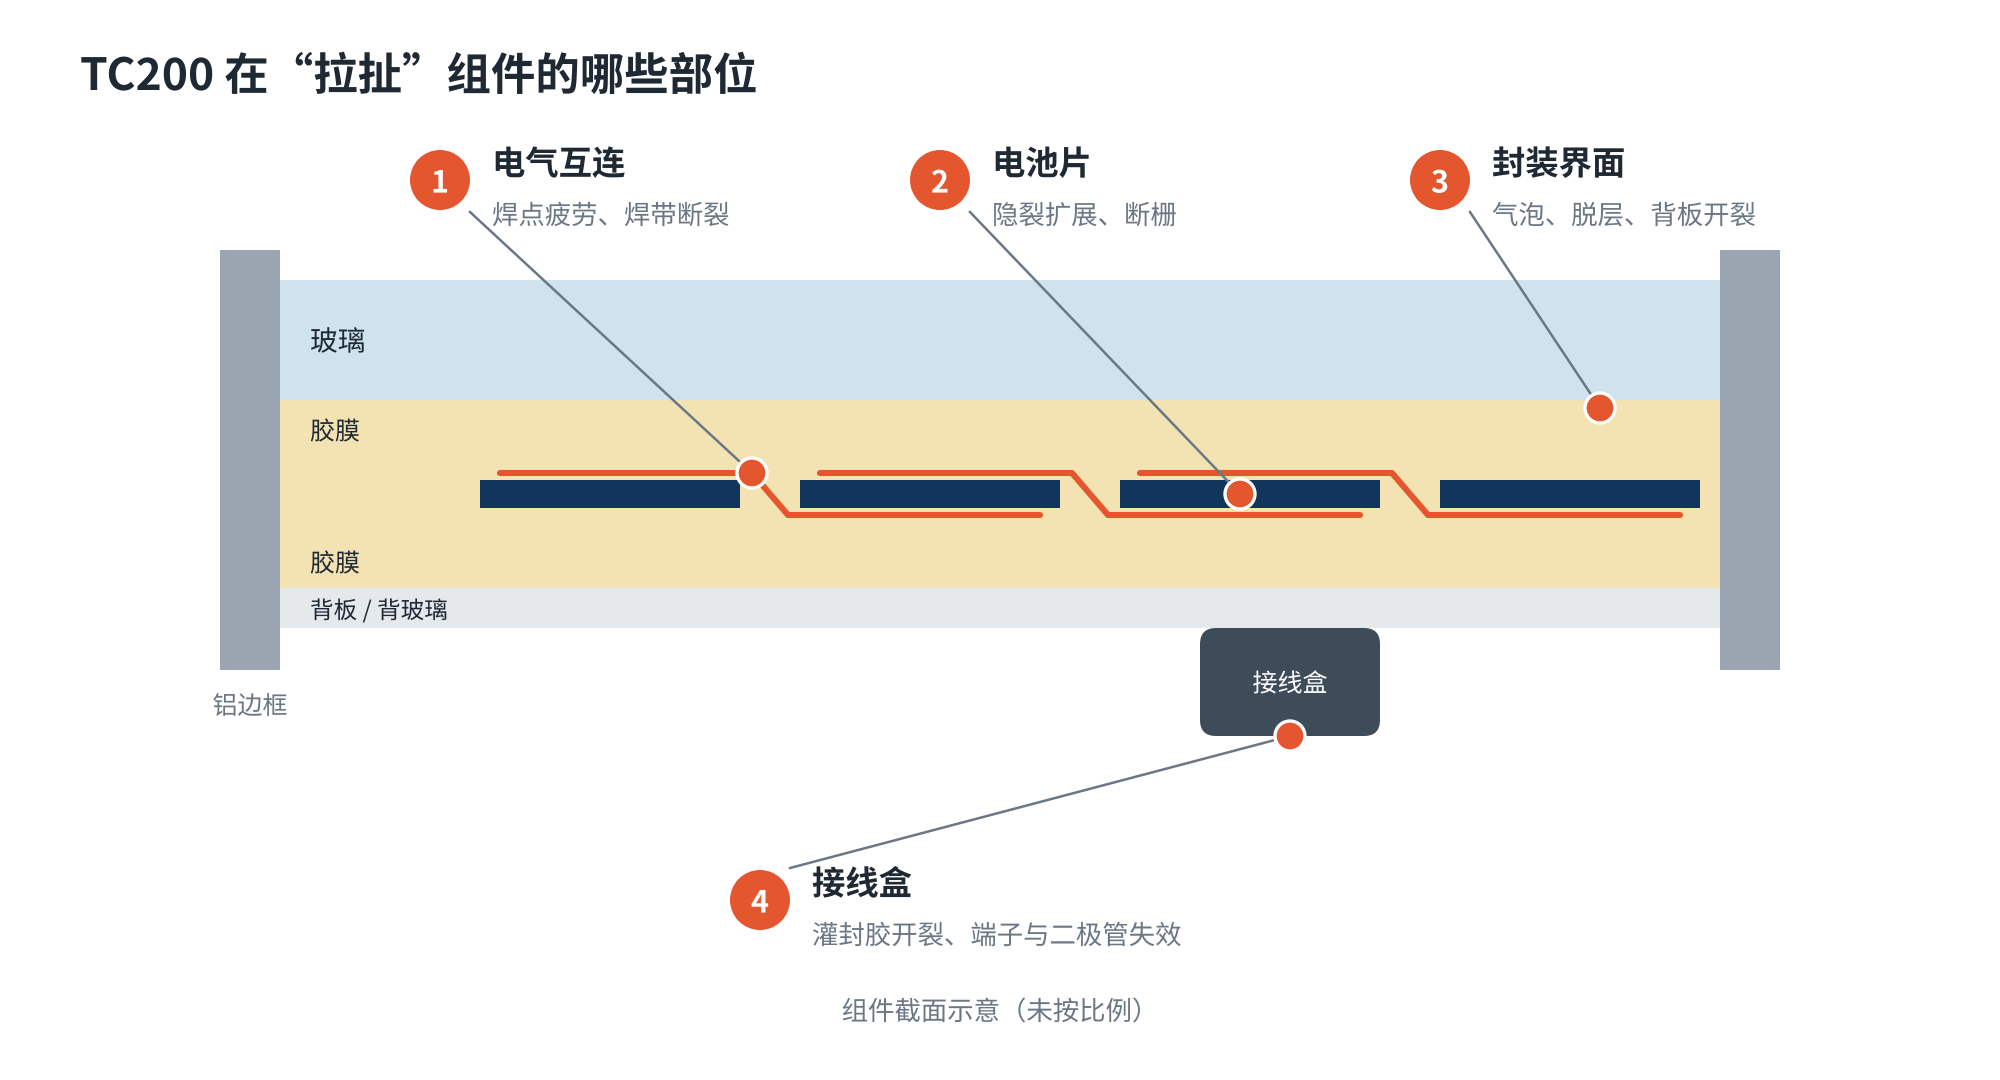
图2 TC200 主要考验的四个部位
1. 电气互连系统的抗疲劳寿命
- 焊料层:焊料合金层能否在高低温交变中持续吸收剪切应变,而不发生晶粒粗化和疲劳开裂;
- 细栅线:N 型电池更细的金属化栅线,能否经受反复的微观形变而不断栅。
2. 封装系统的界面粘接力
- 界面粘接:胶膜与玻璃、胶膜与电池片、胶膜与背板之间,在长期高低温冲击后能否保持足够的粘接力。粘接力不足时,先出现微小气泡,随后发展为大面积脱层。
3. 硅片的应力耐受极限
- 周期性应力:硅片能否承受焊带热胀冷缩施加的周期性拉、压应力;
- 工艺损伤:TC 还能有效检验生产过程(尤其是激光划片和焊接)是否留下了微观机械损伤。工艺不佳时,原本极其微小的隐裂会在 TC 中被应力反复撕扯,扩展为贯穿性裂纹,甚至形成不发电的隔离区。
4. 绝缘与密封系统的物理完整性
- 接线盒:灌封胶和底座粘接胶是否因热应力开裂;
- 边框胶:铝边框与玻璃之间的边框胶是否松动、老化;
- 背板:单玻组件的背板在低温下是否脆裂。
03失效的根源:CTE 不匹配
TC 的所有失效,归根结底都来自同一件事:组件是由热膨胀系数相差悬殊的材料层压在一起的。
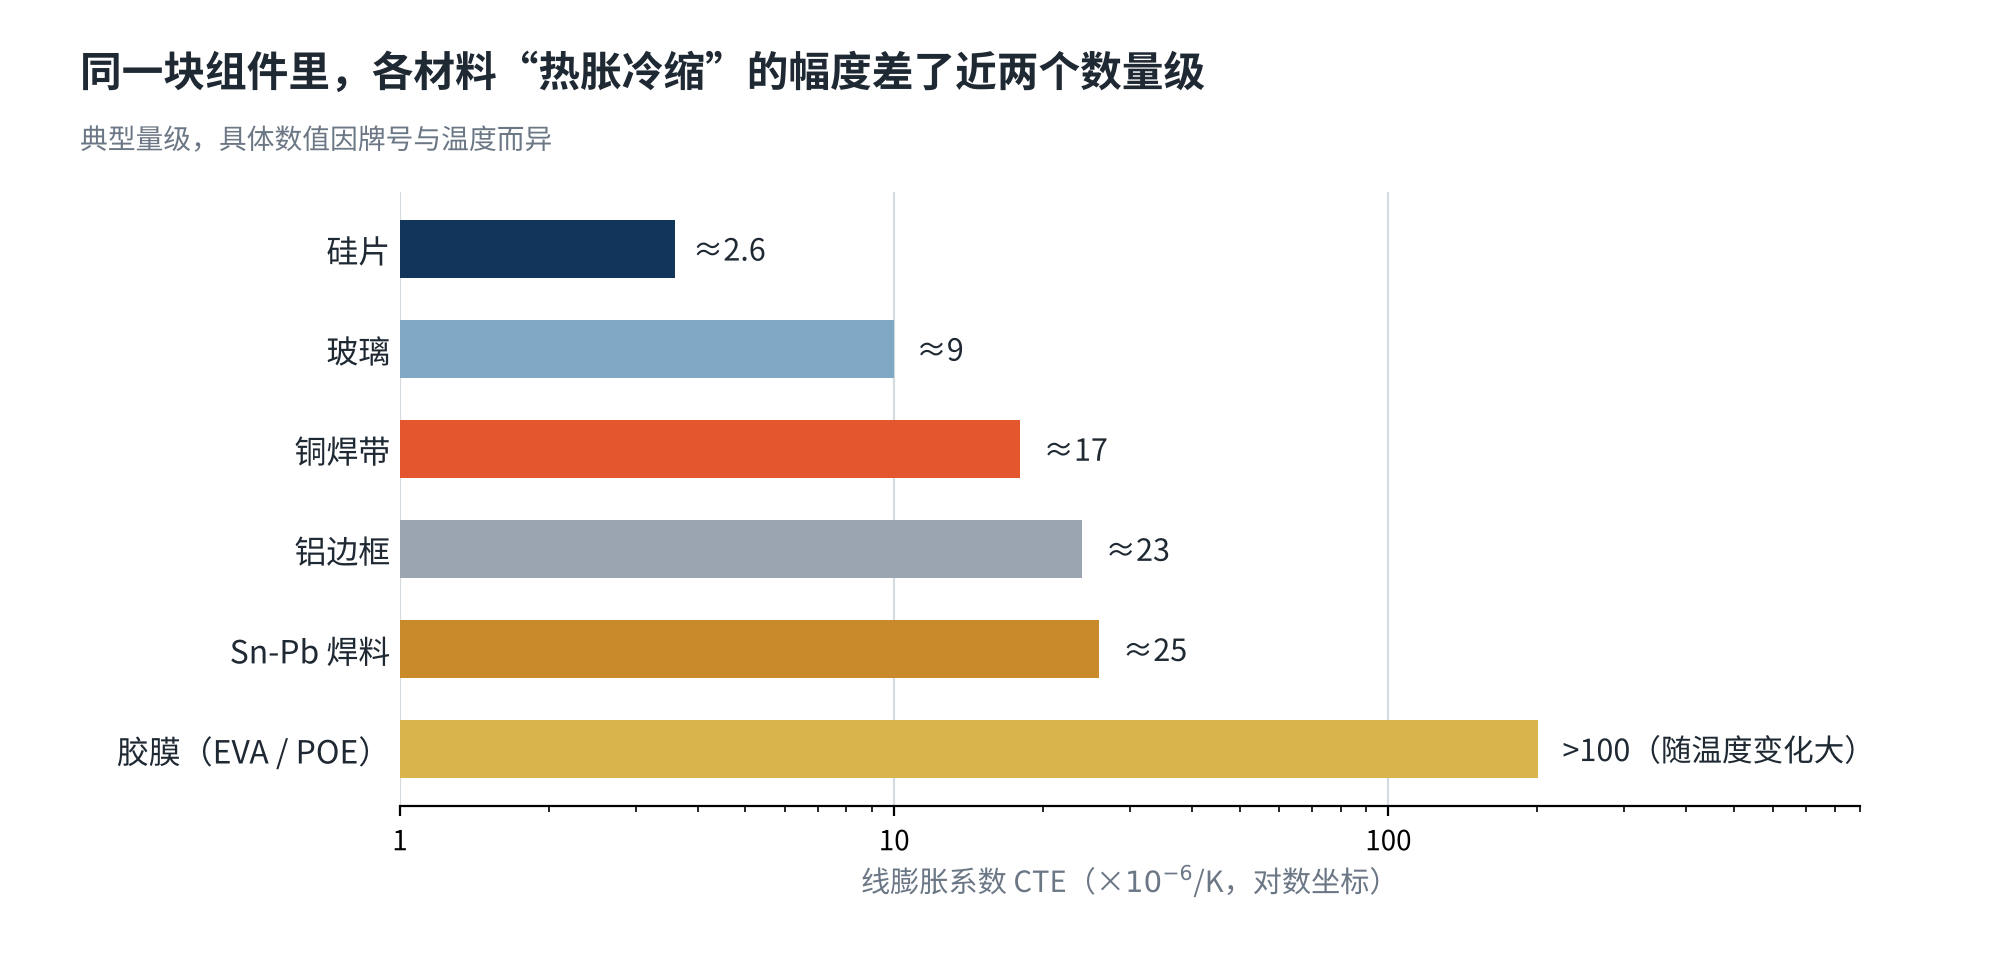
图3 组件主要材料的线膨胀系数对比(典型量级)
铜焊带的 CTE(约 17×10⁻⁶/K)是硅片(约 2.6×10⁻⁶/K)的六倍多,胶膜这类高分子材料更是在 100×10⁻⁶/K 以上。从 −40 °C 到 +85 °C 共 125 K 的温差,每循环一次,各层之间就相对“错动”一次。200 次循环,就是 200 次疲劳加载。
以 182 mm 长的电池片为例,125 K 温差下铜焊带与硅片的长度变化差约为 182 mm ×(17 − 2.6)×10⁻⁶/K × 125 K ≈ 0.33 mm,而承担这份错动的焊料层只有 10~25 μm 厚。
04TC200 的失效特征与失效机理
1. 互连与金属化失效(最主要的失效模式)
组件内部电路的连通性对高低温反复冲击非常敏感。铜焊带与硅片之间巨大的形变量差异,主要靠中间那层焊料合金(厚度通常只有 10~25 μm)来吸收。
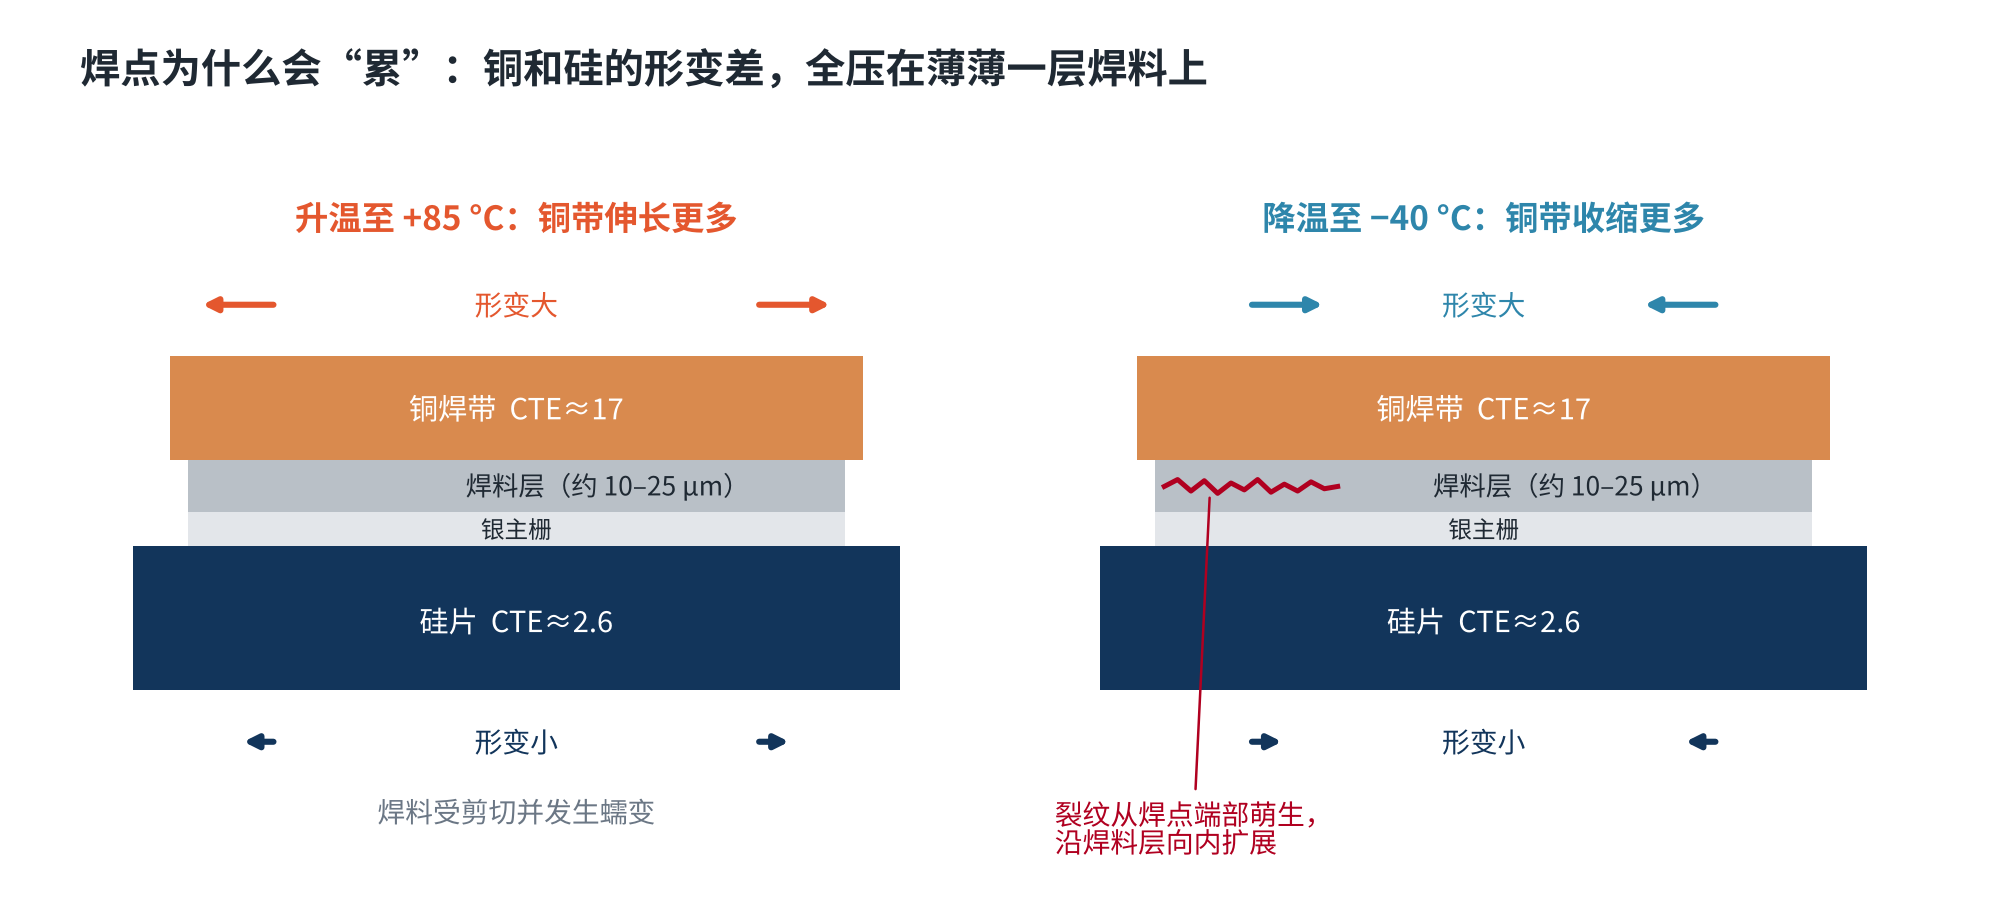
图4 铜焊带与硅片的形变差集中作用在焊料层上(示意)
失效特征
- 电阻类参数:Rs 明显上升,FF 明显下降;
- 其他参数:Rsh、Voc、Isc 基本不变;
- EL:出现沿主栅方向的暗带、暗区,对应开裂或高阻的焊点;严重时局部或整串不发光;
- 外观:严重时可直接看到焊带脱焊或焊带与电池片分离。
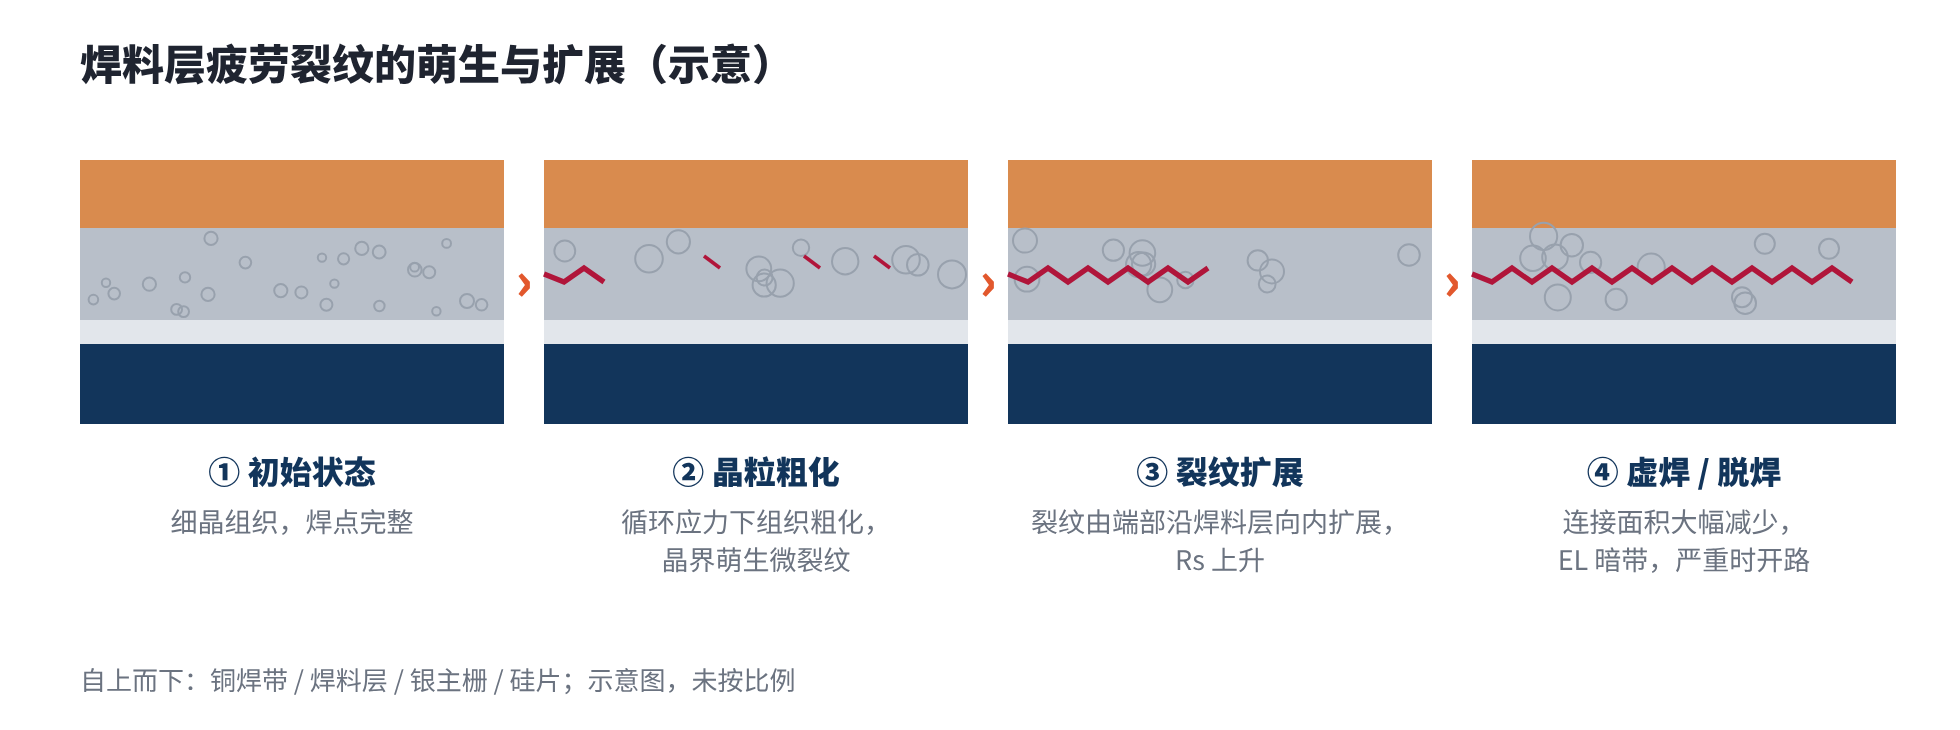
图5 焊料层疲劳裂纹的萌生与扩展(示意)
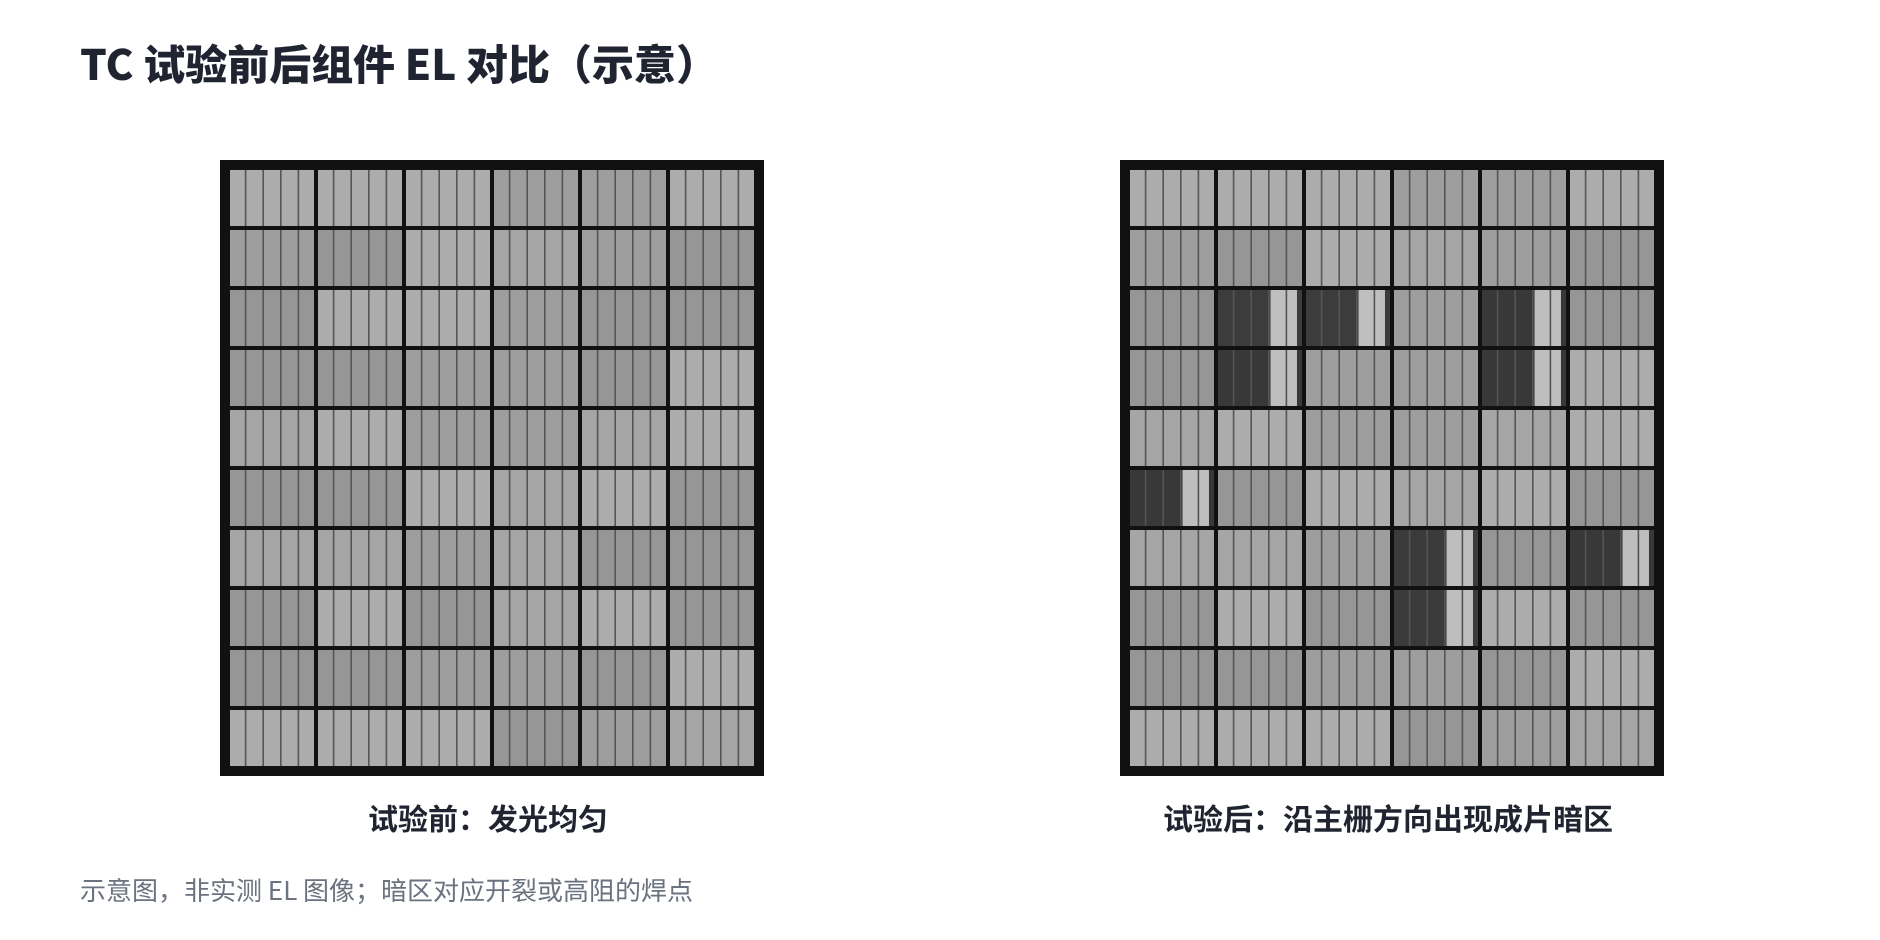
图6 TC 试验前后组件 EL 对比,试验后出现沿主栅分布的成片暗区(示意)
失效机理
- 焊点疲劳老化:对含锡、铅、铋(如 Sn-Pb-Bi)的常规或低温焊料,在反复的热机械应力作用下,合金内部晶粒发生微观组织粗化。微裂纹首先在晶界的应力集中处萌生,随后在剪切力驱动下沿焊料层扩展,最终形成虚焊甚至完全脱焊。
- 焊带疲劳断裂:电池片间距随温度反复变化,片间焊带(尤其是折弯处)被反复拉伸和弯折,塑性应变逐次累积。当累积损伤超过铜带的疲劳极限时,焊带自身出现裂纹直至断裂。
2. 电池片层级失效
对 N 型 TOPCon 这类电池,栅线更细、硅片更薄,对机械应力更敏感,热循环的考验也更严苛。
失效特征
- 电流:Isc 下降,下降幅度与失去电连接的面积相关;
- FF 与电阻:FF 下降,Rs 轻微上升,Rsh 可能下降;
- 电压:Voc 基本不变或略有下降;
- EL:出现不规则的线状、树枝状暗纹;被裂纹隔离的碎片整块变黑。
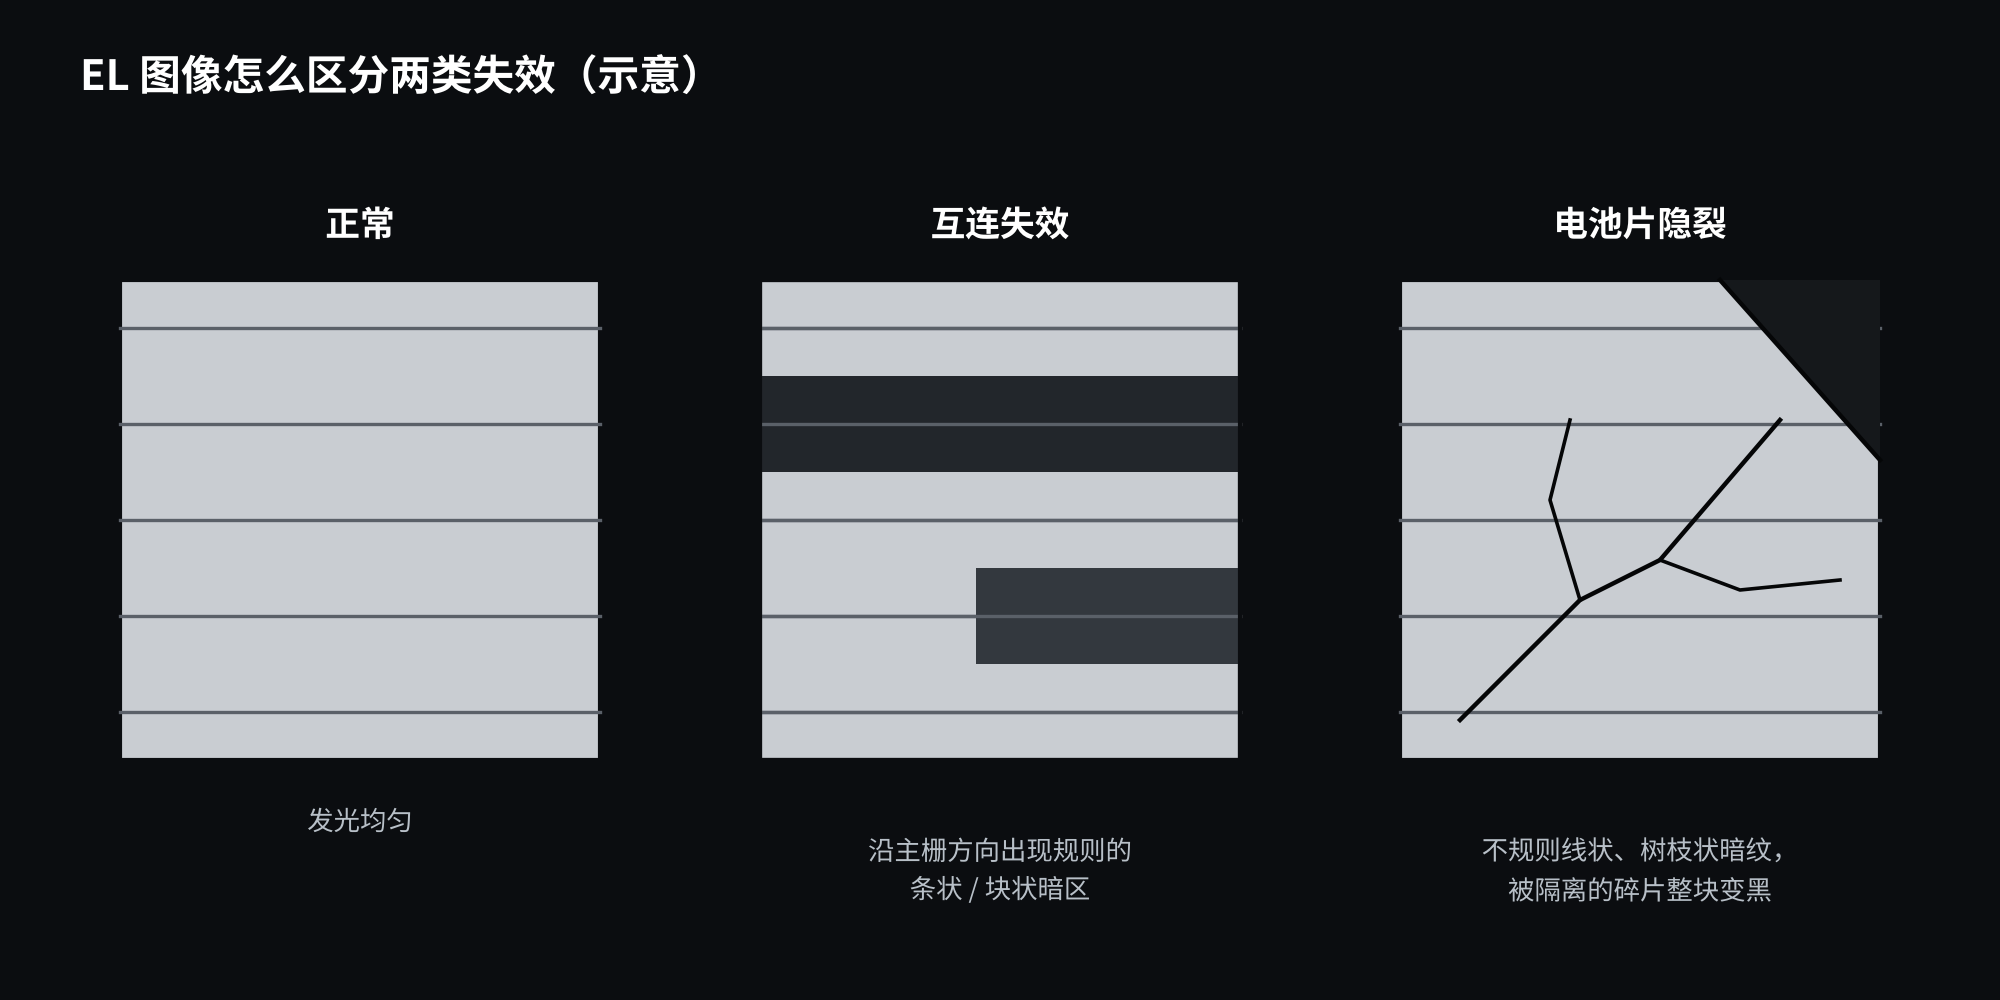
图7 互连失效与电池片隐裂在 EL 图像上的区别(示意)
失效机理
焊带热胀冷缩时,对硅片施加周期性的拉应力和压应力。当应力集中在硅片边缘、激光切割留下的微观损伤处,或本身已存在微小隐裂的位置时,裂纹尖端的应力强度因子超过硅的断裂韧性,裂纹便会快速扩展。
把前两类失效放在一起对比,电性能上的“指纹”差别很清楚:
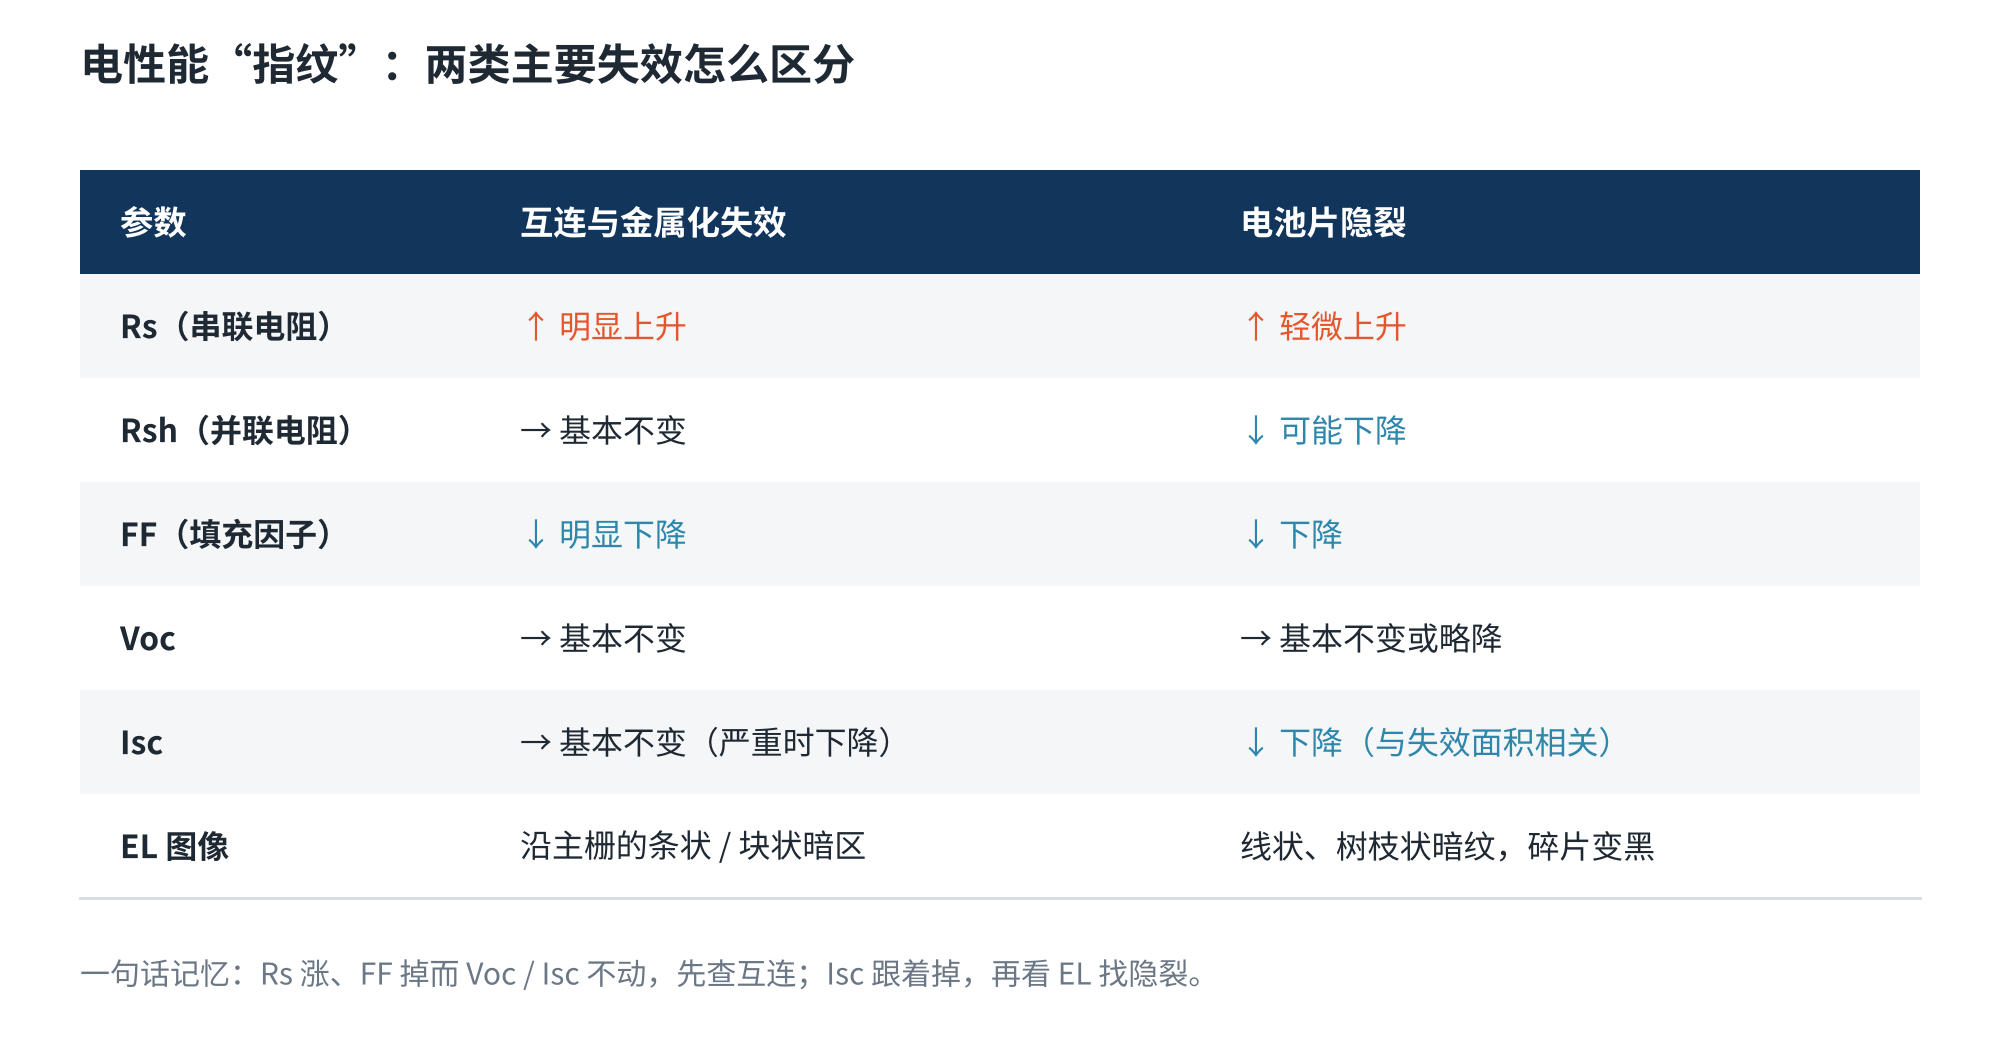
图8 互连失效与电池片隐裂的电性能特征对比
3. 封装材料失效
EVA、POE 等高分子胶膜的 CTE 极高(> 100×10⁻⁶/K)。它们在组件中承担粘接、应力缓冲、绝缘和阻隔水汽的作用,而自身的力学状态会随温度剧烈变化。
失效特征
- 气泡与分层:胶膜与玻璃、胶膜与电池片或胶膜与背板之间出现气泡或大面积分层,组件边缘尤其多见;
- 表面裂纹:背板或胶膜表面出现肉眼可见的细小裂纹。
失效机理
- 高温段:在 +85 °C,聚合物变软并发生蠕变,界面粘接力下降;
- 低温段:在 −40 °C,胶膜变硬,模量大幅升高,失去缓冲应力的能力。此时界面处的剪切应力达到最大,界面粘接被破坏,形成不可逆的脱层。
4. 接线盒与旁路二极管失效
TC 试验在升温段需要通入 Imp 量级的电流,这股电流会流经汇流条焊点、接线盒端子、线缆和连接器。也就是说,这些电气连接部位要同时承受“热载荷 + 电载荷”的双重考验。
失效特征
- 结构:接线盒灌封胶开裂,接线盒与背板 / 玻璃脱离;
- 连接:汇流条与端子的焊点或压接点接触电阻升高、局部过热;
- 器件:旁路二极管在试验后失效。
失效机理
- 粘接松脱:灌封硅胶与底座粘接胶同样面临热胀冷缩带来的粘接力下降问题,叠加 5 N 挂重后,粘接薄弱的接线盒会逐渐松脱;
- 接触劣化:汇流条与端子的连接点在热循环中反复受力,接触逐渐劣化;通电时接触电阻带来的发热又进一步加速劣化;
- 二极管:需要说明的是,正向注入电流时旁路二极管处于反向偏置,基本不导通。二极管在 TC 中的失效,主要来自反复热应力对其内部封装结构、引脚和焊接 / 夹持接触点的破坏;高温下反向漏电流增大,也会加重其热负担。
这也是为什么行业里越来越多地用 TC400、TC600 这类加严测试来补充 TC200:例如 Kiwa PVEL 的 PQP 测试就指出,标准 TC200 可能漏掉接线盒线缆端接问题,而延长到 TC600 后才被发现。
05写在最后
- TC200 的本质是热机械疲劳试验:−40 °C ⇄ +85 °C 循环 200 次,升温段通入 Imp 电流。
- 失效的根源是多材料 CTE 不匹配,应力集中在最薄、最软的环节上。
- 互连与金属化失效最常见,典型表现是 Rs 上升、FF 下降,而 Voc、Isc 基本不变。
- 电池片隐裂的典型表现是 Isc、FF 下降,EL 上出现不规则暗纹和黑片。
- 封装脱层和接线盒失效更多体现在外观和安全性能上。
排查 TC 失效时,建议把 IV 参数变化和 EL 图像放在一起看:先由 Rs / FF / Isc 的变化判断方向,再用 EL 定位,最后做切片或 SEM 确认机理。
如果你在 TC 测试中遇到过其他典型的失效现象,欢迎与我们交流。
参考资料
- IEC 61215-1:2021, Terrestrial photovoltaic (PV) modules – Design qualification and type approval – Part 1: Test requirements
- IEC 61215-2:2021, Terrestrial photovoltaic (PV) modules – Design qualification and type approval – Part 2: Test procedures(MQT 11 Thermal cycling test)
- Kiwa PVEL, PV Module Product Qualification Program (PQP): Thermal Cycling (TC600)
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理