
0.16mm之后,0BB极细圆丝焊带还能细到哪?
本文要点
0BB焊带公开可查的量产主流是0.18–0.20mm,0.16mm是当前最细一档。再往下,电阻、拉力和对位窗口同时收紧。本文用一组简化计算,估一估圆丝焊带在组件上的应用极限。
一根头发丝的直径大约是0.07mm。现在光伏组件里用的0BB焊带,细的已经做到0.16mm,只比两根头发丝并排粗一点。一块两米多长的组件里,上千根这样的细铜丝负责把电流一片一片接出来。
焊带一直在变细,这件事大家都知道。但它能一直细下去吗?0.16mm之后还有多少空间?这篇文章先把目前的量产规格核实清楚,再用几个简单的物理关系,估一估圆丝焊带在组件上的应用极限。
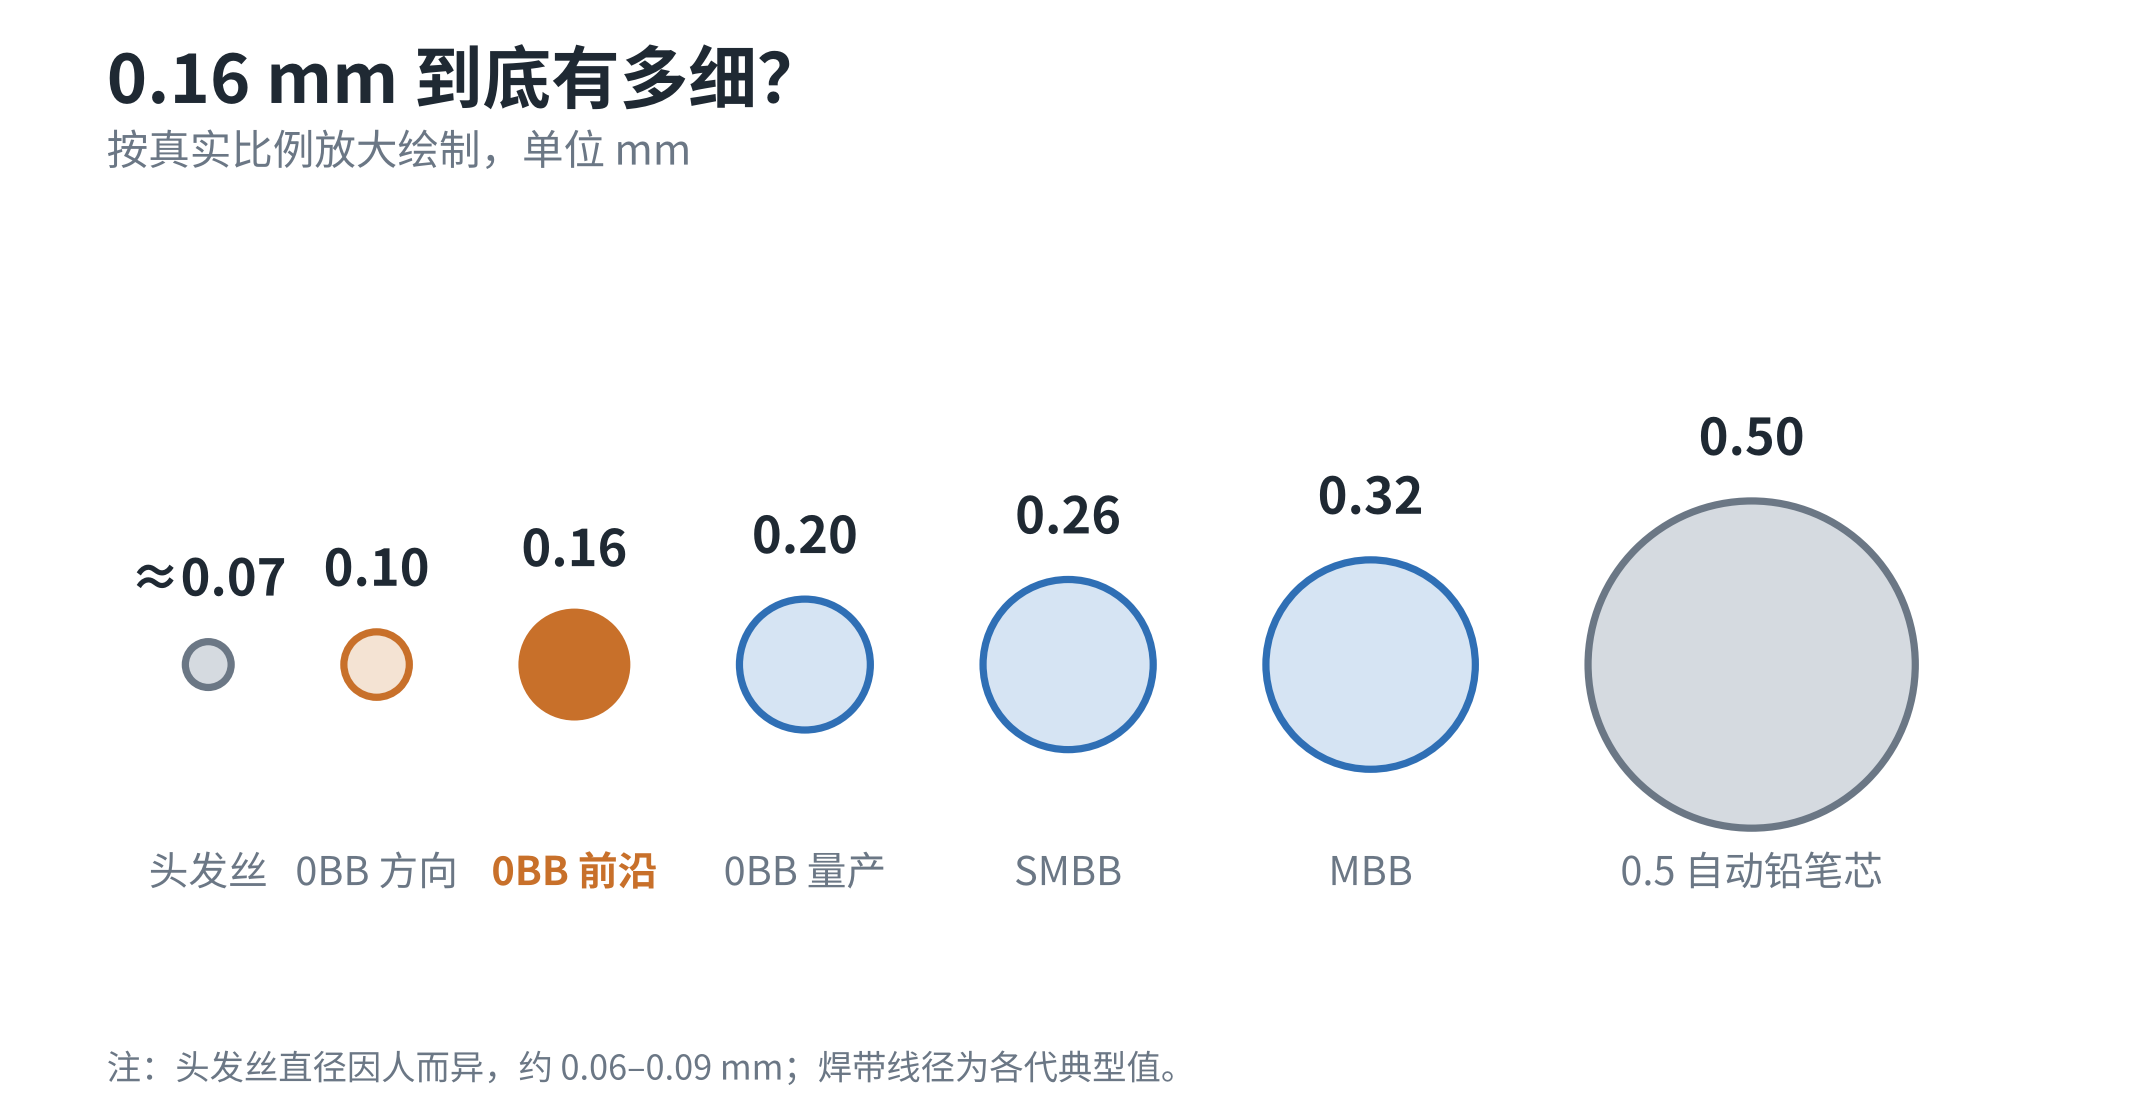
图1 各代焊带线径与头发丝、铅笔芯的真实比例对比
01先认识一下0BB焊带
0BB是Zero Busbar的缩写,中文叫无主栅。传统电池片正面有两种银线:密密麻麻的细栅负责收集电流,垂直于细栅的主栅负责把电流汇总,焊带再焊在主栅上。0BB的做法是电池端不印主栅,组件端让焊带直接和细栅接触,由焊带同时承担汇流和串联两项工作。
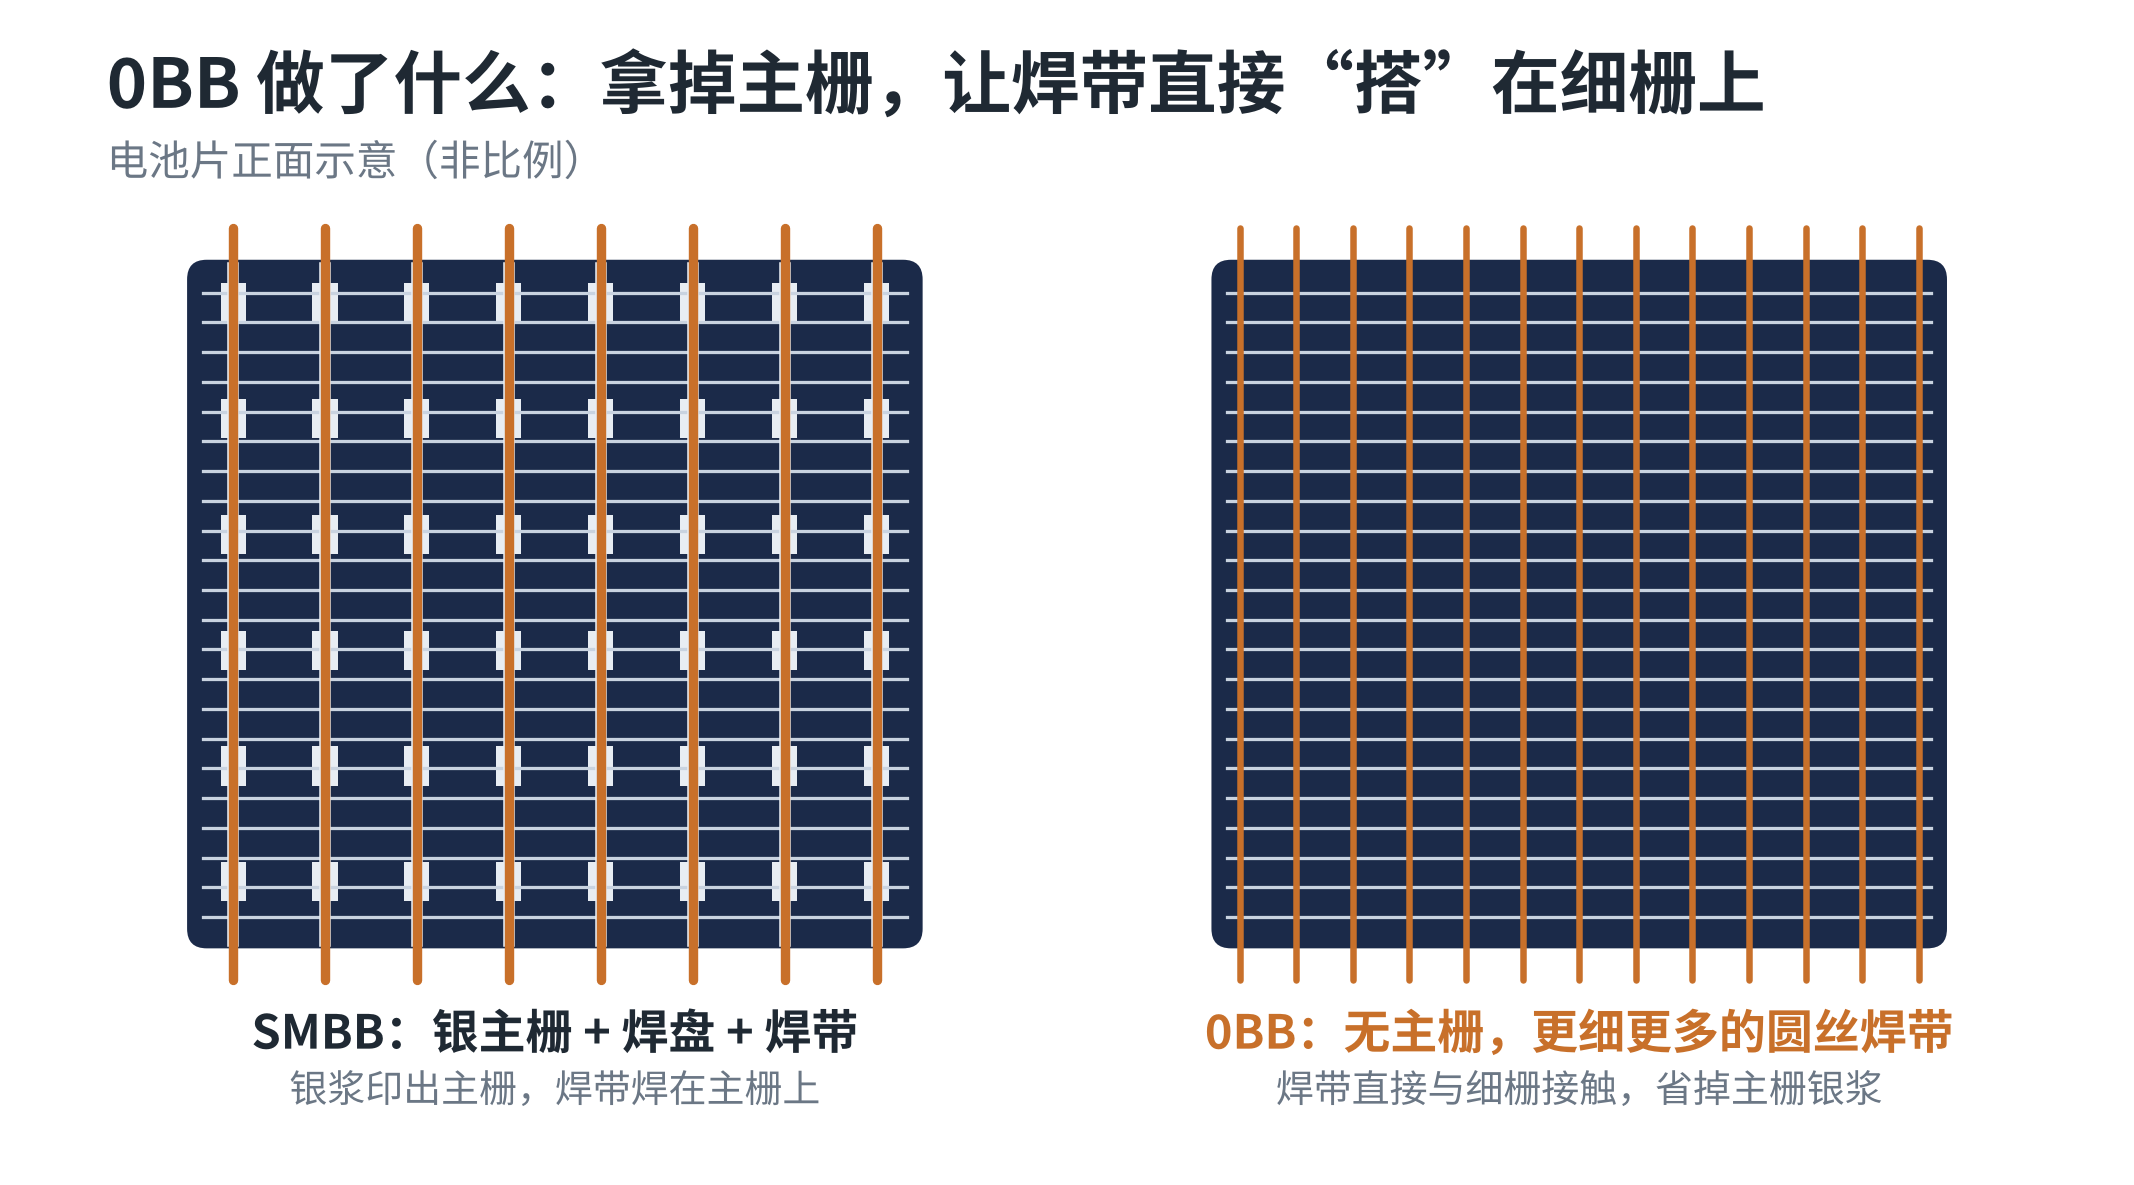
图2 SMBB与0BB电池片正面结构示意
主栅拿掉以后,省下的是银浆。按券商研报的测算口径,TOPCon的银浆耗量可降10%–20%,HJT可降30%左右。银价越高,这笔账越划算,这也是0BB这两年从HJT快速扩散到TOPCon和BC的主要原因。
这笔账在2025年之后变得更急。据钛媒体2026年1月的梳理,伦敦现货银价2025年全年上涨约147%,年末约71.6美元/盎司;银浆在组件成本中的占比,从2024年1月的约10.5%升到2026年1月的16%–17%。0BB、细栅印刷、银包铜、铜电镀等降银路线因此一起提速,这几条路线并不互斥,例如在铜电镀电池上,0BB也被用来缓解互联加热带来的翘曲。
0BB焊带本身的结构并不复杂:中间是退火软铜丝,外面包一层焊料合金。难点在于它要比以前的焊带更细、更软、涂层更均匀,采用层压阶段完成合金化的工艺路线时,还要换成熔点更低的含铋或含铟焊料。
02现在量产到底多细?
这个问题网上说法不一,我们把公开可查的资料按时间排了一遍:
- 定义口径:同享科技2024年半年报把0BB焊带描述为直径≤0.22mm的涂锡焊带;中原证券2024年底的行业报告同样以“线径0.22mm及以下的超细圆形焊带”作为定义。
- 量产口径:2024年底TaiyangNews高效技术大会上,一家国内头部焊带企业介绍,直径0.18mm和0.20mm的超低温焊带已处于工业化量产。东吴证券2024年的报告提到,头部焊带企业的0BB焊带线径为0.18–0.22mm。
- 趋势口径:2026年6月一份市场研究摘要称0BB焊带线径“普遍≤0.20mm”,并把≤0.18mm列为下一步迭代方向。
- 下限口径:中来光电的一项0BB组件专利把圆丝直径的优选范围写为0.16–0.22mm,0.16mm是公开资料里出现的最细应用规格。
公开资料能够确认的量产主流是0.18–0.20mm;0.16mm处在这条线的最前沿,是目前公开范围里最细的一档。
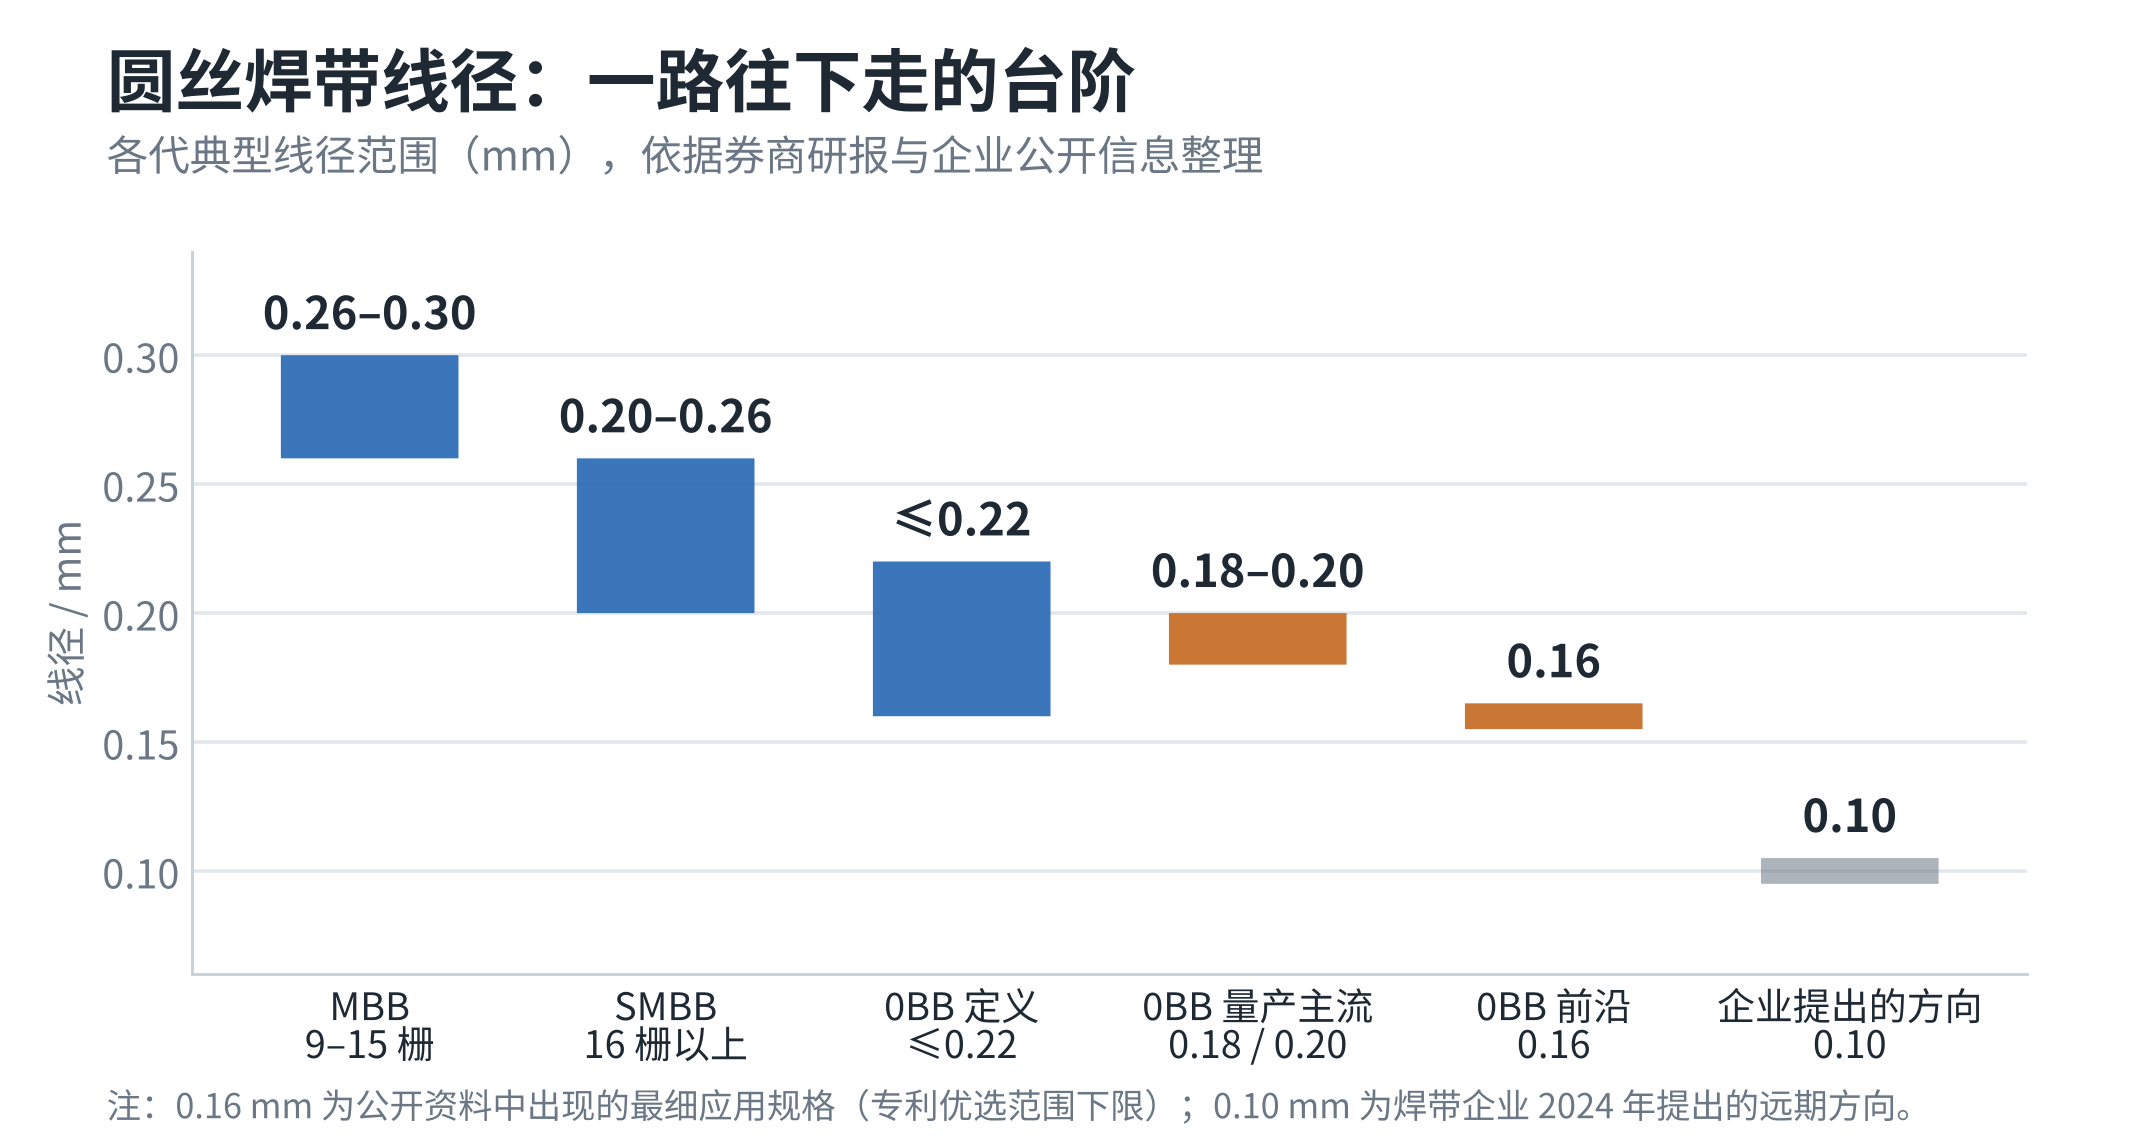
图3 圆丝焊带线径演进
另外两个数字值得记一下。2022年就有券商研报提到,头部焊带企业在实验室里已能把直径做到0.14mm;2024年11月,宇邦新材高管在接受财联社采访时说,圆丝焊带线径“未来将进一步向0.10mm方向发展”。也就是说,把丝拉细本身不是问题。电子行业的漆包线、键合丝早就做到了0.05mm以下。问题在于这么细的丝放到组件上,还合不合算、可不可靠。
03为什么要往细里做
细线化带来的好处主要有四项:
- 少遮光。焊带压在电池正面,本身就挡光。线径越小,挡掉的面积越少。
- 配合降银。焊带根数越多,电流在细栅上要走的路越短,细栅就可以印得更窄更薄。根数多了,单根就必须细,否则遮光和成本都受不了。
- 应力小,配得上薄硅片。细而软的铜丝对电池片的热应力更小,硅片往110μm甚至更薄走的时候,隐裂风险更可控。
- 省胶膜、省铜锡。焊带越细,胶膜要填的台阶越低,克重可以降。单根焊带的用铜量与直径平方成正比,0.16mm每米的重量只有0.20mm的64%。
看上去全是好处。但每一项好处背后,都有一笔要还的账。
04第一笔账:电阻
导线的电阻与截面积成反比,截面积又与直径的平方成正比。所以线径从0.20mm降到0.16mm,直径只少了20%,截面积少了36%,每米电阻高了约六成。
还有一个容易被忽略的因素:涂层。焊料的电阻率大约是铜的8倍,对导电几乎没有贡献,但为了保证焊接,涂层厚度不能跟着线径等比例缩小。按单边12μm估算,0.20mm焊带里铜占截面的77%,到0.10mm就只剩58%。
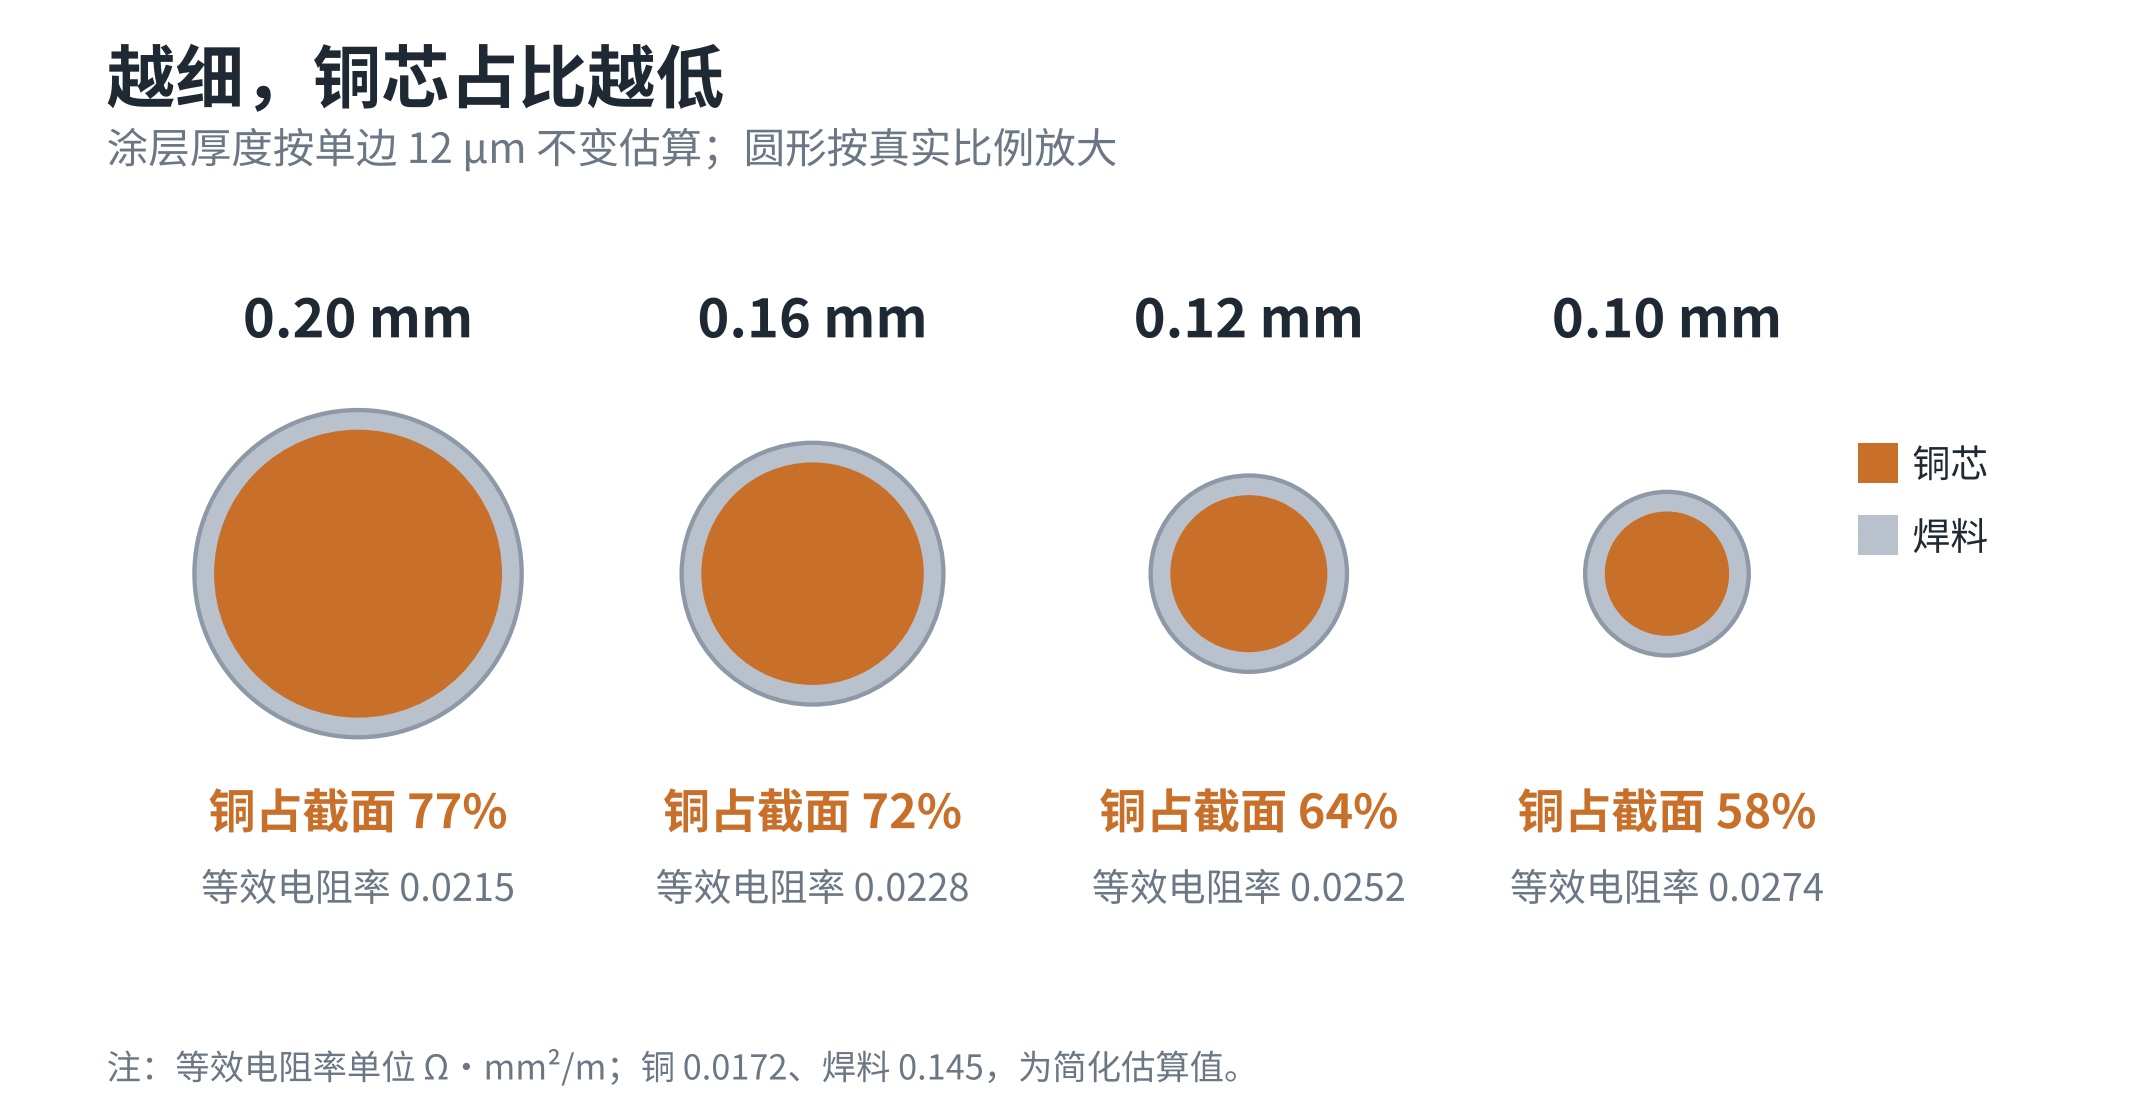
图4 不同线径下铜芯占截面的比例(涂层按单边12μm估算)
把这两个因素合在一起,可以算出一张对照表:
| 线径 mm | 每米电阻 Ω | 损耗不变所需根数 | 屈服拉力 N |
|---|---|---|---|
| 0.20 | 0.68 | 1.00倍 | 3.14 |
| 0.18 | 0.87 | 1.27倍 | 2.54 |
| 0.16 | 1.13 | 1.66倍 | 2.01 |
| 0.14 | 1.54 | 2.26倍 | 1.54 |
| 0.12 | 2.23 | 3.26倍 | 1.13 |
| 0.10 | 3.49 | 5.11倍 | 0.79 |
表1 不同线径焊带的电阻与拉力(简化估算,屈服强度按100MPa)
第三列的意思是:如果想让焊带上的欧姆损耗保持不变,根数要增加到原来的多少倍。0.16mm需要1.66倍,0.12mm需要3倍多,0.10mm要5倍。
这条规律其实在过去十年里一直成立。粗略算一下各代产品的典型组合:9栅配0.35mm、12栅配0.32mm、16栅配0.27mm、20栅配0.23mm,“根数×直径的平方”始终落在1.05–1.25之间。行业每一次把焊带做细,都是靠加根数把总的导电截面补回来的。
如果根数不变呢?我们以210R版型、每片24根焊带为例做了估算:
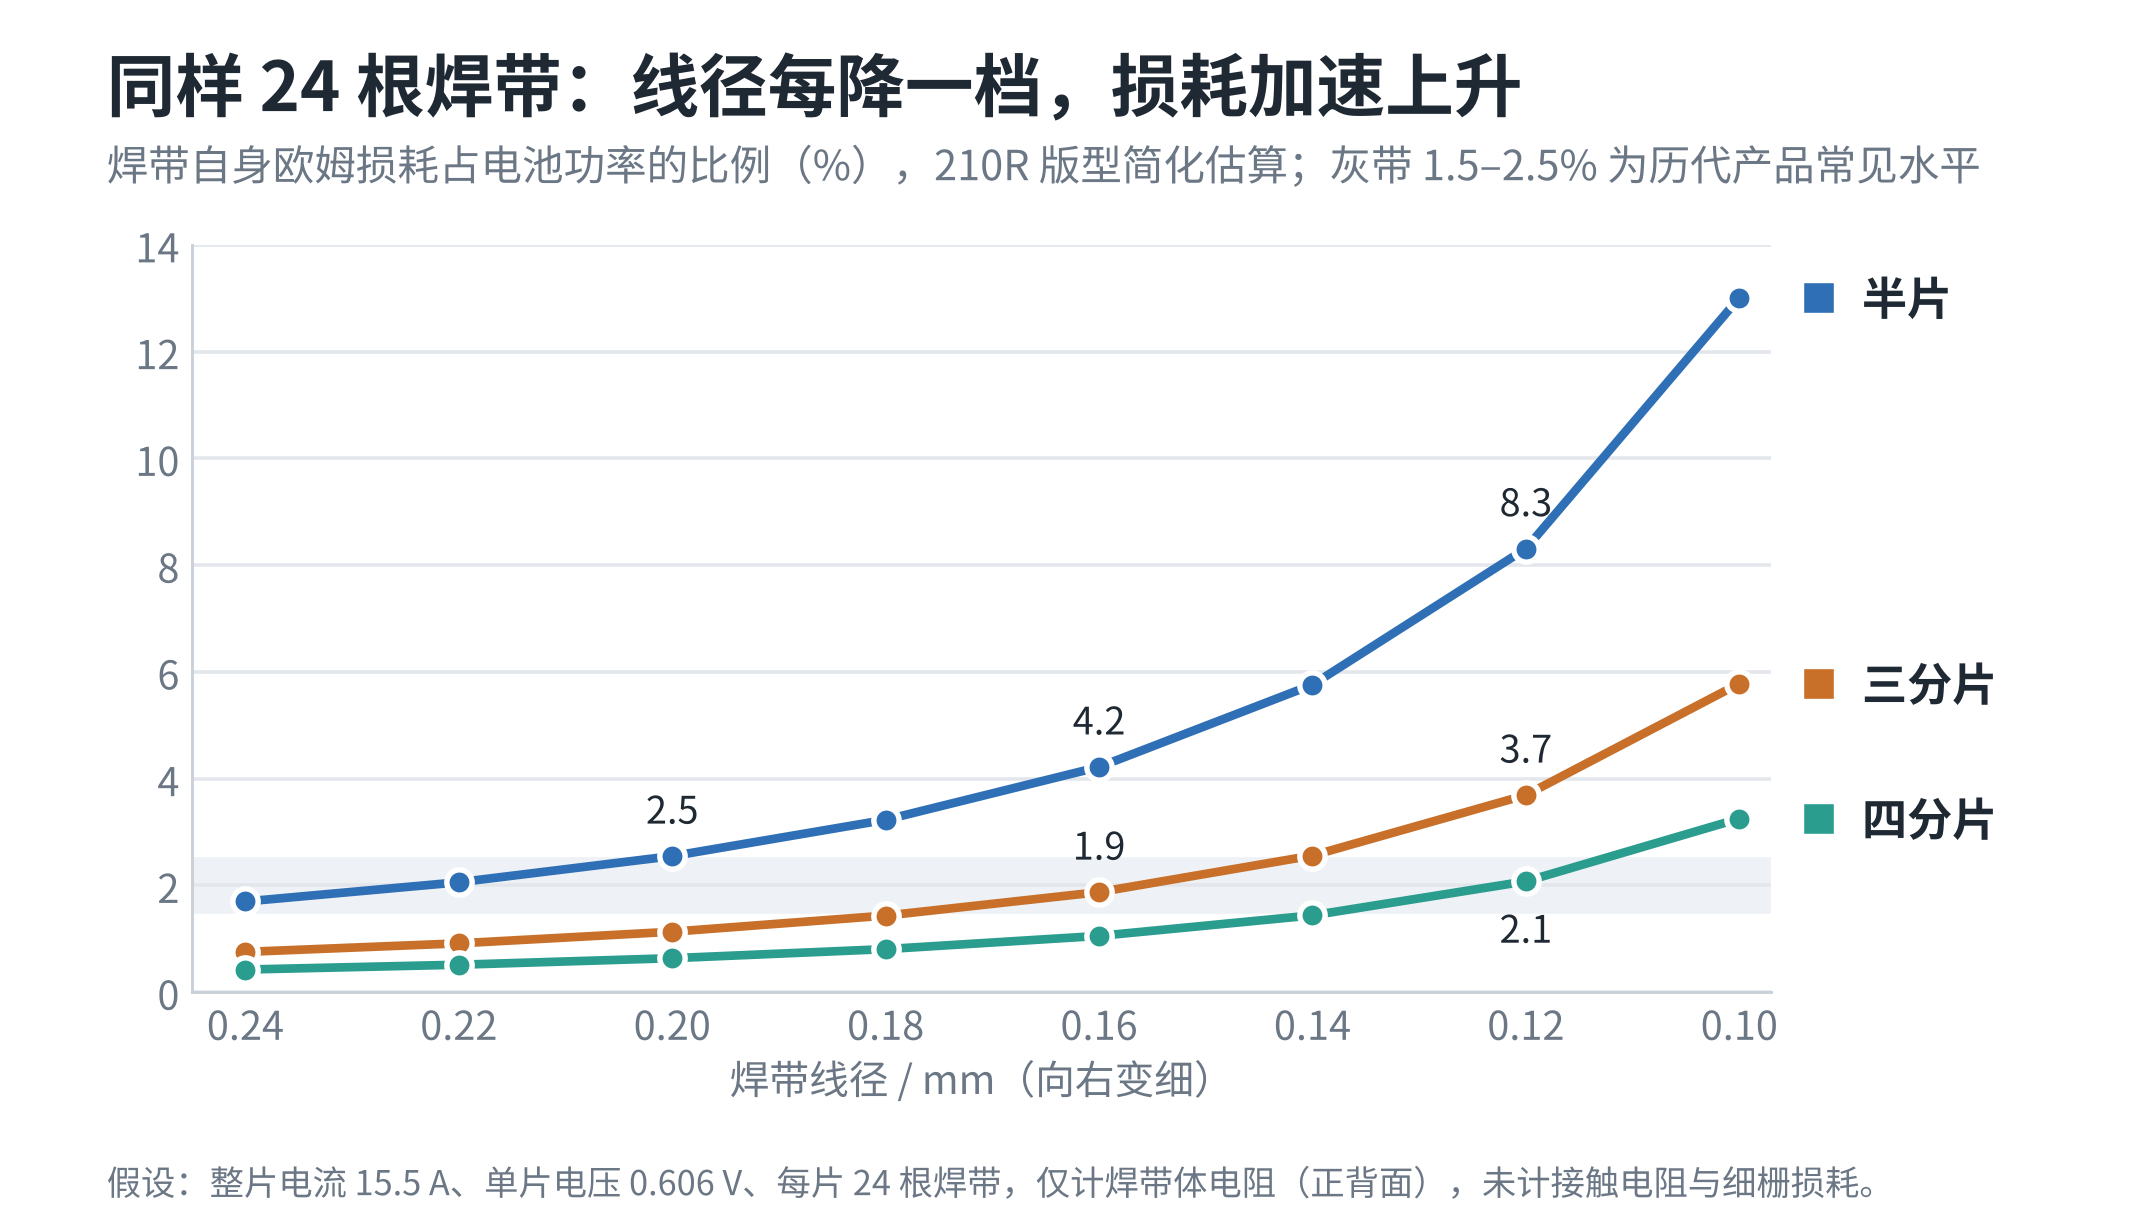
图5 同样24根焊带时,线径与焊带欧姆损耗的关系(简化估算)
半片电池上,0.20mm焊带的欧姆损耗约2.5%,换成0.16mm升到约4.2%,多损失1.7个百分点。同时几何遮光只从2.6%降到2.1%,少了0.5个百分点,而且圆丝会把一部分光反射回电池,实际的遮光收益比这个数还小。只换细线、不加根数,功率是亏的。
图里另外两条线给出了出路:把电池片切得更小。三分片的单片电流是半片的三分之二,电流路径也只有三分之二,焊带损耗降到半片的44%;四分片降到25%。0.16mm配三分片,损耗回到1.9%;0.12mm要到四分片才能回到2%左右。
05第二笔账:拉力、对位和焊接
电阻之外,还有三个工艺上的约束。
- 一是拉不得。0BB焊带用的是退火软铜,屈服强度在100MPa上下。0.20mm焊带的屈服拉力约3.1N,0.16mm约2.0N,0.10mm只有0.8N左右,相当于80克重物的重力。串焊机要在高速下同时牵引几十根焊带,张力稍有波动,细丝就会被拉长变细,电阻进一步上升。
- 二是摆不正。圆丝的抗弯刚度与直径的四次方成正比。0.16mm的刚度只有0.20mm的41%,0.10mm只剩6%,软得像一根线,很难保持笔直。焊带企业在公开报告中提到,0.20mm焊带在0BB工艺中就已经出现偏移问题,需要靠提高屈服强度、施加约2%的预拉伸来缓解。可是提高屈服强度意味着铜丝更硬、对电池片应力更大,这又和细线化的初衷相矛盾。
- 三是焊不牢。0BB焊带直接搭在只有二三十微米宽的细栅上,每个交叉点的接触面积本来就小。线径越小,焊料量越少,接触越接近一个点,接触电阻和拉脱力都更难保证。涂层的同心度也更难控制:同样偏心3μm,对0.20mm焊带影响不大,对0.10mm焊带就可能让一侧焊料明显不足。
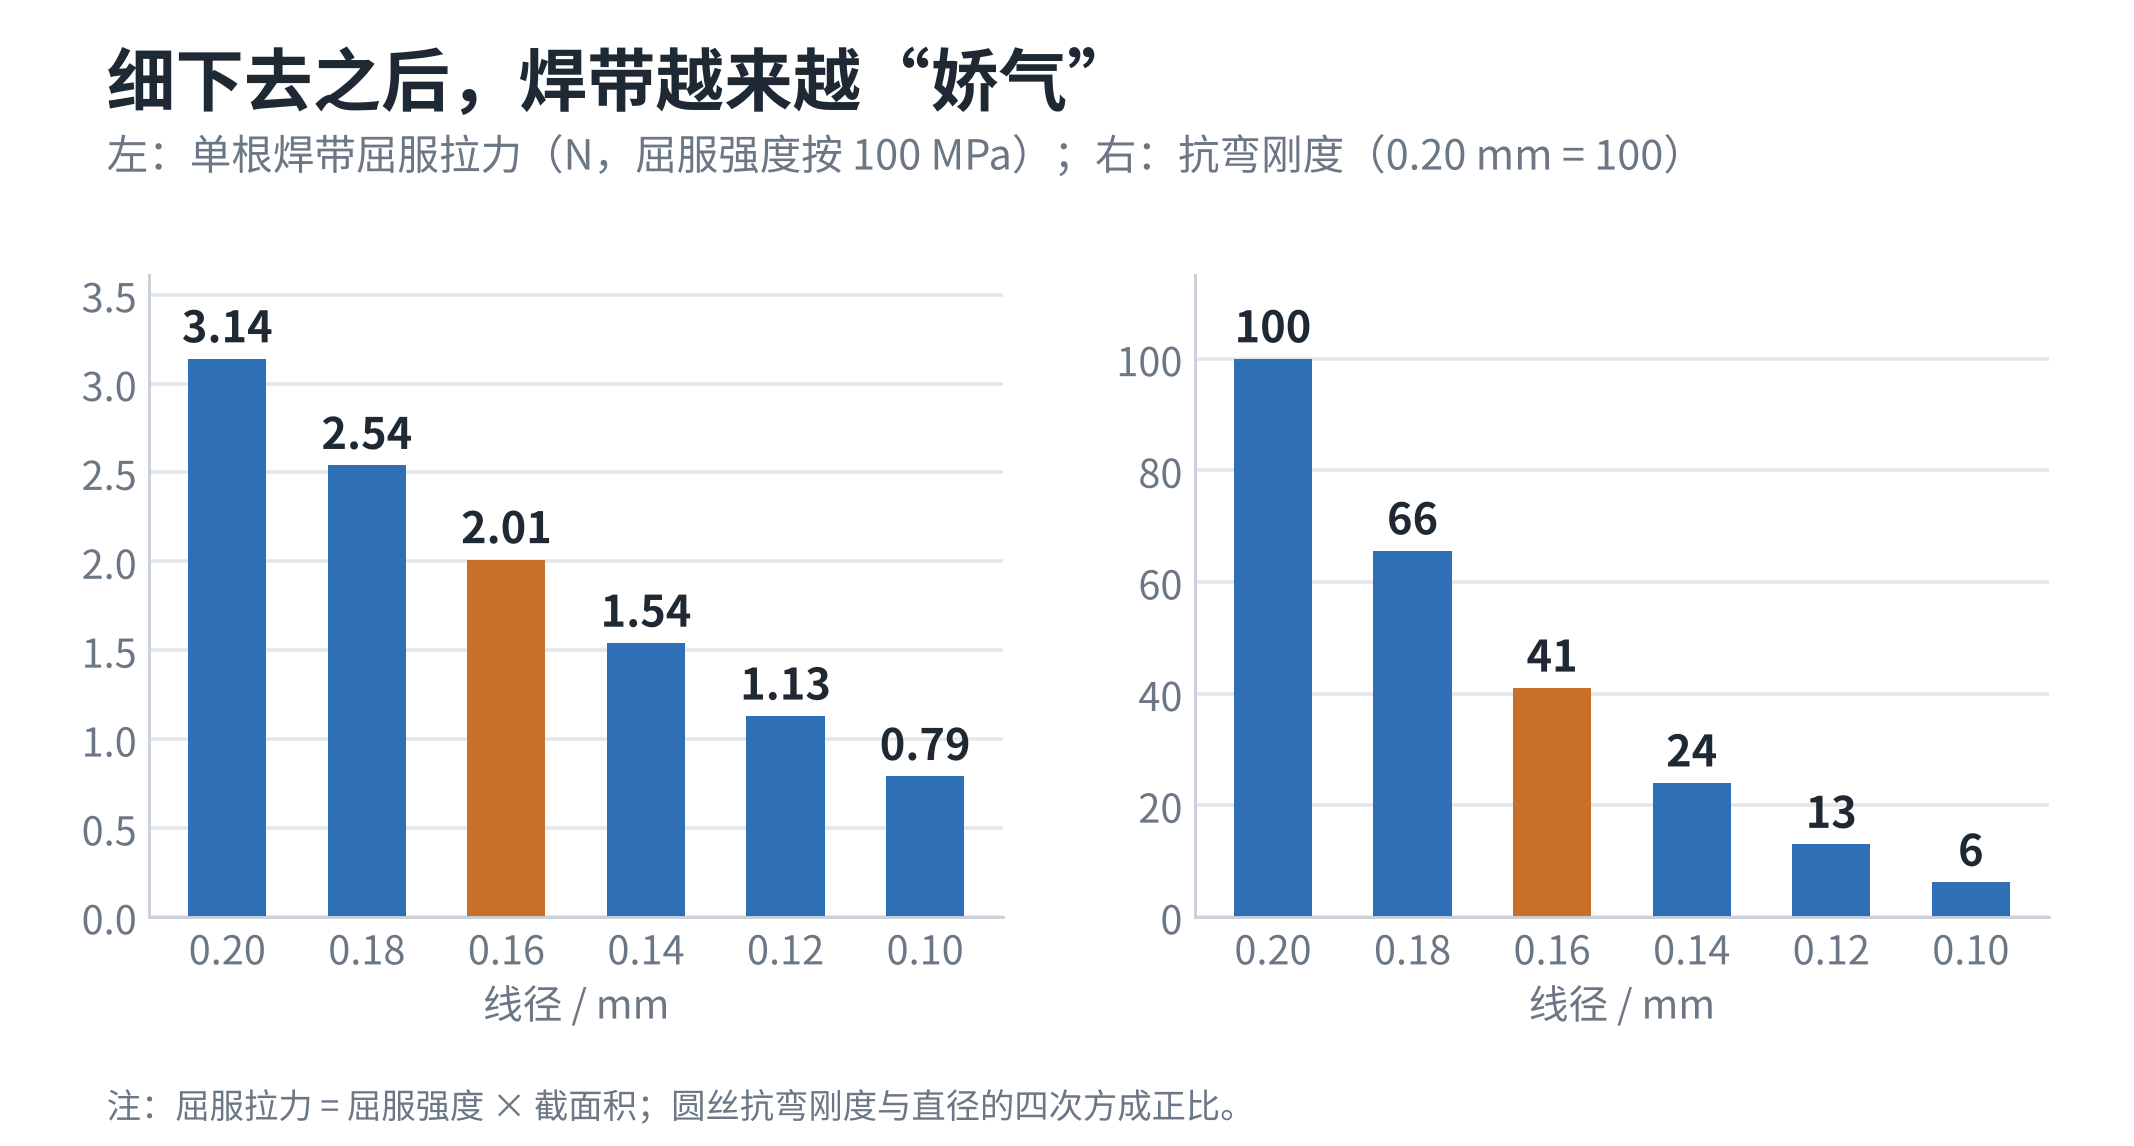
图6 线径对屈服拉力和抗弯刚度的影响
06那么,极限在哪里
把上面的约束放在一起,可以给出一个分段判断。需要说明,这是基于简化模型的估算,不是行业定论。
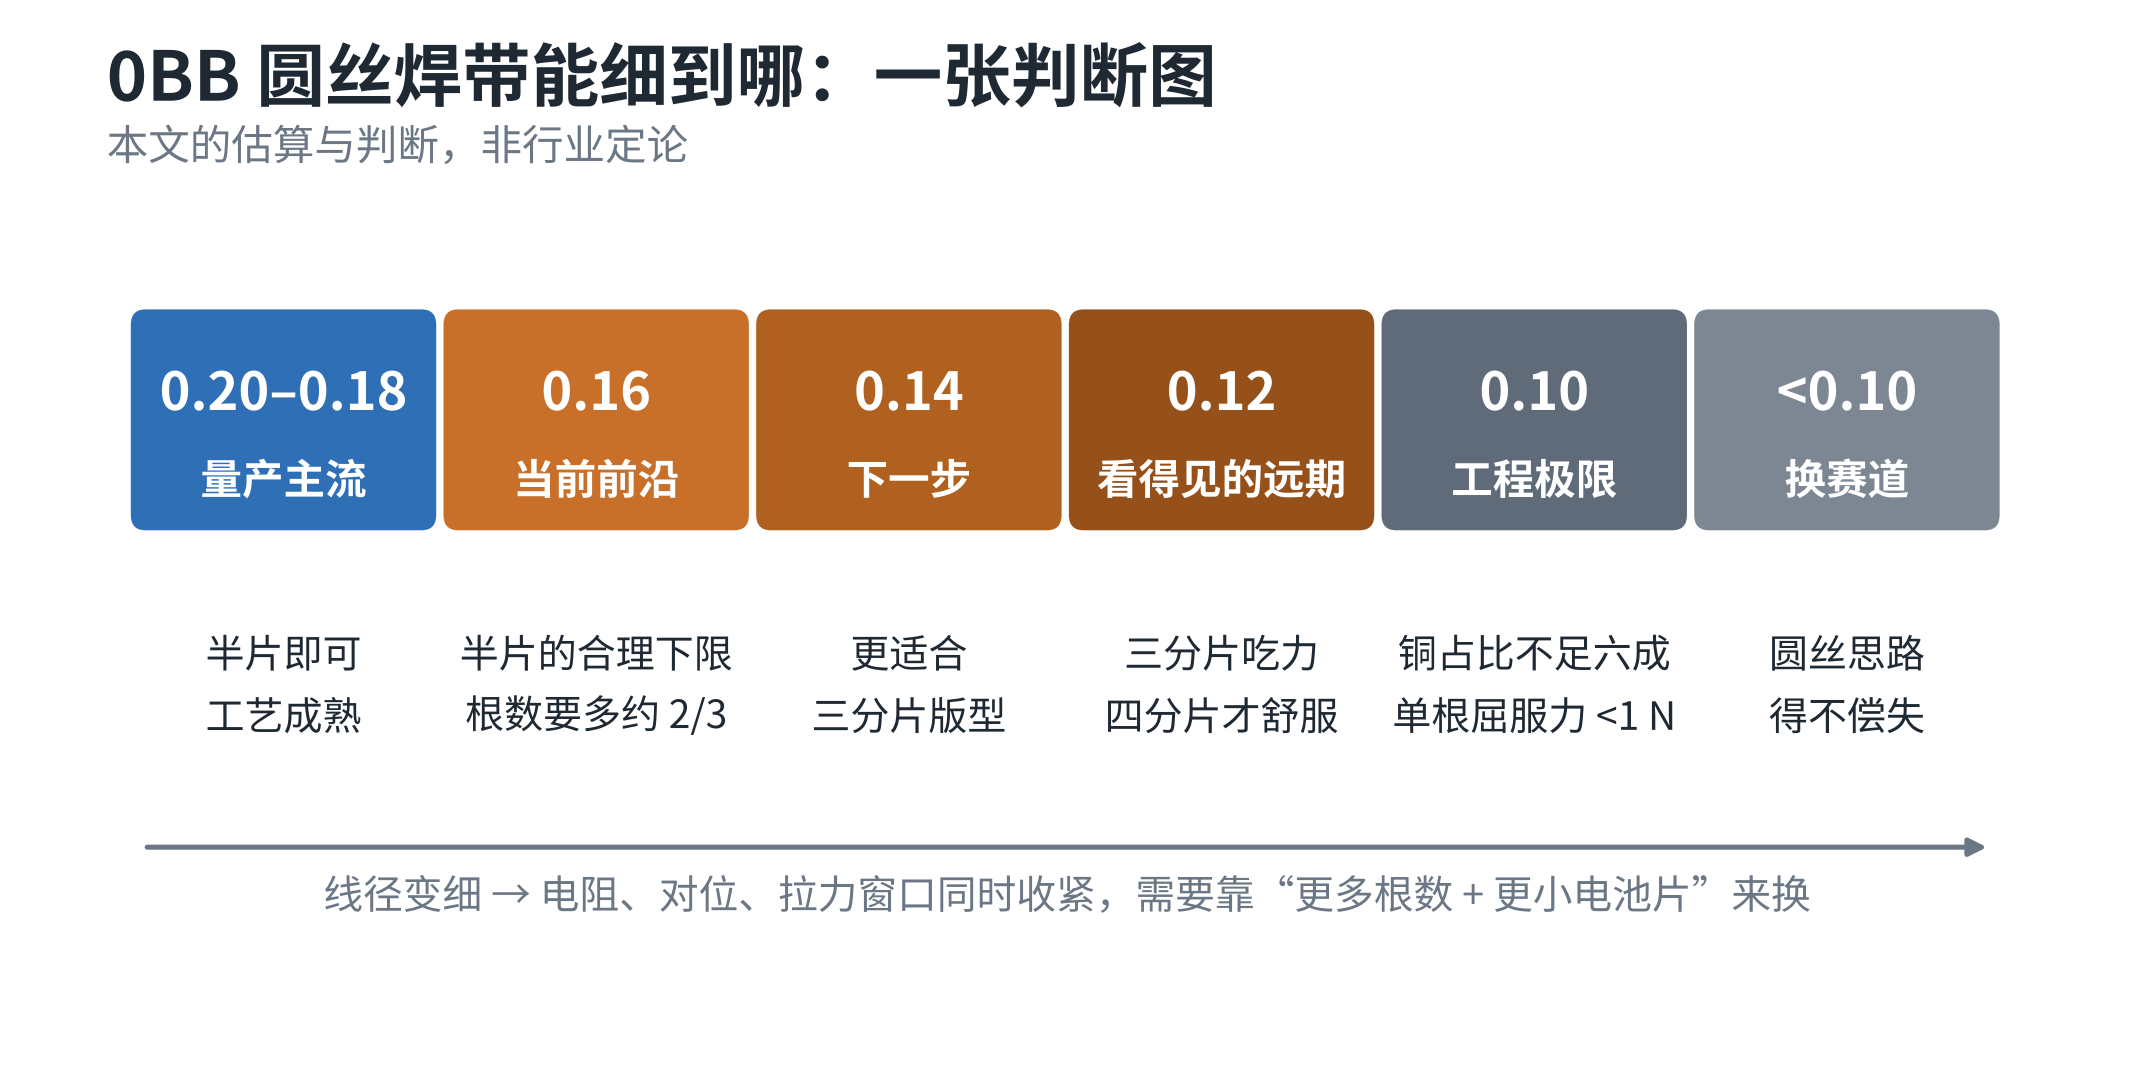
图7 0BB圆丝焊带细线化的分段判断
- 0.18–0.20mm:半片版型下电阻、工艺都舒服,是公开资料能确认的量产主流。
- 0.16mm:已经贴近半片版型的合理下限。要把损耗控制住,根数需要比0.20mm时多约三分之二,对串焊机的布线密度和张力控制是一次明显升级。
- 0.14mm:技术上做得出来,但在半片上很难算得过账,更适合与三分片搭配。
- 0.12mm:三分片也吃力,要到四分片才舒服。而分片越多,切割损失、片间距和串焊节拍的代价越大。
- 0.10mm:可以看作圆丝焊带在组件上的工程极限。此时铜占截面不足六成,单根屈服拉力不到1N,每一项约束都压到了边缘。
- 0.10mm以下:继续走圆丝路线得不偿失,更可能的方向是换思路,比如异形焊带、导电胶互联,或者从电池端直接改金属化方案。
从今天的0.16mm往下,0BB圆丝焊带大约还有“两小步”的空间:先到0.14mm,再到0.12mm,0.10mm是看得见的终点。能走多快,不取决于焊带厂能不能把丝拉细,而取决于组件端愿不愿意切更小的片、上更密的线。
07写在最后
焊带细线化不是一个可以单独优化的指标。线径每降一档,都要求根数、分片方式、串焊设备、胶膜和焊料配方一起调整。从这个角度看,0.16mm是否成为主流、0.14mm何时出现,更像是一道系统题:银价有多高,硅片有多薄,多分片的设备成本降得有多快。
后续我们会继续跟踪焊带线径在各家量产线上的实际进展。你们产线上的焊带线径和根数是怎么搭配的?欢迎与我们交流。
参考资料
- 同享(苏州)电子材料科技股份有限公司《2024年半年度报告》
- 中原证券电力设备及新能源行业0BB专题报告,2024年12月
- TaiyangNews:Ribbons For 0BB Metallization,2025年1月28日
- 东吴证券《0BB(无主栅)助力TOPCon降本提效,有望加速放量》,2024年6月
- 天风证券《0BB报告-2:光伏新技术重要竞争点,24年或是产业化之年》,2024年5月
- 东兴证券0BB行业研究报告,2024年7月
- 券商同享科技首次覆盖报告,2022年12月
- 财联社《宇邦新材:多层复合光伏焊带批量应用 安徽项目投产在即》,2024年11月
- 泰州中来光电科技有限公司专利 CN217788408U
- 涛越咨询《0BB光伏焊带高速成长 助力光伏降本增效新周期》,2026年6月
- 钛媒体《从拥硅为王到去银为王,谁将成为新一轮光伏周期的王者?》,2026年1月5日
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理