
单项材料全合格,组件却在湿热里“死”了:IEC 62788 与 IEC 61215 之间缺了什么?
胶膜、背板、助焊剂、硅胶各自拿着合格报告进厂,组件却在湿热试验后栅线腐蚀、功率大跌。本文拆解 IEC 62788 材料标准与 IEC 61215 组件标准的分工与缝隙,结合 UNSW、NREL、Kiwa PVEL 的公开数据,说明相容性是 BOM 的属性而非单一材料的属性,并给出组件厂与材料厂可落地的验证建议。
做过组件材料导入的同行,大概都遇到过这样的场景:胶膜、背板、焊带、助焊剂、硅胶,每一样都拿着合格报告进厂,单项指标都很漂亮;可组件一进湿热箱,EL 一拍,栅线发黑、功率掉了一截。回头追查,没有哪一家材料“不合格”。问题出在哪?我们认为,出在标准体系的一条缝上:材料标准管“料”,组件标准管“件”,中间那个“搭”,几乎没人管。
01 两套标准,各自回答一个问题
先把两套标准的分工说清楚。
IEC 62788 是“光伏组件用材料的测量程序”系列,按材料分成多个部分:1-x 管封装胶膜(体积电阻率、透光率、交联度、尺寸收缩等),2-x 管前板与背板,5-1 管边缘密封,6-x 管水汽透过等通用测试,8-1 管导电胶。它的定位是测试方法和数据表报告要求,可用于材料选型、来料检验、过程控制,也可服务于组件级鉴定。
IEC 61215 则是组件的设计鉴定与定型,用热循环(TC)、湿热(DH)、湿冻(HF)、紫外、机械载荷等一组规定应力去考核一个具体的组件设计,判据以功率衰减、绝缘和外观为主。
两者一个回答“这块料本身怎么样”,一个回答“这个组件在规定条件下能不能过”。值得注意的是,IEC TS 62788-2 在范围里写明,背板测试方法要尽量代表其在组件中的实际使用状态,最终包括与胶膜、胶粘剂等配套材料的组合。也就是说,标准制定者知道“组合”很重要,但在现行条款里,组合效应主要还是靠组件级测试兜底。
| 维度 | IEC 62788 系列(材料级) | IEC 61215 系列(组件级) |
|---|---|---|
| 回答的问题 | 这块料本身性能如何 | 这个组件设计能否通过定型 |
| 测试对象 | 单一材料或简单叠层样片 | 完整组件(一个具体 BOM) |
| 体系状态 | 多为开放体系,生成物可逸出 | 层压后的半封闭体系 |
| 典型输出 | 数据表、来料与过程控制数据 | 通过/不通过 + 功率衰减 |
| 多材料化学交互 | 基本不涉及 | 仅在规定应力和时长内间接体现 |
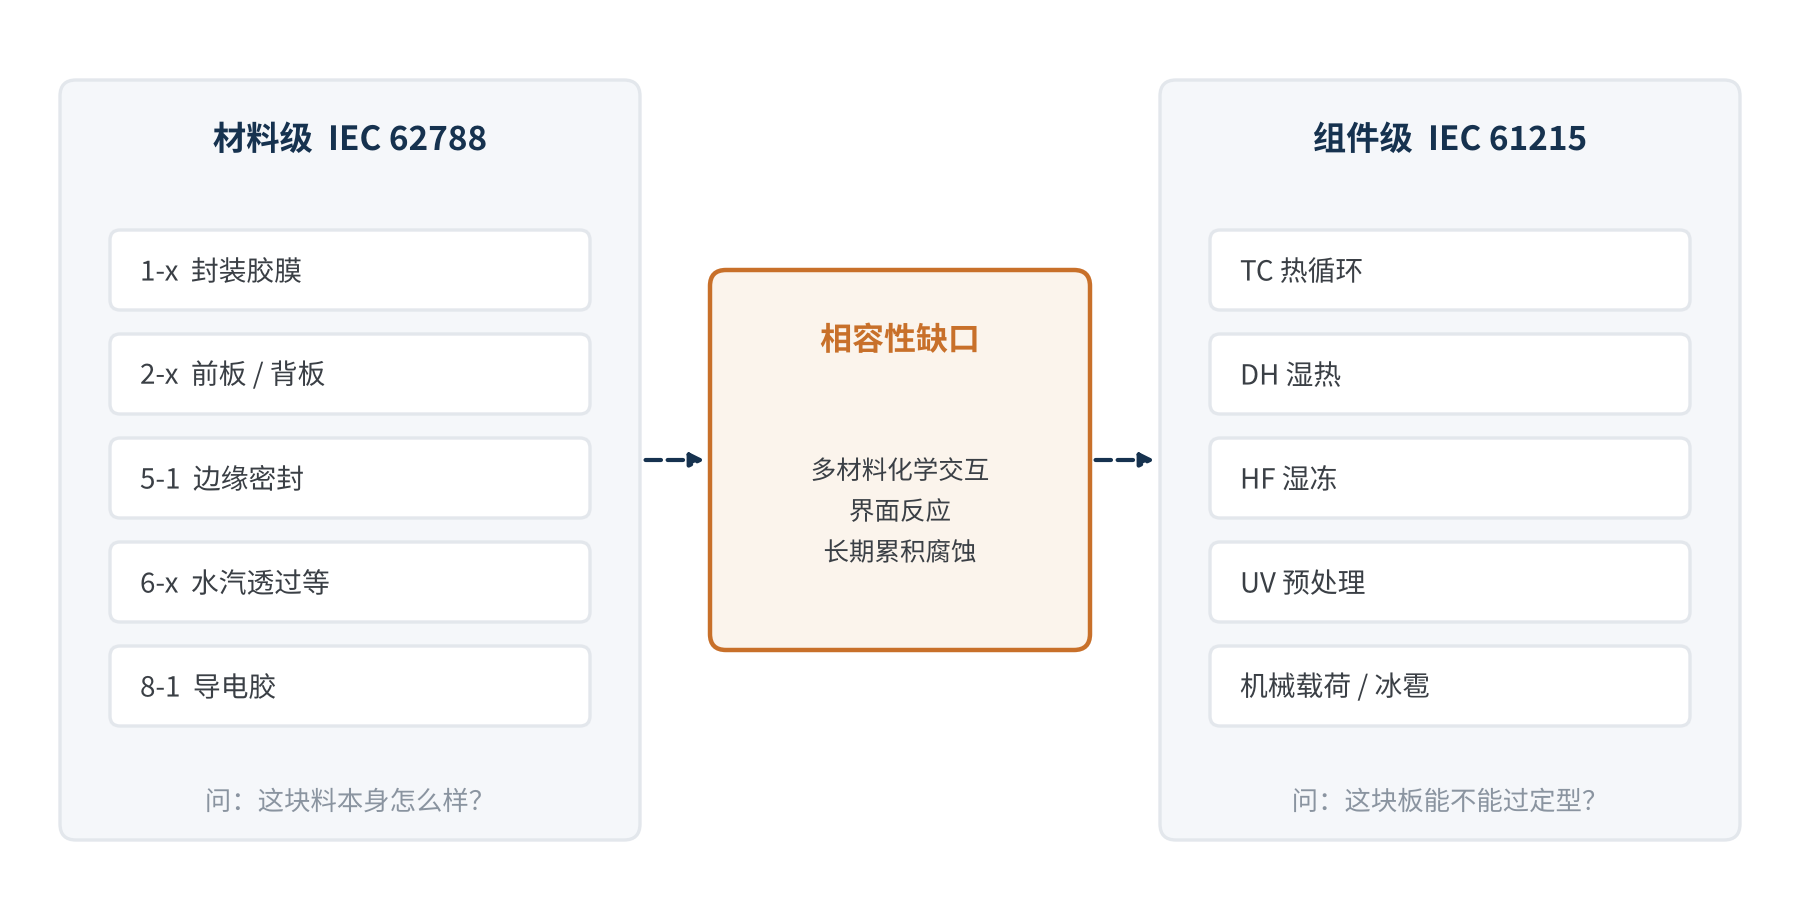
图1 IEC 62788 与 IEC 61215 的分工,以及中间的“相容性缺口”
02 层压之后,组件里是一口“化学反应釜”
层压完成后,玻璃、胶膜、电池、焊带、背板被压成一个整体,边缘还有边框和硅胶。对内部来说,这是一个半封闭、长期受热受湿受光的微环境,各材料释放的小分子跑不出去,就会在里面相遇、反应。
- 胶膜:EVA 在湿热和紫外下脱乙酰基生成醋酸,醋酸又会催化进一步降解;POE 本身不产酸,但其中的抗氧剂、紫外吸收剂、交联助剂等添加剂在湿热下也可能分解出有机酸;白色 EVA 中的含镁添加剂迁移水合后,会形成局部碱性环境。
- 背板:PET 类背板长期湿热下水解,分子链断裂产生低聚物和羧酸端基,可能向内层迁移;背板透气性还决定了内部生成物能否被“排”出去。
- 助焊剂残留:免清洗助焊剂中的有机酸(如壬二酸、苹果酸)和卤素活化剂残留在焊点附近,遇水即成电解质。
- 硅胶与灌封胶:脱醇型、脱肟型、脱酸型硅胶固化时分别释放甲醇、肟类、醋酸等小分子,固化不充分时还会持续释放。
- 金属与电池:银浆玻璃料、Ag/Al 接触、铜锡焊带都是被攻击对象,TOPCon、HJT 等新型电池对此更敏感。
单独看,每一种释放量都不大,也都在各自标准的允许范围内。但在组件里,它们共用同一份水分、同一个温度、同一片金属表面。醋酸溶掉一点玻璃料,助焊剂残留再腐蚀一点接触界面,添加剂分解出的酸再补一刀,这就是“单项合格、组合失效”的化学本质。
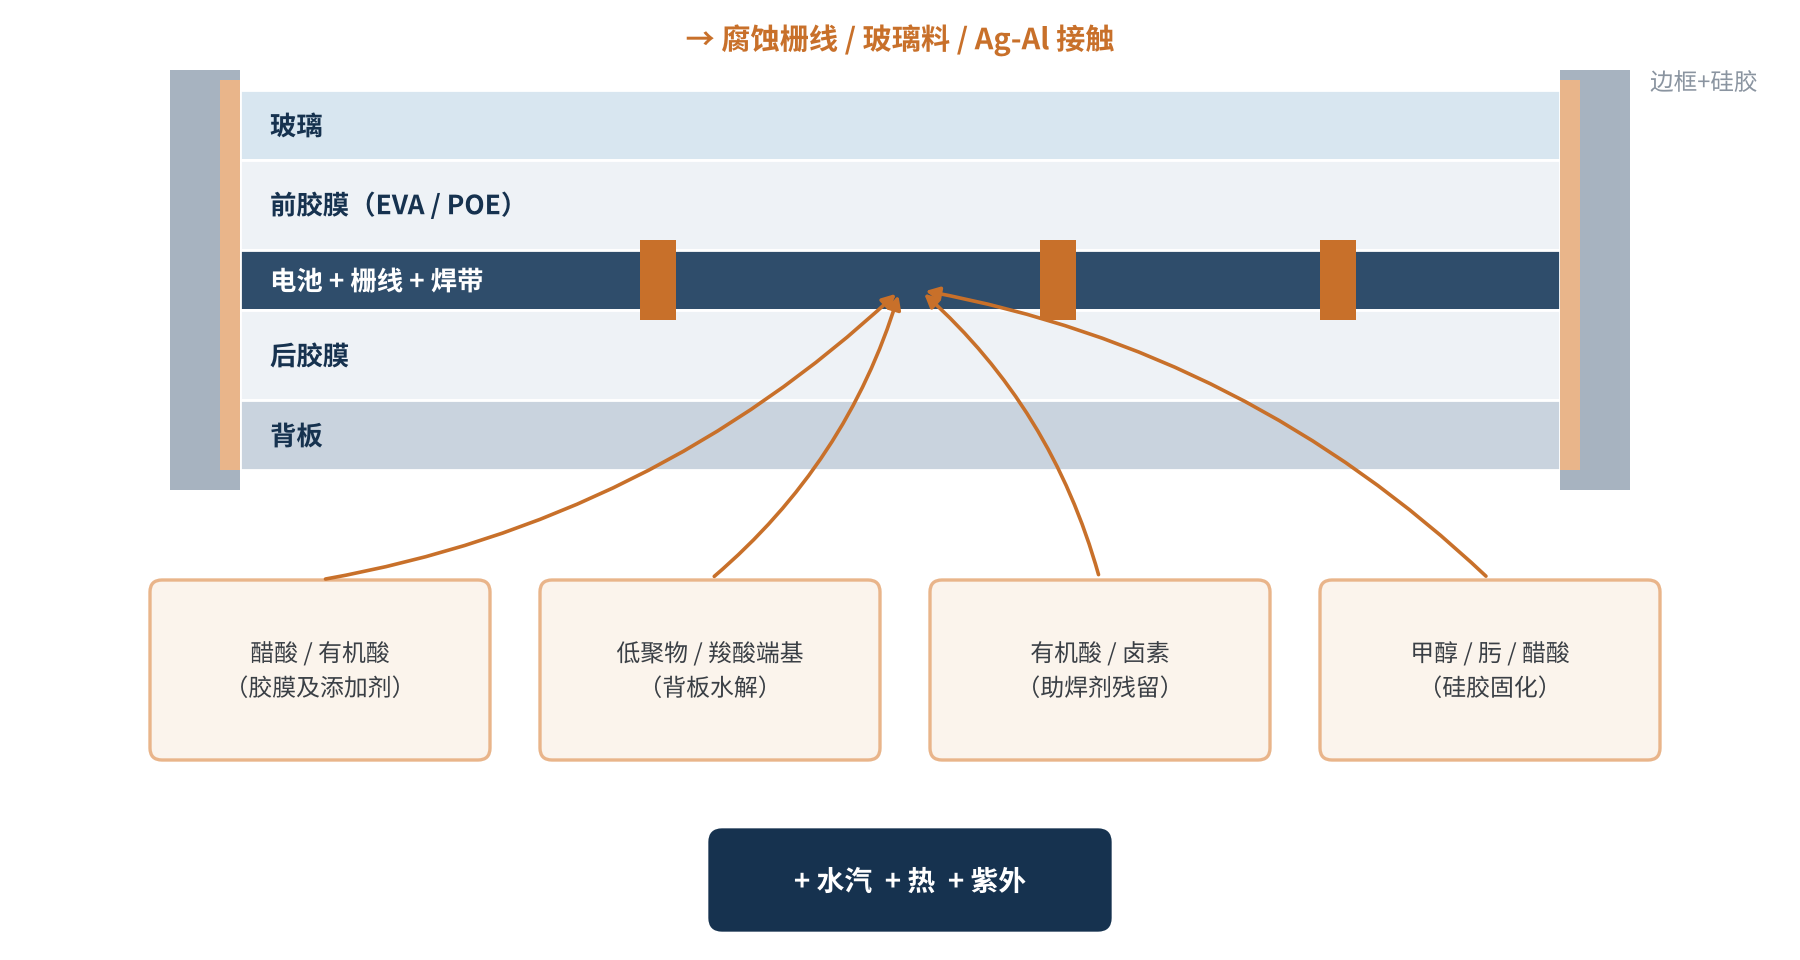
图2 组件内部“化学反应釜”示意:各辅材释放物在半封闭微环境中交汇
小结:相容性不是某一种材料的属性,而是一个 BOM 的属性。
03 证据:只换一种辅材,结果天差地别
近两年,新南威尔士大学(UNSW)团队围绕 TOPCon 组件做了一系列控制变量实验,很能说明问题。
- 换胶膜:同样的 TOPCon 电池做成迷你组件,只改变封装胶膜。DH1000 后,EVA 组件功率损失约 11%,而其中一款 POE(POE-C)组件损失超过一半,约 55%。分析发现,这款 POE 基体热氧化生成羧酸,紫外吸收剂水解出苯甲酸类物质,再叠加助焊剂残留的壬二酸,形成了一杯“酸性鸡尾酒”。同一研究中另外两款 POE 基本不产酸,表现稳定。
- 换浆料:UNSW 与中来合作的研究中,EVA+背板结构的 TOPCon 组件,两款低铝银浆在 DH1500 后功率损失分别约 28%~30% 和 4%~5%。差异来自玻璃料成分:含 Ba/Zn 的玻璃料抗醋酸腐蚀能力明显更强。
- 换背面胶膜:双面 POE 组件湿热后损失约 8%,而背面使用白色 EVA(尤其与 EPE 搭配)的组件损失约 16%,主因是白 EVA 中含镁添加剂造成的碱性腐蚀。
- 换助焊剂:电池级湿热试验显示,含卤素的免清洗助焊剂对 TOPCon 正面 Ag/Al 接触的腐蚀明显更重。
这里的关键在于:这些材料单独拿出来,大概率都能通过各自的来料检验。POE-C 的透光率、交联度都在常规范围内;两款银浆做出的电池初始效率几乎一样,都在 25.2% 左右。问题只在它们被放在一起、经历湿热之后才暴露。
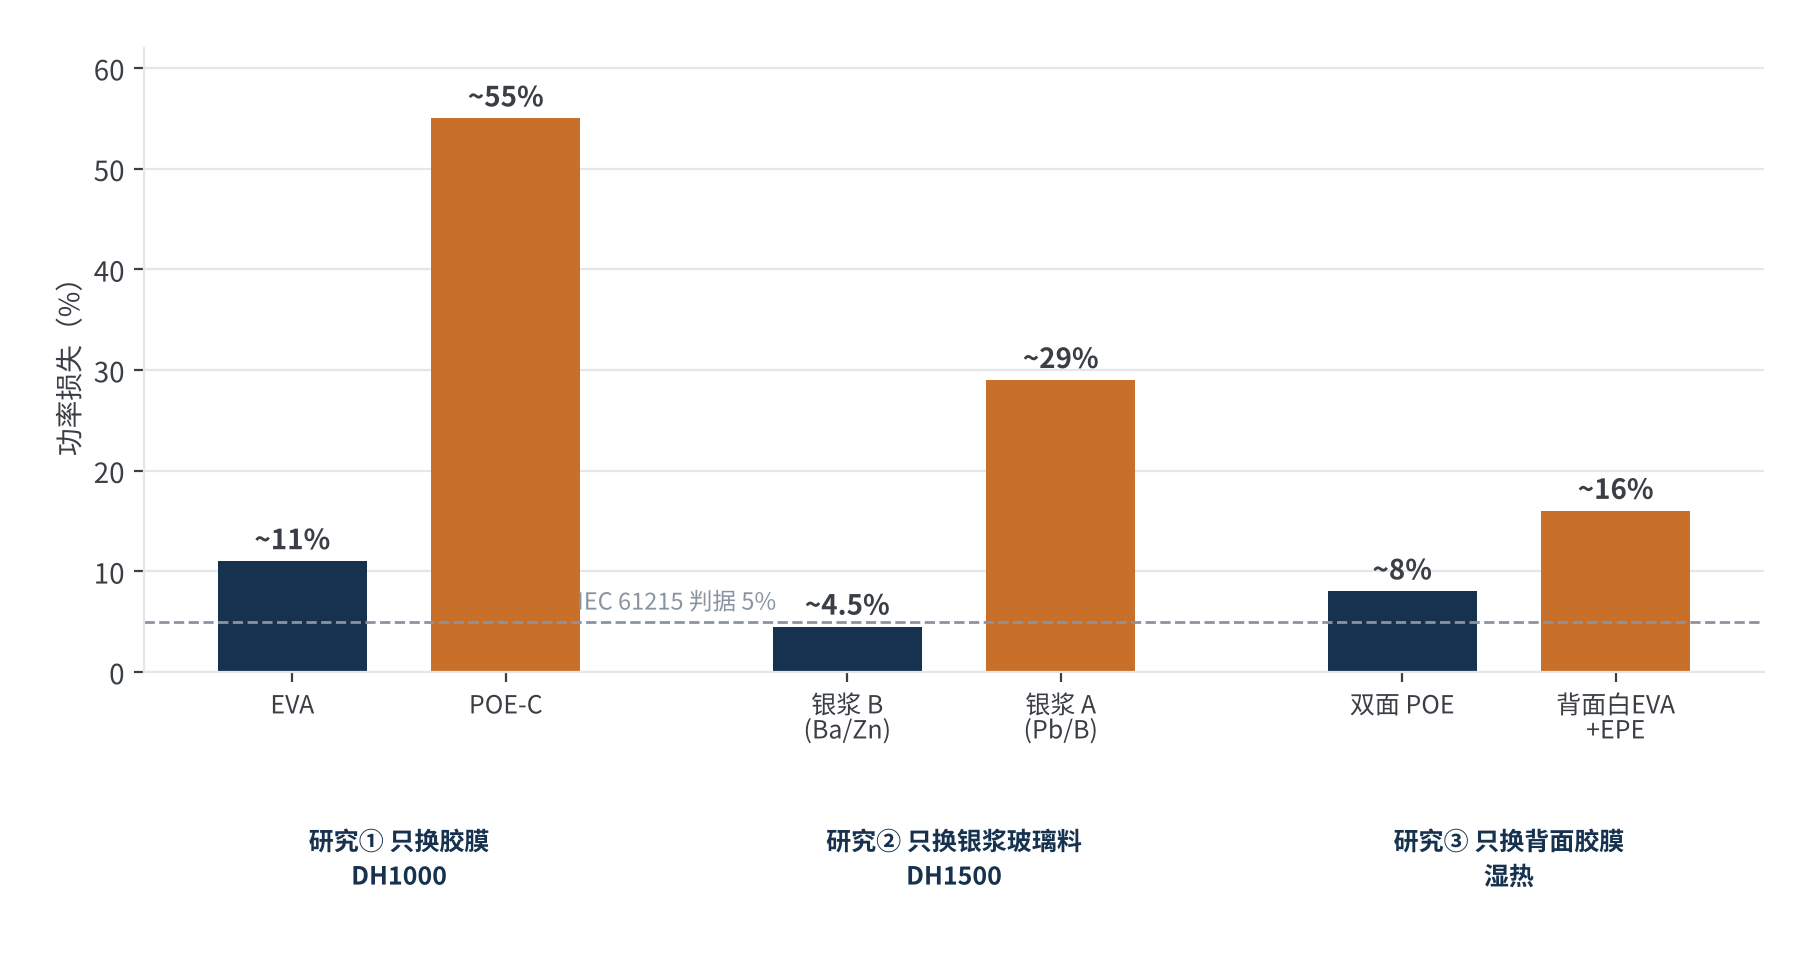
图3 同类电池、不同辅材组合在湿热试验后的功率损失对比(数据来自多项公开研究)
第三方测试也印证了这一点。Kiwa PVEL 2025 年可靠性记分卡中,59% 的 BOM 至少出现一项测试失效,创历史新高;其 DH 测试时长为 2000 小时,是 IEC/UL 认证要求的两倍。PVEL 坚持以 BOM 而非型号为单位评价,本身就说明:同一个型号,换一种辅材,就是另一个产品。
04 为什么 IEC 61215 没能拦住?
既然组件级测试是“兜底”,为什么还会漏?我们总结了三个原因。
- 时长不够:腐蚀类失效是累积型的,往往在 DH1000 之后才加速,DH1000 过了不代表 DH2000 还能过。
- 应力单一:IEC 61215 的序列以单因素或简单串联为主。NREL 的研究显示,某款聚酰胺(PA)背板在现场出现贯穿性开裂,常规 IEC 加速测试没能复现;同时施加紫外、温度、湿度、机械载荷的组合加速应力测试(C-AST)才把它复现出来。
- 样本代表性有限:定型送样是特定批次、特定 BOM,而量产中胶膜配方、助焊剂型号、硅胶批次随时可能变化,一次认证无法覆盖。
换句话说,IEC 61215 更像一次“体检”,证明某个 BOM 在送样那一刻是健康的,而不是一份终身保险。
05 标准在补哪些洞?
标准体系并没有停在原地。
- IEC TS 62915:2023:重测导则明确列出材料和部件变更后需要重做哪些组件测试,这一版首次引用 IEC 62788-1 和 62788-2 系列来评估关键子部件变更,并给出了覆盖各类变更的重测矩阵。思路很清楚:材料变了,就回到组件级重新验证组合。
- 组合与序列加速测试:C-AST、MAST 等方法同时或依次施加多种应力,更接近真实环境,已复现多种常规测试漏掉的现场失效。
- 电池级快速筛查:醋酸浸泡、无封装电池湿热叠加助焊剂暴露等方法,可以在做组件之前发现浆料与助焊剂、胶膜释放物的相容性风险。EPFL 的研究也指出,针对醋酸腐蚀的加速老化方法在行业标准中仍是空白。
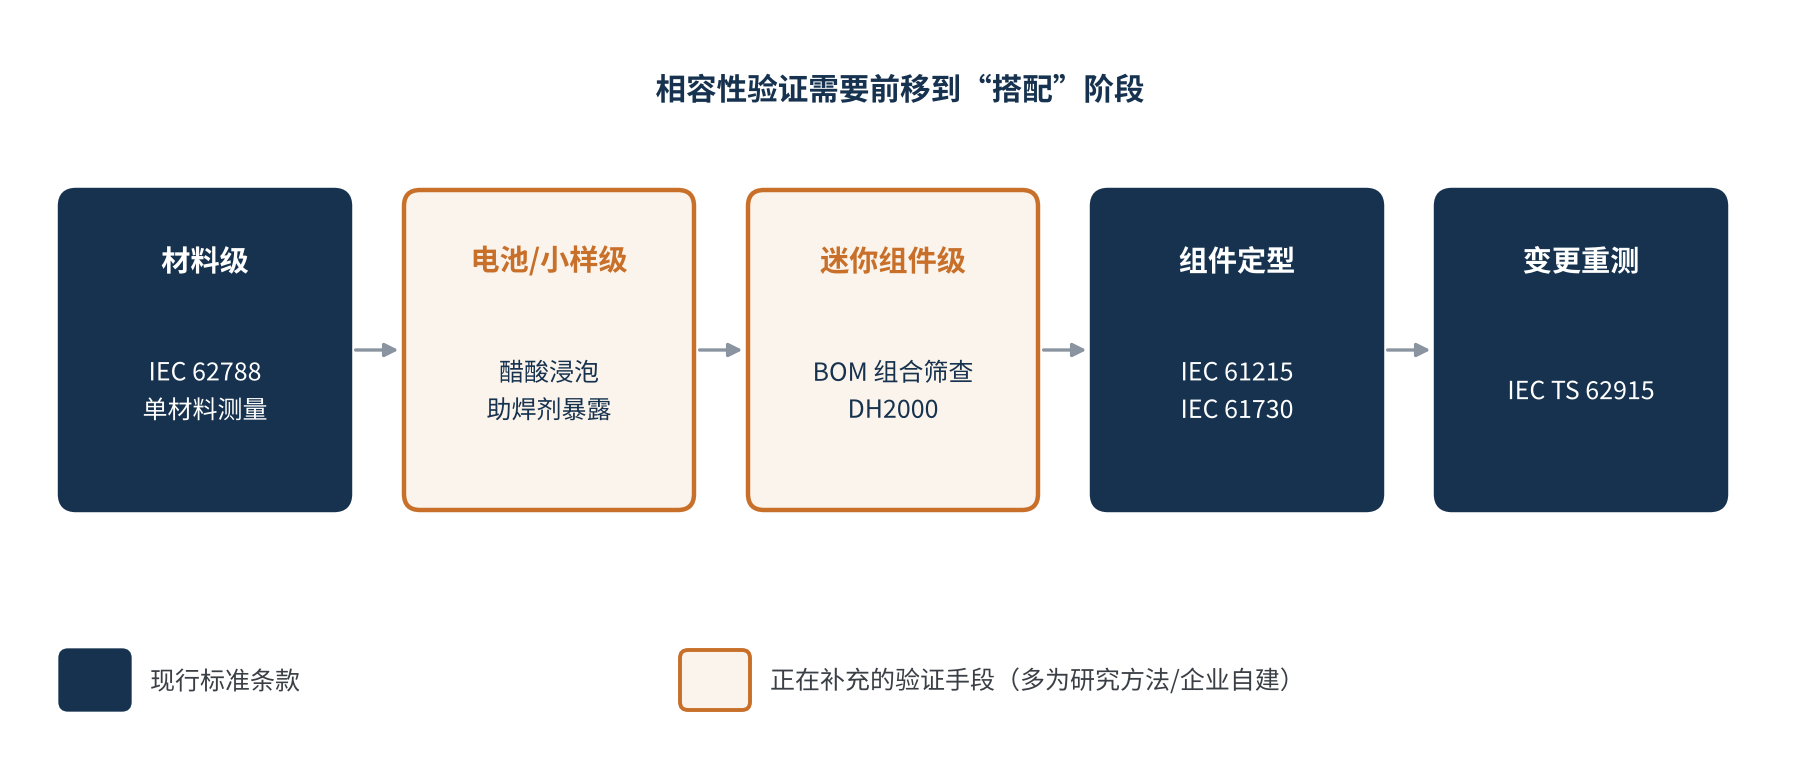
图4 从材料级到组件级:现行标准链条与正在补充的验证手段
但也要看到,这些手段大多还是技术规范、研究方法或第三方项目,尚未成为强制的定型条款。相容性验证,眼下主要还得靠企业自己。
06 写在最后
给组件厂和材料厂的几条实操建议:
- 锁定 BOM:认证报告对应的是具体 BOM,而不是“同类材料”。胶膜、助焊剂、硅胶、背板任何一项换型号或配方,都应按 IEC TS 62915 的思路评估重测。
- 建立相容性矩阵:把“胶膜 × 浆料 × 助焊剂 × 背板 × 硅胶”的组合验证结果沉淀下来,新材料导入时先查矩阵,再补缺口验证。
- 筛查前移:在电池或迷你组件层面用醋酸浸泡、助焊剂暴露、DH2000 等手段提前筛查,比整板认证阶段返工便宜得多。
- 管住配方变更:与供应商约定配方、添加剂、工艺变更的提前告知义务,“同型号不同配方”是最隐蔽的风险。
一句话结论:材料标准保证“每块料都是好料”,组件标准保证“这一块板在这一刻是好板”,而“好料搭在一起是不是好板”,需要每一个 BOM 单独回答。
下一篇,我们将拆解 IEC TS 62915 的重测矩阵:哪些材料变更必须重做哪些测试,哪些可以豁免。也欢迎在评论区分享你们遇到过的“单项合格、组合失效”案例。
数据口径:图3 数据分别来自不同研究,样品结构、电池批次、试验时长(DH1000/DH1500 等)各不相同,仅用于说明辅材组合对结果影响显著,不宜横向比较绝对值;数值为文献报道的近似值。图中 5% 线为 IEC 61215 单项功率衰减判据,仅作参照。
参考资料
- IEC 62788-1-1:2024, Measurement procedures for materials used in photovoltaic modules – Part 1-1: Encapsulants – Polymeric materials used for encapsulation.
- IEC TS 62788-2:2017, Measurement procedures for materials used in photovoltaic modules – Part 2: Polymeric materials – Frontsheets and backsheets.
- IEC TS 62915:2023, Photovoltaic (PV) modules – Type approval, design and safety qualification – Retesting.
- Owen-Bellini M. et al., Advancing reliability assessments of photovoltaic modules and materials using combined-accelerated stress testing, Progress in Photovoltaics 29(1), 2021.
- Miller D.C., Hacke P., Schelhas L.T. et al., Towards validation of combined-accelerated stress testing through failure analysis of polyamide-based photovoltaic backsheets, Scientific Reports 11, 2021.
- UNSW, The dark side of certain POE encapsulant: Chemical pathways to metallisation corrosion in TOPCon modules, Solar Energy Materials and Solar Cells (via pv magazine, 2026-01-16).
- UNSW & Jolywood, Enabling EVA for TOPCon: How glass frit composition governs resistance to acetic acid–induced corrosion, Progress in Photovoltaics (via pv magazine, 2026-05-18).
- UNSW, A novel damp heat-induced failure mechanism in PV modules (with case study in TOPCon), Solar Energy Materials and Solar Cells (via pv magazine, 2026-02-02).
- UNSW, Assessing the impact of solder flux-induced corrosion on TOPCon solar cells, Solar Energy Materials and Solar Cells (via pv magazine India, 2025-08-18).
- Gnocchi L., The role of encapsulants in the long-term performance of advanced crystalline silicon glass-glass PV modules, EPFL thesis, 2022.
- Kiwa PVEL, 2025 PV Module Reliability Scorecard (Executive Summary and related coverage).
光伏新材料研究所
光伏新材料研究所
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
- 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
- 转载及引用内容均注明出处,尊重原创。
- 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
- 如有不实或侵权,请留言或联系我们处理