
焊带相关的常见失效:从EL暗片到焊点开裂
导读
焊带相关的失效贯穿组件的整个生命周期:制造阶段的虚焊、隐裂,户外运行中的焊点疲劳、片间焊带断裂、腐蚀和热斑。本文按时间线梳理这些失效的表现、机理和后果,结合IEA PVPS失效报告和焊点老化研究的数据,用估算说明串联电阻上升对功率的影响,最后给出一套从现象到根因的失效分析思路。
前几篇我们讲了焊带怎么选、怎么做、怎么测、怎么焊。这一篇换个角度:如果出了问题,会是什么样子?在组件失效分析中,焊带相关的问题出现频率很高,而且往往“潜伏期”很长——出厂时EL一切正常,几年后才慢慢显现。这一篇,我们沿着组件的生命周期,把焊带相关的常见失效逐一拆开。
01先画一张失效地图
焊带相关失效,按发生的阶段可以大致分成三类:
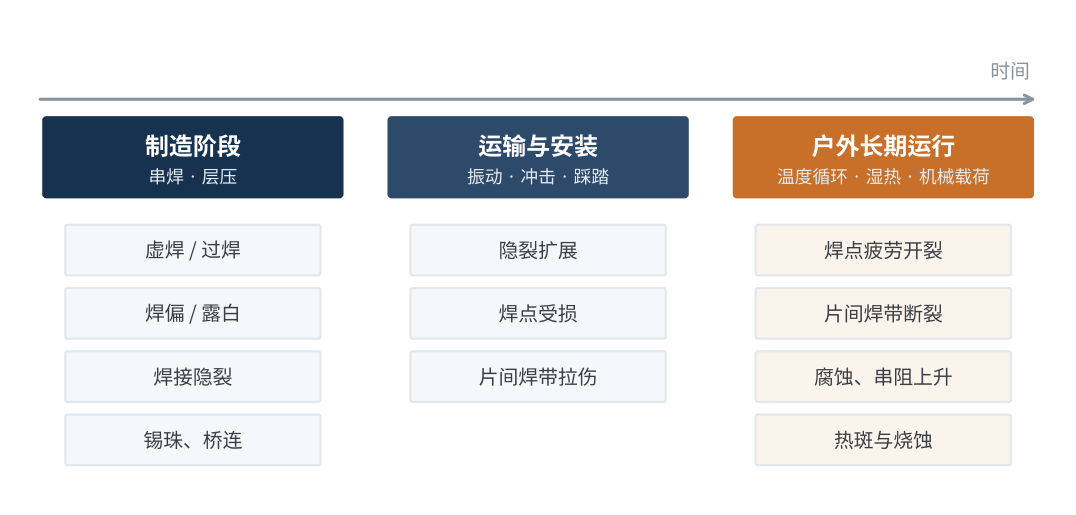
图1 焊带相关失效按生命周期阶段分布示意
这类问题有多普遍?国际能源署光伏系统计划(IEA PVPS)Task 13发布的《光伏组件失效综述》(2014)给出了几组数据:
- 早期客诉:在德国一家分销商约200万块组件、交付后前两年的客诉统计中,“电池互联缺陷”与接线盒失效、玻璃破碎、边框松动、分层一起,位列主要失效类型。
- 认证测试:在约1740个晶硅组件认证项目中,未通过的测试里热循环(TC200)占约18%,湿热(DH)占约17%,而这两项测试考核的正是焊点和焊带。
- 户外烧痕:在一项覆盖21家制造商、运行8年的组件研究中,电池片上的烧痕(burn marks)约占全部失效的10%。这类烧痕通常与互联焊带、焊点或汇流条的局部过热有关。
可以看到,焊带和焊点是组件长期可靠性中最常“出事”的环节之一。下面我们按时间顺序逐一展开。
02制造阶段:虚焊、过焊与焊接隐裂
制造阶段的问题大多可以通过EL检测发现。上一篇我们讲过焊接工艺的温度窗口,制造缺陷基本就是“窗口两侧”的问题:
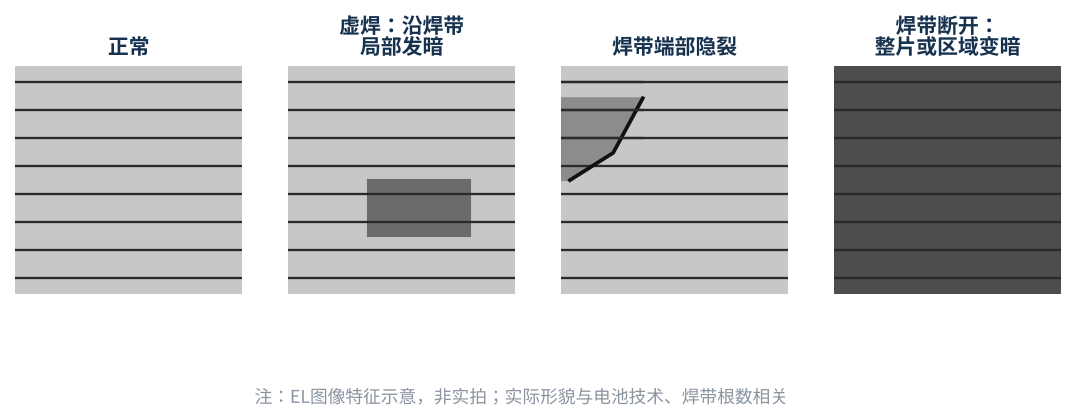
图2 几类焊带相关缺陷在EL图像中的典型特征示意
- 虚焊:焊料没有充分润湿栅线,焊点只是“搭”在上面。EL上常表现为沿焊带方向的局部发暗。多主栅时代焊带根数多、单根焊带虚焊的影响被分摊,EL特征不像过去那样明显,更容易漏检。
- 过焊:温度过高或时间过长,焊点周围栅线和钝化层受损,严重时焊点发黄、电池片局部效率下降。
- 焊接隐裂:典型位置是焊带端部和焊点附近。焊带末端是应力集中区,冷却时铜收缩把电池片边缘“拉”出裂纹。EL上表现为从焊带端部出发的线状暗纹,或被裂纹隔开的暗区。
- 焊偏、露白:焊带偏离栅线,焊接面积不足,同时遮挡细栅,既影响拉力又影响电流收集。
制造缺陷最危险的不是当下的功率损失,而是它们会成为户外失效的“起点”。一个初始拉力偏低的焊点,在热循环中会更早开裂;一条细小的隐裂,在运输、安装和风雪载荷下会继续扩展,最终形成失效区域。
值得一提的是,多主栅同样改变了隐裂的后果。IEA PVPS Task 13在2025年2月发布的新技术衰减与失效报告认为,隐裂的影响已经在很大程度上被多主栅(multi-wire)技术克服:焊带根数多、间距小,裂纹隔开的区域仍能被就近的焊带收集电流。但这并不意味着隐裂可以放过——它仍是焊点和片间焊带后续失效的潜在起点。
制造阶段的焊带缺陷大多能在EL上看到,但多主栅让虚焊更隐蔽,也让隐裂的功率影响变小。对制造缺陷仍要“零容忍”,因为它们是户外失效的种子。
03焊点疲劳:一天一次的“折弯”
组件在户外每天经历一次温度循环:白天组件温度可达六七十摄氏度,夜间降回环境温度。上一篇我们算过,铜和硅的热膨胀差异会产生远超铜弹性范围的失配应变。于是,焊点每天都要承受一次“拉—推”的往复变形。
这种往复变形会在焊点内部逐渐积累损伤:
- 焊料蠕变与组织粗化:锡铅等焊料在室温附近就会发生蠕变,反复变形使焊料内部的相组织逐渐粗化、分离,强度下降。
- IMC增厚:焊料与铜、银之间的金属间化合物会随温度和时间缓慢增厚。IMC本身硬而脆,越厚越容易沿界面开裂。
- 裂纹萌生与扩展:裂纹通常从焊点边缘或IMC界面开始,逐步向内扩展,有效导电面积减小,串联电阻上升。
美国亚利桑那州立大学与NREL的研究团队(IEEE Journal of Photovoltaics,2020)对两批在亚利桑那户外运行了21年和18年的组件做了焊点老化研究,结论很有参考价值:含银的Sn62Pb36Ag2焊料,焊点退化的激活能约为0.12eV,而不含银的Sn60Pb40约为0.35eV,前者对温度更不敏感;两种焊点的IMC厚度都随组件温度升高而增加,不含银的焊点在各温区都出现了明显的相分离。研究认为,焊料中的银有助于减缓焊点退化。
焊点疲劳的直接后果是串联电阻上升。我们估算一下它对功率的影响:
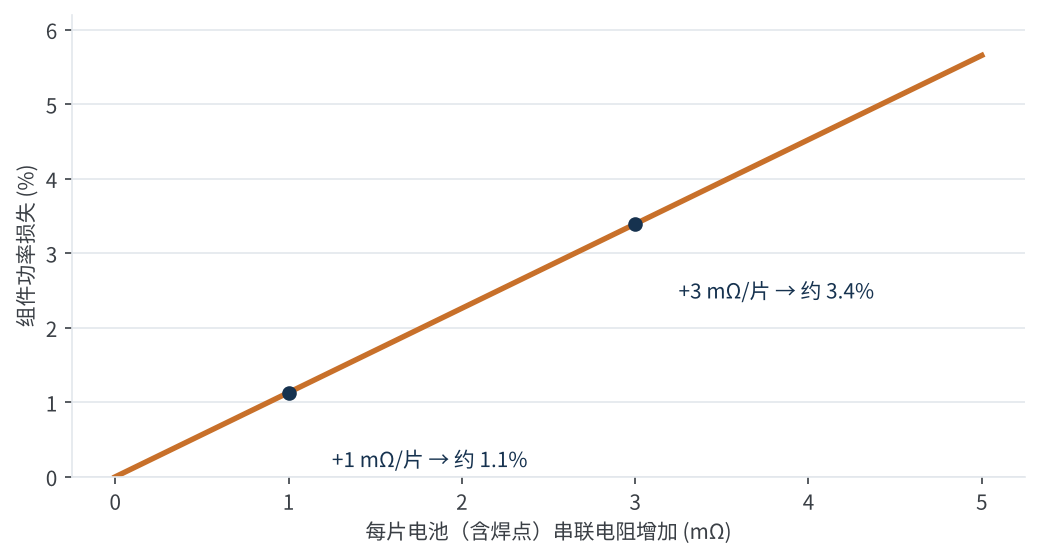
图3 每片电池串联电阻增加对组件功率的影响(估算)
以一块144半片、约580W的组件为例,如果每片电池(含焊点)的串联电阻平均增加1mΩ,组件功率损失约1.1%;增加3mΩ,损失约3.4%。1mΩ是什么概念?0.26mm铜圆丝的电阻约0.33mΩ/mm,1mΩ只相当于约3毫米长的一段细焊带。也就是说,焊点哪怕只是“部分开裂”,累积起来也是不可忽视的功率损失。
焊点疲劳的特点是“慢”:初期功率几乎不变,随着裂纹扩展,串联电阻加速上升,表现为填充因子(FF)逐年下降。在实验室里,TC200和更长周期的热循环测试就是用来加速复现这一过程的。
04片间焊带断裂:最脆弱的一小段
如果说焊点疲劳是“慢性病”,片间焊带断裂就是“急症”。
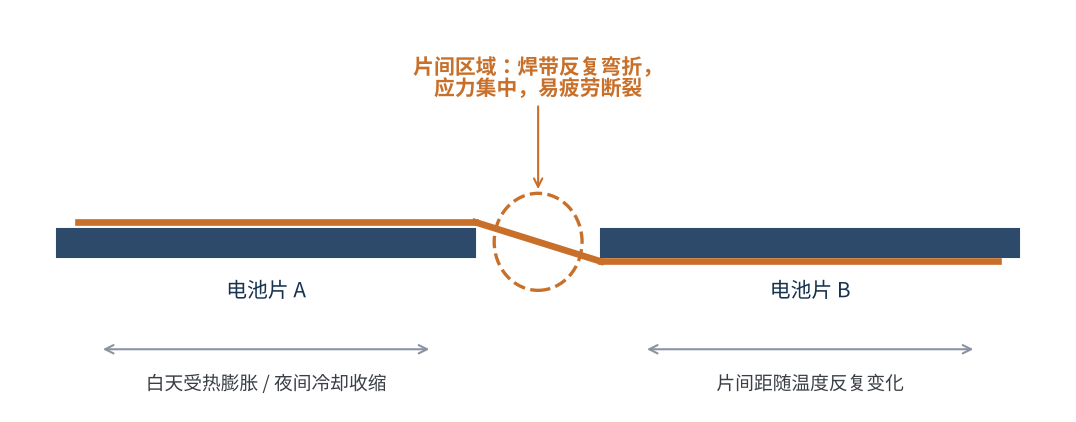
图4 片间区域焊带受反复弯折示意
焊带在两片电池之间要从上一片的正面“下台阶”到下一片的背面。这一小段焊带没有电池片支撑,而且是整根焊带上形变最集中的地方:
- 温度循环:电池片随温度膨胀收缩,片间距反复变化,片间焊带像铁丝一样被反复弯折。
- 机械载荷:风压、雪压使组件弯曲,片间焊带同时受拉伸和弯折。
- 越细越敏感:细圆丝截面小,同样的变形下应力更高,疲劳寿命更短。片间距越小,弯折半径越小,问题越突出。
片间焊带断裂的后果取决于断了多少根:多主栅组件断一两根,电流还能从其他焊带走,表现为局部电阻上升和轻微发热;如果大量断裂甚至整串断开,电流被迫从旁路二极管绕行,对常见的三个旁路二极管分区的组件来说,最严重时功率会直接损失约三分之一(半片组件因上下两半并联,具体损失与断开位置有关)。更危险的情况是“将断未断”:断口处接触不良,可能产生局部高温甚至电弧,这是烧痕和火灾风险的来源之一。
这也解释了第二篇讲过的分段焊带、压扁段设计的意义——它们的一个重要目的,就是降低片间区域的应力集中,提高抗疲劳能力。
片间焊带是整根焊带最脆弱的一段。断一两根是电阻问题,断一整串是功率问题,“将断未断”是安全问题。
05腐蚀:湿热环境下的慢性侵蚀
焊带相关的腐蚀,主要发生在湿热环境中。最常见的“元凶”是EVA胶膜水解产生的醋酸:水汽透过背板或边缘进入组件,EVA中的醋酸乙烯酯在湿热作用下分解出醋酸,醋酸会侵蚀焊料、焊点界面和电池片银栅线。
- 焊点腐蚀:焊料中的锡、铅被腐蚀,焊点与栅线的结合力下降,接触电阻上升。
- 栅线腐蚀:银栅线与硅之间的接触界面被侵蚀,细栅接触电阻上升。EL上常表现为从电池片边缘或沿焊带方向逐渐变暗。
- 焊带表面变色:焊带涂层氧化、发黑,周围胶膜黄变。第五篇讲到的PCT和湿热测试,判定的正是焊带两侧10mm范围内有无黄变发黑。
腐蚀的程度与胶膜类型、背板透水率、助焊剂残留都有关系。POE类胶膜本身不产生醋酸,是双玻和高湿地区组件常用的选择;助焊剂残留过多会加剧腐蚀,这也是串焊工艺要控制助焊剂用量的原因之一。在沿海、高盐雾地区,焊带和汇流条的盐雾腐蚀同样需要关注。
06热斑与烧蚀:失效的“最后一公里”
前面讲的虚焊、疲劳开裂、焊带断裂、腐蚀,最终都会走向同一个结果:局部电阻上升,局部发热。
根据焦耳定律,发热功率与电流平方和电阻成正比。焊点或焊带的某个位置电阻升高,那里就会持续发热,形成热斑。红外热像中,这类热斑往往沿焊带方向分布,或者集中在焊点、汇流条连接处。长期过热会导致:
- 胶膜黄变、褐变:沿焊带方向出现条状变色,影响透光,进一步降低功率。
- 烧痕与背板烧蚀:电池片和焊点上出现烧痕,严重时背板出现焦痕甚至烧穿,IEA报告中统计的burn marks多属此类。
- 安全风险:汇流条焊点、引出线连接处电流最大,一旦接触不良,发热最严重,是电弧和火灾风险最高的位置。
所以汇流区虽然技术变化不大,却是失效分析中需要重点检查的区域。电流越大的地方,对焊接质量的容忍度越低。IEA PVPS 2025年的报告也专门提到:接线盒内电气触点焊接不良,会导致旁路二极管实际没有接入,进而引发整串功率损失甚至火灾,因此建议生产中对旁路二极管功能做100%检测。
07失效分析:从现象到根因
遇到焊带相关失效,我们建议按“现象—定位—剖析—根因”四步走,每一步对应不同的分析工具:
| 步骤 | 常用手段 | 能回答什么问题 |
|---|---|---|
| 看现象 | 外观检查、IV曲线 | 功率掉了多少?FF下降还是电流下降?曲线有无台阶? |
| 找位置 | EL、红外热像 | 问题在哪片电池、哪根焊带、哪个焊点? |
| 做剖析 | 焊接拉力、金相切片、SEM/EDS | 焊点是否开裂?IMC多厚?有无腐蚀产物? |
| 定根因 | 对照来料、工艺和测试数据 | 是焊带、焊接工艺、封装材料还是使用环境的问题? |
表1 焊带相关失效分析四步法
其中IV曲线是很好的“初筛”工具:串联电阻上升会表现为FF下降、曲线在最大功率点附近“变软”;焊带断裂导致旁路二极管导通时,IV曲线会出现明显的台阶。
找到失效形式后,还要把它“翻译”回前几篇讲的焊带特性,才能真正解决问题:
| 失效形式 | 可能的焊带相关根因 | 预防方向 |
|---|---|---|
| 虚焊 | 涂层偏薄、氧化,储存超期 | 涂层厚度与储存管理(第三、五篇) |
| 焊接隐裂、翘曲 | 屈服强度偏高,焊接温度过高 | 屈服强度窗口、低温焊接(第三、六篇) |
| 焊点疲劳开裂 | 焊料体系、初始焊接质量不足 | 涂层合金选择、拉力管控(第三、六篇) |
| 片间焊带断裂 | 线径细、片间距小、应力集中 | 分段/压扁设计、版型优化(第二篇) |
| 腐蚀、黄变 | 助焊剂残留、胶膜不匹配 | 兼容性验证、胶膜选型(第五篇) |
| 热斑、烧蚀 | 以上问题的最终表现 | 汇流区焊接质量重点管控 |
表2 失效形式、焊带相关根因与预防方向
焊带相关失效大多不是“突然发生”的,而是制造缺陷、材料特性和户外应力长期叠加的结果。看懂失效,才能反推到材料、工艺和设计上去解决。
08写在最后
失效分析最有价值的地方,不是给失效“定性”,而是把结论反馈回前端:焊带选型、工艺窗口、来料标准、版型设计。每一个失效样品,都是一份关于材料和工艺的“体检报告”。
这一篇我们看的是“单个失效”。下一篇,我们将把视角拉到整块组件,聊焊带在组件可靠性中的角色:TC、DH、机械载荷测试中焊带如何受力,焊带与电池薄片化、胶膜、电池金属化如何匹配,以及如何通过焊带选型提升组件可靠性。你们在失效分析中遇到过哪些焊带相关的“疑难杂症”?欢迎与我们交流。
参考资料
- IEA PVPS Task 13:Review of Failures of Photovoltaic Modules(IEA-PVPS T13-01:2014),https://iea-pvps.org/wp-content/uploads/2020/01/IEA-PVPS_T13-01_2014_Review_of_Failures_of_Photovoltaic_Modules_Final.pdf
- Gopalakrishna H. et al., Activation Energy for End-of-Life Solder Bond Degradation: Thermal Cycling of Field-Aged PV Modules, IEEE Journal of Photovoltaics 10(6), 1762–1771 (2020),https://www.osti.gov/pages/biblio/1770900
- IEA PVPS Task 13:Assessment of Photovoltaic Module Failures in the Field(2017),https://iea-pvps.org/key-topics/report-assessment-of-photovoltaic-module-failures-in-the-field-2017/
- Crack initiation and growth in PV module interconnection, Liverpool John Moores University,https://researchonline.ljmu.ac.uk/id/eprint/15724/
- IEA PVPS Task 13:Degradation and Failure Modes in New Photovoltaic Cell and Module Technologies(IEA-PVPS T13-30:2025),2025-02,https://iea-pvps.org/wp-content/uploads/2025/02/IEA-PVPS-T13-30-2025-EX-SUMM-Degradation-and-Failure.pdf
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理