
焊带:光伏组件里最不起眼的“血管”
导读
焊带是组件里唯一同时承担导电、连接和光学三重角色的材料:它要把电流低损耗地运出来,要焊得牢又不能把电池片“拉裂”,还要尽量少挡光。本文从电流路径讲起,用一组估算数据拆解这三重角色之间的平衡,作为光伏焊带系列的开篇。
提到组件,大家先想到的是电池片、玻璃、胶膜和边框。焊带这根细细的铜丝,常常被当成“辅料”一笔带过。但组件发出的每一安培电流,都要从焊带上走过;它焊得好不好、挡多少光、受多大应力,直接写进组件的功率和寿命里。这一篇,我们从最基础的问题讲起:焊带在组件里到底干什么?
01焊带是什么:组件里的“血管”
光伏焊带,本质上是一根表面涂了锡合金的铜带(或铜丝)。铜负责导电,涂层负责焊接:在串焊时涂层熔化,把焊带和电池片栅线连成一体。
按在组件中的位置,焊带分成两类:
- 互联焊带:也叫涂锡焊带、串焊焊带。细、根数多,把一片电池的正面连到下一片电池的背面,把电池片串成“电池串”。
- 汇流焊带:也叫汇流条。宽而扁,位于电池串两端,把各串电流汇集起来,最终引出到接线盒。
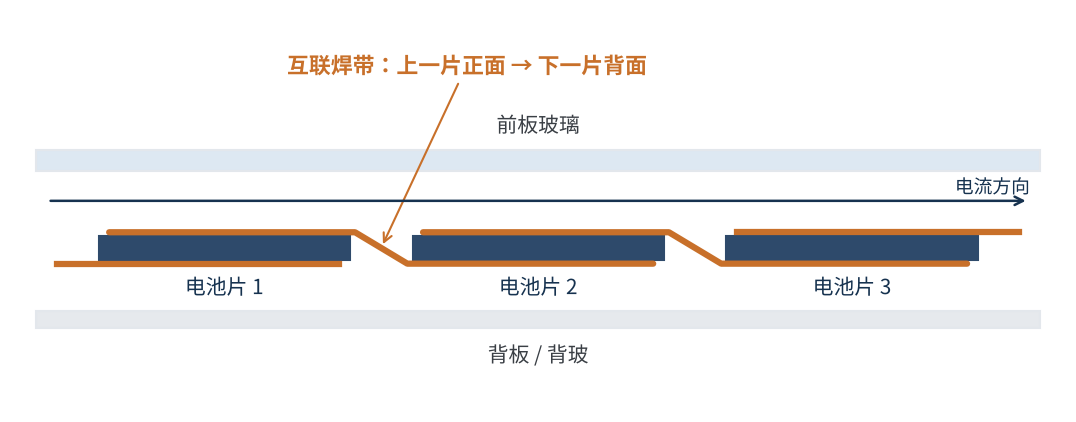
图1 互联焊带的串联方式(侧视示意)
如果把电池片比作“器官”,互联焊带就是毛细血管,汇流焊带是主动脉,接线盒是心脏的出口。完整的电流路径是:电池片细栅收集电流 → 互联焊带把电池片串联 → 汇流焊带汇集各串 → 接线盒引出到外部线缆。
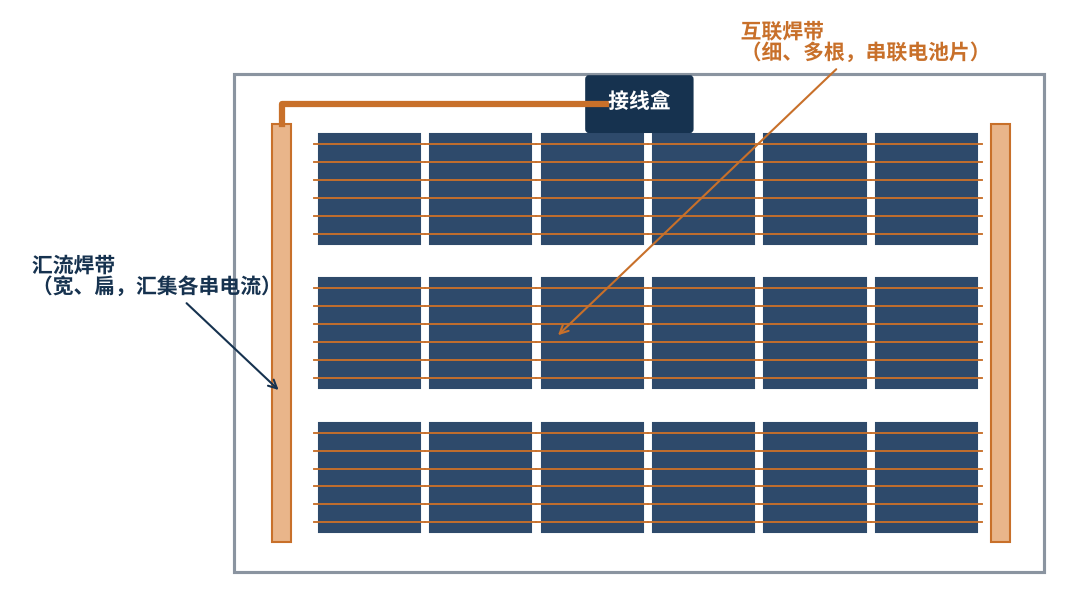
图2 互联焊带与汇流焊带在组件中的位置(俯视示意,非实际比例)
焊带看似简单,但它在组件里同时扮演三个角色:导电、连接、光学。下面逐一拆开。
02角色一:导电——把电流低损耗地“运”出来
焊带最直接的任务是导电。只要有电流流过,就有电阻损耗,而损耗与电流的平方成正比(P = I²R)。这也是半片技术能提功率的原因之一:电池片切半后,每根焊带上的电流减半,焊带上的电阻损耗降到原来的约1/4。
我们用一组简化数据估算一下(口径见文末计算说明):以182半片电池、16根直径0.26mm的圆丝焊带为例,仅焊带自身的电阻损耗,就约占电池片功率的1.3%。
1.3%听起来不多,但放到一块600W级的组件上,就是好几瓦。所以焊带的导电性能是硬指标:
- 基材纯度:一般采用高纯无氧铜,杂质越少,电阻率越低。
- 截面积:同样材料下,截面越大电阻越小,但截面越大,挡光和应力也越大,这是后面要讲的矛盾。
- 涂层:锡合金涂层导电性远不如铜,涂层太厚,“有效导电截面”反而被浪费。
焊带上的电阻损耗与电流平方成正比;降低损耗无非两条路:减小每根焊带上的电流(半片、多主栅),或增大导电截面。
03角色二:连接——既要焊得牢,又不能伤片
焊带要和电池片形成可靠的焊点。焊接时涂层熔化,与电池片栅线(银电极)形成合金界面,冷却后固定下来。焊得牢不牢,行业里常用剥离拉力来衡量。
但“焊牢”只是一半。另一半是:不能把电池片“拉坏”。问题出在热膨胀上:
- 膨胀系数差异大:铜的线膨胀系数约17×10⁻⁶/K,硅只有约2.6×10⁻⁶/K,相差6倍以上。
- 焊接冷却产生应力:焊接温度在两三百摄氏度,冷却到室温时,铜收缩得多、硅收缩得少,焊点和电池片之间就“较上了劲”,表现为翘曲、隐裂甚至碎片。
- 户外循环反复加载:组件在户外昼夜冷热交替,同样的应力反复出现,长期下来就是焊点疲劳,这正是热循环(TC)测试要考核的失效模式之一。
所以焊带通常要经过退火“变软”,把屈服强度控制在合适范围:太硬,应力传给电池片;太软,生产中容易拉伸变形。电池片越薄,这个窗口就越窄。
不同电池技术对焊接温度也有不同要求。以异质结(HJT)为例,它的非晶硅层和透明导电膜不耐高温,因此需要锡铋等低温涂层焊带,或采用导电胶、胶膜等非焊接的互联方式。
焊带的“连接”角色,本质是在焊接可靠性和电池片应力之间找平衡;电池片越薄、工艺温度越低,焊带材料的要求越苛刻。
04角色三:光学——每根焊带都在“挡光”
焊带是不透明的铜,压在电池片正面,必然挡住一部分光。这是焊带最容易被忽视、但对功率影响很大的一点。
行业的应对思路有两条:一是让焊带变细;二是改变焊带截面形状。扁平焊带的平面基本把光反射出组件;圆丝和三角等异形焊带的斜面,会把部分光以较大角度反射到玻璃表面,再经全反射回到电池片上,挡掉的光就“找回”了一部分。
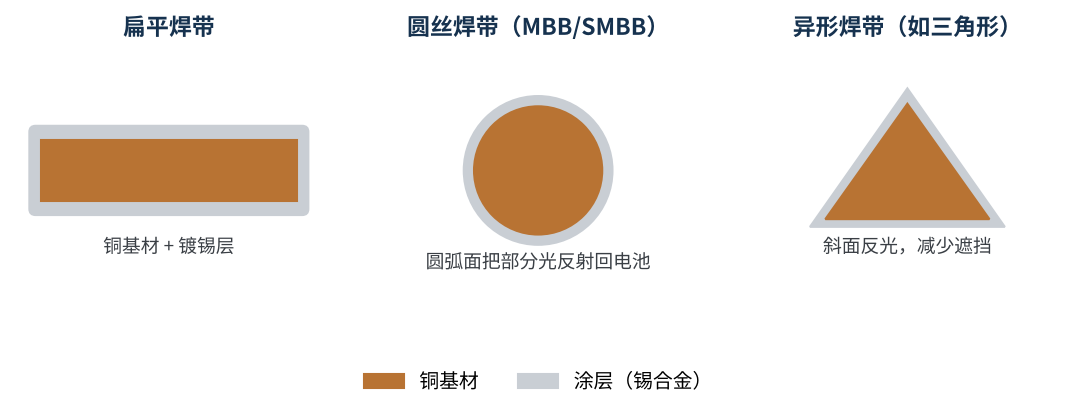
图3 几种常见焊带截面形状示意
问题来了:焊带变细,挡光少了,但电阻变大了。我们把两项放在一起算(仍是16根圆丝、182半片的简化模型):
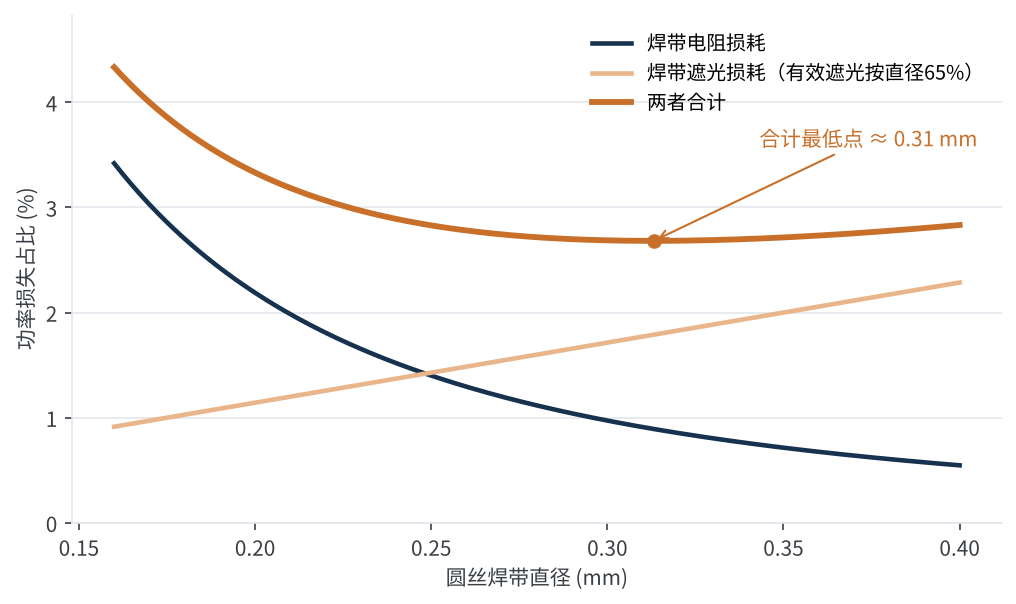
图4 焊带直径与电阻损耗、遮光损耗的权衡(简化估算)
可以看到,线径从0.30mm降到0.18mm,遮光损耗下降,但电阻损耗增长更快;两者合计的最低点约在0.31mm。在根数不变时,焊带并非越细越好。
那为什么行业的焊带还是越做越细、越做越多?因为上面的模型只算了焊带本身。主栅根数增加后,电池片细栅上电流走的路程变短,细栅的电阻损耗和银浆用量都能下降。“更细 + 更多”是系统最优,而不是焊带单项最优,这也是从5BB到MBB、SMBB,再到0BB的底层逻辑。
| 角色 | 关键参数 | 失衡后果 |
|---|---|---|
| 导电 | 铜纯度、截面积、电阻率 | 功率损失、发热 |
| 连接 | 涂层成分与厚度、屈服强度、拉力 | 虚焊、隐裂、焊点疲劳 |
| 光学 | 线径、截面形状、表面反射 | 遮光损失、功率下降 |
表1 焊带三重角色的关键参数与失衡后果
05小材料,大分量
焊带在组件中的成本占比并不起眼,但在非硅成本里分量不轻。据智研咨询的数据,光伏焊带约占组件非硅成本的12%;2024年国内焊带市场规模约298亿元,同比增长约39%。需要说明的是,不同机构的市场规模口径差异较大:前瞻产业研究院按“高导电涂锡焊带”单独统计,2025年市场规模约78.7亿元,高导电产品渗透率从2023年的17.3%升至2025年的31.7%。
从产业格局看,焊带行业以民营企业为主、集中度不高。据观研报告网数据,2021年行业前五名合计份额约43%,宇邦新材、同享科技分列前两位,太阳科技、泰力松、威腾等紧随其后。今年8月,宇邦新材公告控股股东及实际控制人正在筹划控制权变更,行业格局也在变化中。这部分我们会在系列后面专门展开。
焊带的价格基本是“铜价 + 加工费”,铜价波动会直接传导到组件成本。今年9月8日,LME铜价触及每吨14,617美元,创历史新高,年内累计上涨约17%;而焊带设计又和电池片银浆耗量绑在一起,在铜、银价格同时走高的当下,焊带方案的选择,已经不只是焊带本身的事。
另一个变量来自标准:组件能效强制性国标GB 47834-2026将于2027年1月1日实施,效率门槛按0.1个百分点划线。按我们的估算,焊带电阻和遮光两项合计约占电池片功率的2.8%(0.26mm线径时),这是组件端少数还能“抠”出零点几个百分点效率的环节之一。
焊带是组件里唯一同时管“导电、连接、挡光”的材料,它的每一次升级,都是在这三者之间重新找平衡。
06写在最后
焊带像组件里的血管:平时看不见,出了问题却直接影响整块组件的“健康”。理解它的三重角色,就理解了后面所有焊带技术演进的出发点:为什么要做圆丝、为什么要低温、为什么要0BB。
下一篇,我们将聊焊带的结构与分类:从扁平焊带到圆丝、异形焊带,再到不同电池技术对焊带的差异化需求。你们在焊带选型或串焊工艺中遇到过哪些问题?欢迎与我们交流。
参考资料
- 智研咨询:《研判2025!中国光伏焊带行业产业链、发展现状、竞争格局及发展趋势分析》
- 观研报告网:中国光伏焊带行业现状分析,2022-11
- 前瞻产业研究院:高导电涂锡焊带行业市场规模与竞争格局分析,2026-05
- 格隆汇:LME铜价连续创历史新高,2026-09-08
- 宇邦新材关于控股股东、实际控制人筹划控制权变更的停牌公告,2026-08(同花顺财经报道)
- GB 47834-2026《晶体硅光伏组件和逆变器能效限定值及能效等级》
- 铜、硅热膨胀系数及铜电阻率为通用物性数据,取常用参考值。
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理