
焊带的材料:铜基材与涂层的门道
导读
焊带由铜基材和锡合金涂层组成。铜决定能走多少电、会不会伤片,涂层决定焊不焊得上、焊得是否可靠。本文从“为什么是铜”讲起,拆解无氧铜的纯度与软硬、锡铅/锡铋/无铅等涂层体系的取舍、涂层厚度对导电的影响,并用估算数据分析铜包铝等降本材料的得与失。
上一篇我们讲了焊带的“外形”:从扁带到圆丝,从常规到异形。但同样是一根0.26mm的圆丝,不同厂家的产品,焊接拉力、隐裂比例、长期可靠性可能差得很远。差别往往不在形状,而在材料。这一篇,我们把焊带“剖开”,看看铜基材和涂层各自有哪些门道。
01为什么是铜?
焊带要导电、要能焊、要软、还要便宜。把几种常见金属放在一起比较,答案就很清楚了:
| 材料 | 电阻率 (μΩ·cm) | 密度 (g/cm³) | 线膨胀系数 (10⁻⁶/K) | 主要问题 |
|---|---|---|---|---|
| 银 Ag | 约1.59 | 10.5 | 约19 | 太贵 |
| 铜 Cu | 约1.72 | 8.96 | 约17 | 较重,铜价波动大 |
| 铝 Al | 约2.82 | 2.70 | 约23 | 难焊接,膨胀更大 |
| 硅 Si(参照) | — | 2.33 | 约2.6 | — |
表1 焊带候选金属的主要物性对比
银的导电性最好,但价格是铜的上百倍,不可能用来做焊带。铝便宜、轻,但电阻率比铜高约60%,表面氧化膜让它几乎无法用常规锡焊连接,热膨胀系数也比铜更大。
铜是导电性、可焊性、强度和成本之间的最优平衡。它唯一的“硬伤”,是和硅之间巨大的热膨胀差异:铜的线膨胀系数是硅的6倍以上。这个差异决定了铜基材最关键的指标不是导电,而是“软硬”。
02铜基材:纯度、电阻率与“软硬”
焊带用铜,一般选择无氧铜。按国标牌号,常见的有TU1、TU2等(铜含量分别不低于99.97%和99.95%),以及含氧的T2紫铜。无氧铜的好处有两个:
- 导电性更好:杂质和氧含量更低,电阻率更接近纯铜的理论值。
- 退火性能更稳:无氧铜在退火时不易发生“氢病”等问题,晶粒长大更均匀,软化效果更一致。
纯度定了,接下来是软硬。铜在拉丝、压延过程中会发生加工硬化:晶粒被拉长、位错堆积,强度升高、延伸率下降。如果直接用这种“硬铜”去焊接,焊后冷却时铜收缩带来的拉力会直接作用在电池片上,导致翘曲和隐裂。
所以焊带生产中一定有一道退火工序:把铜加热到再结晶温度以上,让晶粒重新生长,消除加工硬化。退火后的铜屈服强度大幅降低,延伸率显著提高,焊接应力也随之减小。
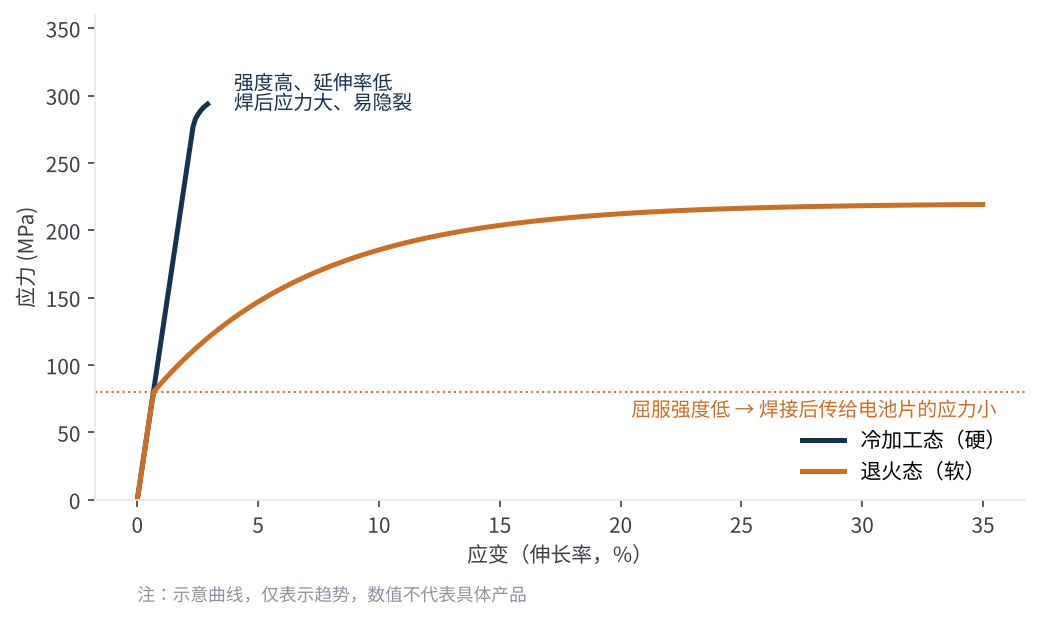
图1 冷加工态与退火态铜的应力-应变曲线示意
那是不是越软越好?也不是。屈服强度过低会带来新的问题:
- 生产中被拉长:串焊机牵引焊带时会施加张力,太软的焊带容易被拉细、拉长,导致线径不稳、焊接偏位。
- 直线度变差:细圆丝在收放卷、穿丝过程中更容易弯曲变形,影响定位精度。
- 层压中变形:在层压压力和温度下,过软的焊带更容易被压扁或偏移。
因此,焊带的屈服强度是一个“窗口”而不是“越低越好”。电池片越薄、焊带越细,这个窗口就越窄。对焊带企业来说,退火温度、速度、气氛的精确控制,以及批次间的一致性,是核心工艺能力之一。
除了纯度和软硬,铜基材的表面质量同样重要。拉丝或压延留下的划痕、毛刺、氧化斑点,会让涂层附着不牢、厚度不均,最终表现为焊点局部虚焊。对细圆丝而言,表面缺陷相对于截面的比例更大,影响也更明显。
铜基材的关键不只是纯度,更是“软硬”。退火把屈服强度降下来,保护电池片;但太软又影响生产,需要在窗口内精确控制。
03涂层:一道焊料合金的“选择题”
涂层是焊带的“焊料”。串焊时涂层熔化,润湿电池片银栅线,冷却后形成焊点。选择涂层合金,本质上是在熔点、润湿性、可靠性和环保之间做取舍。行业常见的涂层体系有以下几类:
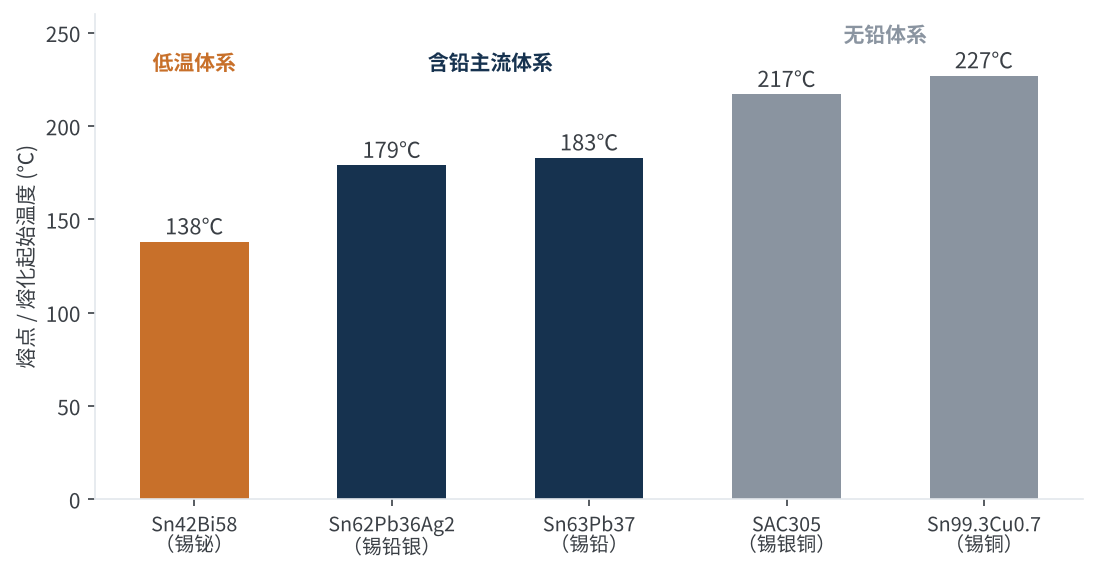
图2 常见焊带涂层合金的熔点对比
- 锡铅(Sn63Pb37等):最经典的体系。共晶熔点约183℃,润湿性好、焊接窗口宽、成本低、抗锡须能力强,是目前常规电池焊带的主流选择。
- 锡铅银(如Sn62Pb36Ag2):在锡铅基础上加入少量银,熔点略降,更重要的是能抑制焊接时焊料对栅线中银的溶解(俗称“吃银”),提升焊点强度。
- 锡铋(如Sn42Bi58):低温体系,共晶熔点约138℃。用于HJT等不耐高温的电池,以及对热应力敏感的薄片。缺点是铋偏脆、电阻率高,焊点的抗疲劳性能需要重点验证。
- 无铅(锡银铜、锡铜等):满足环保要求,但熔点普遍在217℃以上,焊接温度更高,热应力更大,焊接窗口也更窄。
为什么锡铅至今仍是主流?除了性能和成本,还有一个法规原因:欧盟RoHS指令(2011/65/EU)明确将“由专业人员设计、组装和安装、在固定地点长期使用的系统中的光伏组件”排除在适用范围之外,光伏组件在欧洲主要通过WEEE指令进行回收管理。不过,这一豁免并不覆盖所有场景,部分客户和市场对无铅也有明确要求,无铅焊带的工艺储备仍然必要。
涂层选择还要和电池技术、焊接工艺一起看。比如低温焊带配合低温焊接,可以减少薄片隐裂;但低温焊点在热循环中的表现,必须通过TC等可靠性测试来确认,不能只看初始拉力。
焊点里还藏着一个“慢变量”:金属间化合物(IMC)。焊接时,涂层中的锡会和铜基材、栅线中的银发生反应,在界面上形成铜锡、银锡等化合物层。薄而连续的IMC层是焊点牢固的标志;但它会在高温和长期服役中缓慢增厚,IMC本身硬而脆,过厚时焊点在冷热循环中更容易沿界面开裂。这也是为什么同样的初始拉力,不同涂层体系在老化后的表现可能差别很大。
另外,涂层与焊接的配合还离不开助焊剂。助焊剂负责在焊接瞬间清除焊带和栅线表面的氧化物,帮助焊料润湿铺展。涂层成分变了,助焊剂的活性和配方往往也要跟着调整,二者需要一起验证。
锡铅是性能、成本、工艺窗口的综合最优;锡铋解决“怕热”的问题,代价是脆性和电阻;无铅是环保方向,代价是更高的焊接温度。
04涂层厚度:多一点少一点都是问题
涂层并不是越厚越保险。一个容易被忽视的事实是:涂层合金的电阻率是铜的近10~20倍。
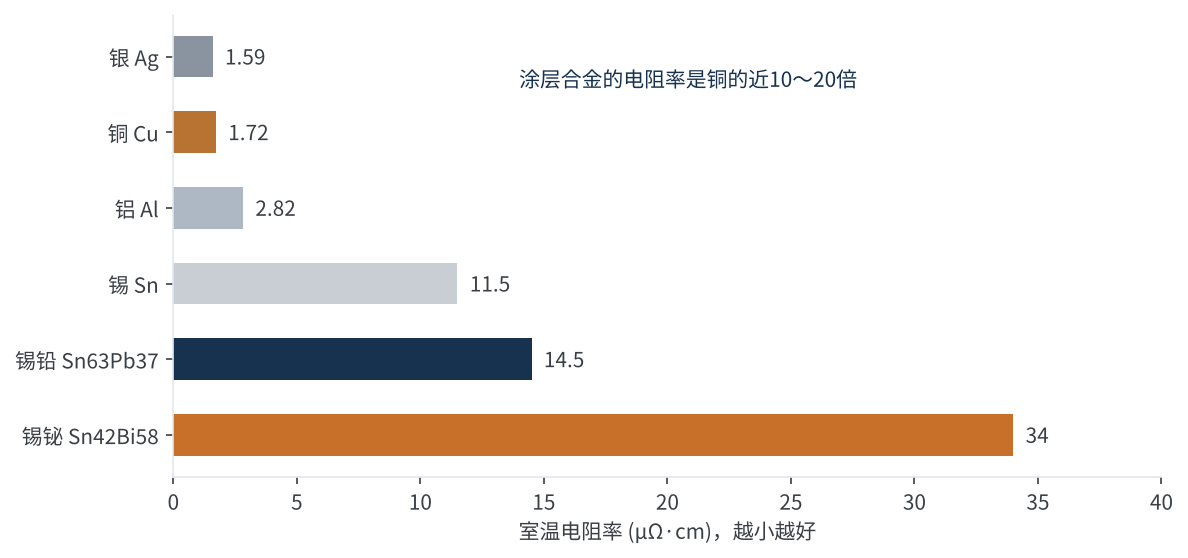
图3 焊带相关金属与合金的室温电阻率对比(常用参考值)
这意味着涂层几乎不参与导电,却占用了截面积。我们以一根直径0.26mm的圆丝为例估算:如果单边涂层厚度为15μm,铜芯直径就只有约0.23mm,铜芯只占截面的约78%,剩下约22%的截面几乎是“白占”的。
焊带越细,这个问题越突出。同样15μm的涂层,在0.18mm的圆丝上,铜芯占比会降到约70%。这就是为什么0BB等超细焊带对涂层厚度控制格外敏感:每减薄几微米涂层,都相当于“白捡”一部分导电截面。
但涂层也不能无限减薄:
- 太薄:焊料不足,焊点不饱满,容易虚焊、拉力偏低;储存中涂层氧化后,可焊性下降更明显。
- 太厚:焊接时多余焊料溢出形成锡珠或桥连,浪费截面和材料,还可能影响外观和绝缘。
- 不均匀:圆丝涂层偏心、扁带两面厚度不一,会导致焊点一侧饱满一侧虚焊,拉力离散性大。
因此,评价涂层不能只看平均厚度,还要看均匀性和一致性。另外,涂层表面会随存放时间逐渐氧化,焊带的储存条件和保质期管理,在组件厂的来料管控中也不能忽视。
05降本材料:铜包铝、减薄与低银
焊带的价格基本是“铜价 + 加工费”。我们按一块182mm、144半片、16根0.26mm圆丝的组件粗算:互连焊带加汇流焊带的铜用量约0.27kg,按约11万元/吨的铜价计(9月1日上海1#电解铜现货均价约11.04万元/吨),仅铜材成本就约30元/块,折合约0.05元/W。铜价每上涨1万元/吨,单块组件成本增加约2.7元。而9月8日LME铜价触及每吨14,617美元,创历史新高,年内累计上涨约17%,这笔账的压力还在加大。
这也是行业持续探索焊带降本材料的原因。主要方向有三个:
一是铜包铝。用铝做芯、外面包一层铜,兼顾铝的轻和便宜、铜的可焊性。我们按铜占体积15%估算,在和纯铜焊带电阻相同的前提下:
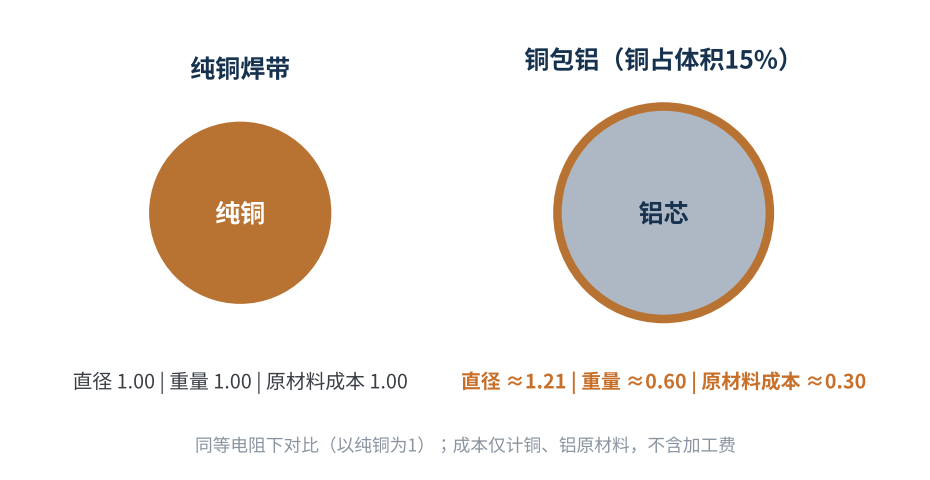
图4 铜包铝与纯铜焊带在同等电阻下的对比(估算)
原材料成本可降到纯铜的约30%,重量降到约60%,但直径要增加约21%。对互连焊带来说,直径变大意味着遮光增加,会吃掉一部分功率。此外还有几个绕不开的问题:
- 界面结合:铜、铝之间的结合强度和长期稳定性需要验证,热循环中界面开裂会导致电阻上升。
- 电化学腐蚀:焊带切断后铝芯会裸露在端面,在湿热环境下铜铝之间存在电偶腐蚀风险。
- 机械性能:铝的强度和抗疲劳性能低于铜,细线化后问题更突出。
从逻辑上看,汇流焊带对截面尺寸不敏感、又不挡光,是铜包铝等替代材料更容易切入的位置;互连焊带则需要在功率、可靠性和成本之间算细账。
二是减薄和细化。在电学性能允许的前提下,减小截面直接减少用铜量。这条路和上一篇讲的主栅演进是同一个方向,但受到电阻损耗的约束,空间有限。
三是低银或无银涂层。锡铅银涂层中的银虽然比例不高,但在银价高位时同样是成本项:2025年伦敦现货银价全年上涨约147%。在焊接可靠性满足要求的情况下,用锡铅替代锡铅银,也是一种降本手段。
| 降本方向 | 降本空间 | 主要代价 / 风险 |
|---|---|---|
| 铜包铝 | 大,原材料成本可降约70% | 直径增大、遮光增加;界面结合与腐蚀风险 |
| 减薄细化 | 中,取决于电池设计 | 电阻损耗增加,受电池栅线设计约束 |
| 低银/无银涂层 | 小到中,随银价波动 | 焊点强度、可靠性需重新验证 |
表2 焊带降本方向对比
焊带材料降本必须算系统账:省下的材料钱,不能被功率损失和可靠性风险吃掉。
06写在最后
焊带材料的门道,可以浓缩成一句话:铜管导电和软硬,涂层管焊接和可靠。看懂这两点,再去看供应商规格书上的纯度、屈服强度、涂层成分和厚度,就知道每个参数背后在“防”什么问题。
材料选好了,怎么把它变成一卷合格的焊带?下一篇,我们将聊焊带的生产工艺流程:拉丝、压延、退火、涂锡、收卷,以及每个环节的关键控制点。你们在焊带材料选型上踩过哪些坑?欢迎与我们交流。
参考资料
- 同花顺财经:9月1日长江有色金属现货价格(1#铜),2026-09-01
- 同花顺财经:9月29日中铝铝锭现货价格,2026-09-29
- 格隆汇:LME铜价连续创历史新高,2026-09-08
- 钛媒体(赶碳号科技):光伏降银技术路线梳理(2025年银价),2026-01-05
- Directive 2011/65/EU(RoHS)第2条第4款(i)项;PV CYCLE:Photovoltaic waste legislation details(光伏组件与RoHS、WEEE的关系)
- GB/T 5231《加工铜及铜合金牌号和化学成分》(TU1、TU2等牌号成分要求)。
- 金属及焊料合金物性数据为通用参考值。
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理