
一卷焊带是怎样炼成的:光伏焊带生产工艺流程
导读
从一根几毫米粗的铜杆,到一卷0.2mm上下、涂层均匀的圆丝焊带,中间要经过拉丝、压延、退火、涂锡、收卷检测等多道工序。本文按流程逐一拆解每道工序在做什么、关键控制点在哪里,并用估算说明:焊带越细,同样的尺寸偏差对电阻的影响就越大,工艺难度也随之陡增。
前三篇我们讲了焊带的作用、形态和材料。材料选好了,还要把它“做出来”。一卷合格的焊带,要求尺寸准、软硬稳、涂层匀、表面净,而且几千公里长度上都要保持一致。这一篇,我们沿着生产线走一遍,看看一根铜杆是怎样变成一卷焊带的。
01全流程一览:五道主工序
不同厂家、不同产品的工艺细节有差异,但主干流程大同小异:
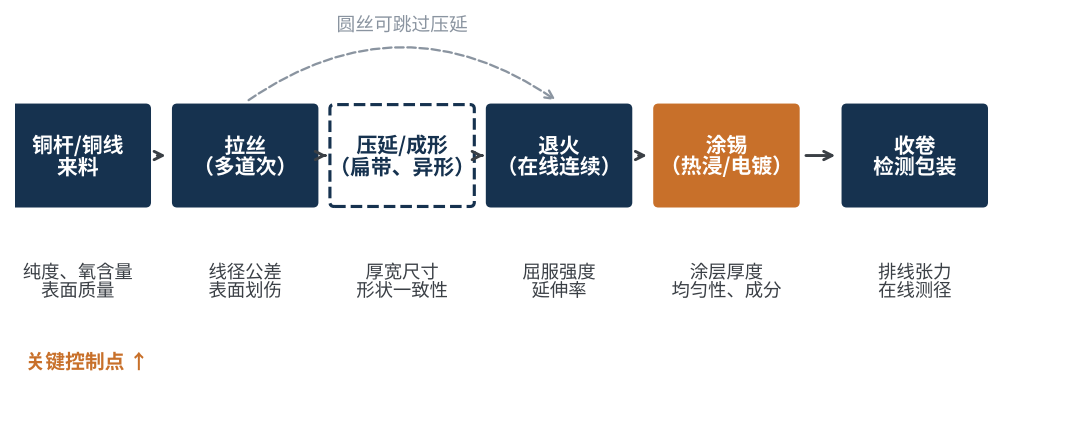
图1 光伏焊带主要生产工艺流程与关键控制点
- 拉丝:把较粗的铜杆或铜线,经过多道模具逐步拉细到目标尺寸附近。
- 压延/成形:扁带和异形焊带需要用轧辊把圆线压成目标截面;圆丝焊带可以跳过这一步。
- 退火:消除拉丝和压延带来的加工硬化,把铜“变软”。
- 涂锡:在铜表面包覆一层锡合金涂层,主流方式是热浸镀,也有电镀工艺。
- 收卷与检测:按规定张力和排线方式绕到线轴上,配合在线与离线检测,最后包装出厂。
在实际产线上,退火和涂锡常常串联在同一条连续生产线上完成,铜线从放线端进入,依次经过退火、涂锡、冷却,从另一端收卷出来。这样做既提高效率,也避免退火后的“软铜”在转运过程中氧化或变形。
直观感受一下焊带的“长度”:一根0.26mm的圆丝,每公斤长约2100米;到了0.18mm,每公斤长约4400米。一吨0.18mm的0BB焊带,展开大约有四千多公里。在这么长的长度上保持尺寸和性能一致,是焊带工艺的核心难题。
02拉丝与压延:把尺寸“做准”
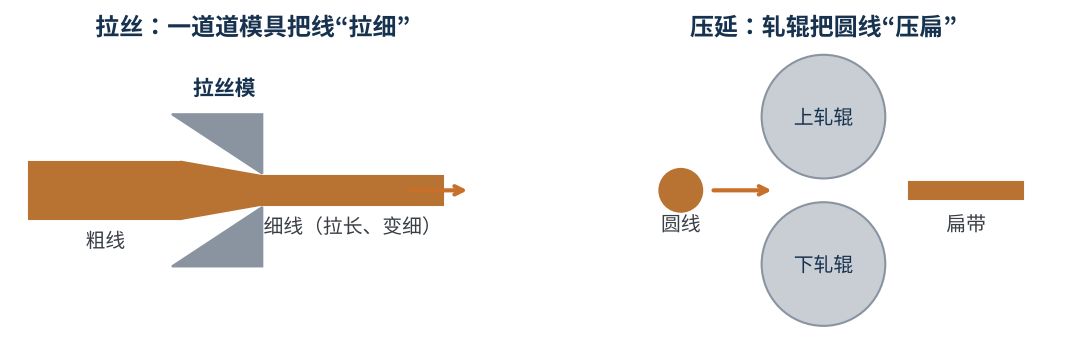
图2 拉丝与压延原理示意
拉丝的原理很简单:让铜线穿过一个孔径略小的模具,在拉力作用下变细、变长。每一道模具只能减小一部分截面,否则铜线会被拉断,所以从几毫米粗的铜杆拉到零点几毫米,要经过粗拉、中拉、细拉等多个阶段、几十道模具。
拉丝环节的关键控制点有三个:
- 模具精度与磨损:最后几道模具直接决定成品线径。模具会随着使用逐渐磨损、孔径变大,必须定期检测和更换。细线常用金刚石类模具,耐磨性更好。
- 润滑与冷却:拉丝时摩擦发热,需要拉丝液持续润滑冷却;润滑不良会造成表面划伤、断线。
- 表面质量:划痕、毛刺、粘铜等表面缺陷会一直“遗传”到成品,影响涂层附着和焊接。
压延则是把圆线送入上下两个轧辊之间,压成扁平截面。扁带的宽度和厚度由轧辊间隙和来料线径共同决定,三角、扁圆等异形焊带则需要使用带有特定型槽的轧辊或成形模具。压延环节要控制的是厚宽尺寸、边部形状和截面一致性,轧辊的精度和磨损同样是关键。
拉丝和压延决定焊带的“骨架”尺寸。模具和轧辊的精度、磨损管理,是尺寸稳定的根本。
03退火:把铜“变软”
上一篇讲过,拉丝和压延后的铜会加工硬化,必须通过退火恢复软态,否则焊接后会把应力传给电池片,引起隐裂。
焊带生产中多采用在线连续退火:铜线以一定速度穿过退火区,在很短时间内被加热到再结晶温度以上,再迅速冷却。常见的加热方式有管式炉加热和通电加热(让电流直接流过铜线,靠自身电阻发热)等。
退火环节有几个要点:
- 温度与速度匹配:线速度越快,铜线在退火区停留越短,需要的温度越高。温度、速度任何一个波动,都会造成屈服强度的波动。
- 保护气氛:高温下铜极易氧化,退火区通常需要通入氮气等保护气体,防止表面氧化影响后续涂锡。
- 一致性:退火是决定焊带屈服强度和延伸率的核心工序,同一卷、不同卷、不同批次之间的力学性能一致性,直接关系到组件厂串焊的稳定性。
对于越来越薄的电池片,组件厂对焊带屈服强度的要求越来越严,退火工艺的稳定性,往往比单次测试的数值更重要。
04涂锡:热浸镀还是电镀?
涂锡是焊带区别于普通铜线的关键工序,也是工艺门槛最高的环节之一。目前有两种主要方式:
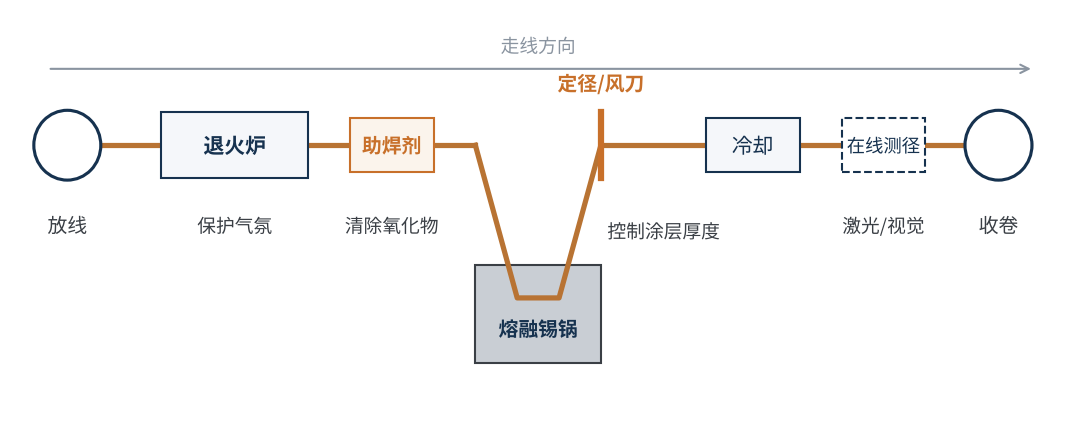
图3 热浸镀锡连续生产线示意(退火与涂锡串联)
热浸镀是目前焊带行业的主流方式。铜线先经过助焊剂槽清除表面氧化物,再浸入熔融的锡合金锡锅,出锅时通过定径模或风刀刮去多余锡液,控制涂层厚度,然后冷却成形。它的优点是效率高、成本低、合金成分调整灵活,锡铅、锡铅银、锡铋等体系都可以直接使用。
电镀是在电解液中,通过电化学反应把锡或锡合金沉积到铜表面。它的涂层更薄、更均匀,适合对涂层厚度要求极高的场景;但生产速度相对慢,合金成分控制更复杂,还要处理电镀液和废水,环保和运行成本较高。
| 对比项 | 热浸镀 | 电镀 |
|---|---|---|
| 原理 | 浸入熔融锡合金,出锅定径 | 电化学沉积 |
| 涂层厚度 | 相对较厚,靠定径/风刀控制 | 可做得很薄,均匀性好 |
| 合金体系 | 灵活,多种合金可直接用 | 合金电镀控制较复杂 |
| 效率与成本 | 速度快、成本低 | 速度较慢、成本较高 |
| 环保 | 主要是助焊剂和烟气处理 | 需处理电镀液和废水 |
表1 热浸镀与电镀涂锡工艺对比
无论哪种方式,涂锡环节的控制重点都是一样的:
- 涂层厚度:太薄焊料不足、虚焊;太厚浪费截面、易产生锡珠。
- 均匀性与同心度:圆丝四周、扁带两面的涂层要均匀,否则焊接时一侧饱满、一侧虚焊。
- 合金成分:锡锅中的成分会随生产消耗和铜溶入而变化,需要定期化验、补料,保证熔点和润湿性稳定。
- 表面状态:涂层表面要光滑、无漏镀、无锡瘤,助焊剂残留要控制在合理范围。
热浸镀是主流,胜在效率和灵活;电镀胜在薄而均匀。焊带越细,对涂层厚度和同心度的控制越苛刻。
05特殊焊带:在主流程上“加工序”
上一篇提到的各种异形和功能型焊带,基本都是在主流程上增加或改造某道工序:
- 分段焊带:在圆丝上周期性地压出扁平段,压扁位置和节距必须与电池片尺寸、片间距精确匹配,对在线同步控制要求很高。
- 反光焊带:用带有微结构花纹的轧辊,在扁带表面压出V形沟槽等反光结构,同时还要保证涂层不被破坏。
- 三角、扁圆等异形焊带:依靠特定型槽的轧辊或模具成形,难点在于截面形状的一致性和收卷时不扭转。
- 黑色焊带:在涂锡后增加涂黑或表面处理工序,既要颜色均匀,又不能影响焊接和可靠性。
- 0BB低温焊带:主要变化在涂层合金和退火上。据宇邦新材2025年初公开的信息,0.18mm、0.20mm的超低温焊带已经量产,涂层为以铋为主的SnPbBi合金,熔程约93~150℃;该公司还把延伸率和约106MPa的屈服强度作为控制焊接偏移的工艺参数。也就是说,0BB对焊带的要求,已经从“尺寸”延伸到“合金+力学性能”的组合窗口。
这些工序的共同特点是:设备需要定制、工艺窗口窄、良率爬坡慢。这也是焊带企业之间拉开差距的主要地方。
06收卷与检测:最后一道关
收卷看起来是最简单的一步,其实很讲究。收卷张力过大,软态焊带会被拉细;排线不整齐,组件厂放线时容易打结、断线。对于0BB等超细焊带,线轴上的排线方式直接影响串焊机能否稳定连续生产。
检测分为在线和离线两类:在线检测通常包括激光测径、表面视觉检测等,实时发现尺寸超差和表面缺陷;离线检测则按批次抽检尺寸、电阻率、抗拉强度、屈服强度、延伸率、涂层厚度和可焊性等。这些测试方法和指标,我们会在下一篇详细展开。
为什么焊带越细,检测和控制越难?我们来算一笔账:
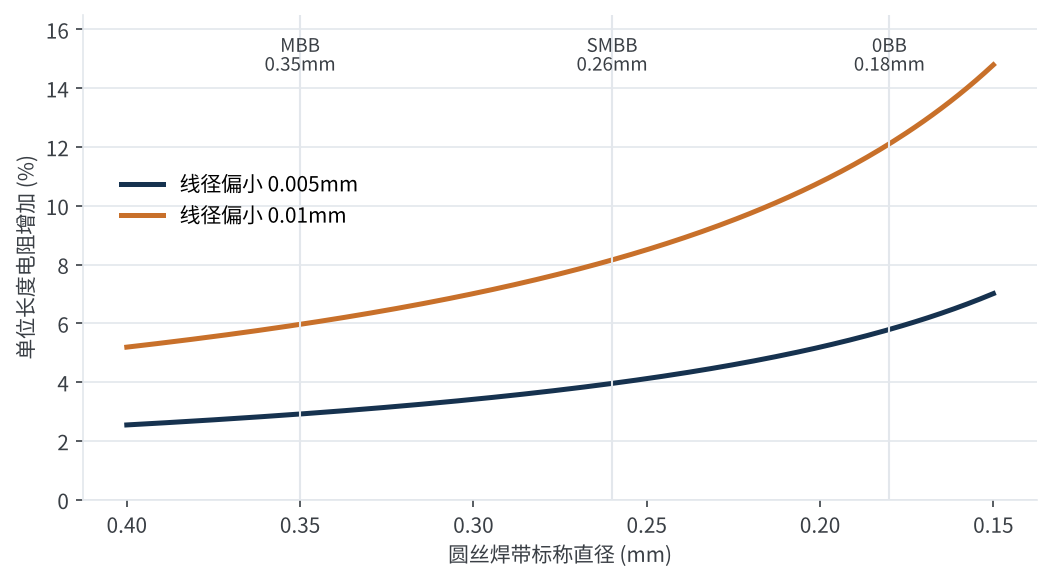
图4 线径偏小时单位长度电阻增加幅度(估算)
同样是线径偏小0.01mm:对0.35mm的焊带,电阻约增加6%;对0.26mm,约增加8%;到了0.18mm,电阻增加超过12%。换句话说,在“绝对公差”不变的情况下,焊带越细,同样的尺寸偏差对性能的影响就越大。这也意味着超细焊带要么收紧公差,要么承受更大的性能波动——无论哪种,都在考验拉丝、退火、涂锡各环节的精度。
| 工序 | 核心控制参数 | 失控后的典型问题 |
|---|---|---|
| 拉丝 | 线径、表面质量 | 电阻超差、表面划伤、断线 |
| 压延/成形 | 厚宽尺寸、截面形状 | 尺寸偏差、边部毛刺、扭转 |
| 退火 | 温度、速度、保护气氛 | 屈服强度波动、表面氧化 |
| 涂锡 | 涂层厚度、均匀性、成分 | 虚焊、锡珠、拉力不稳 |
| 收卷检测 | 张力、排线、在线测径 | 拉细、打结、缺陷漏检 |
表2 焊带各工序核心控制参数与失控风险
焊带工艺的难点不在于某一道工序有多复杂,而在于几千公里长度上的“一致性”——焊带越细,一致性越难守。
07写在最后
从铜杆到焊带,五道主工序看起来都不算“高精尖”,但每一道都在给最终产品的尺寸、软硬、涂层和表面“打分”。对组件厂来说,了解焊带是怎么做出来的,才能看懂来料波动背后的原因,也才能和供应商讨论得更深入。
这门生意的利润空间也不宽。前瞻产业研究院估算,2025年国内光伏焊带市场规模超过240亿元。以龙头宇邦新材为例,2024—2025年组件价格战向辅材传导,焊带加工费被压缩,叠加铜、锡价格波动,公司2025年毛利率一度低至5.68%;2026年上半年回升到10.12%,海外收入同比增长61%。2026年9月,该公司控股股东发生变更。加工费薄、原材料贵,焊带企业只能靠良率和一致性挣钱,工艺能力因此更显关键。
工艺讲完了,怎么判断一卷焊带合不合格?下一篇,我们将聊焊带的测试方法与关键指标:尺寸、电阻、力学性能、涂层厚度、可焊性和剥离拉力,以及来料检验怎么做才有效。你们在焊带来料上遇到过哪些波动?欢迎与我们交流。
参考资料
- 前瞻产业研究院:光伏焊带行业产业链与市场分析(热浸镀或电镀包覆锡基合金涂层;2025年市场规模),2026,https://www.qianzhan.com/analyst/detail/220/260515-2553e944.html
- 中国证券网:同享科技光伏焊带生产与产能情况,https://cs.com.cn/xsb/202110/t20211028_6214391.html
- Kobelco:Manufacturing Process for Copper Strip(铜带轧制工艺),https://www.kobelco.co.jp/english/products/advanced-materials/about-copper/process/rolling.html
- USPTO专利US 9,991,410:Method and apparatus for manufacturing lead wire for solar cell,https://image-ppubs.uspto.gov/dirsearch-public/print/downloadPdf/9991410
- TaiyangNews:YourBuddy: Ribbons For 0BB Metallization,2025-01-28,https://taiyangnews.info/technology/yourbuddy-ultra-thin-low-temperature-0bb-metallization
- 同花顺财经:宇邦新材经营情况与控制权变更,2026-09-18,https://stock.10jqka.com.cn/20260918/c680059106.shtml
- 格隆汇:宇邦新材(301266.SZ)控股股东将变更为苏州德翎,2026-09,https://m.gelonghui.com/news/5306821
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理