
从扁带到圆丝:一文看懂光伏焊带的结构与分类
导读
一根焊带由铜基材和锡合金涂层组成,按用途分为互连焊带和汇流焊带。过去十年,互连焊带从1.5mm宽的扁带,一路演变为0.2mm上下的圆丝和各种异形焊带;不同电池技术又催生了低温、BC专用等细分品类。本文拆解焊带的结构、梳理主流分类,并用一组估算说明:焊带根数翻了几倍,挡光面积却几乎没有增加。
上一篇我们讲了焊带在组件里的三重角色:导电、连接、光学。这三件事对焊带的要求是互相拉扯的:要导电好就想粗一点,要少挡光就想细一点,要不伤片就想软一点。过去十年焊带形态的每一次变化,都是在这三者之间重新找平衡。这一篇,我们就来看看焊带长什么样、分哪几类、为什么会变成今天这样。
01一根焊带的“解剖”:铜基材 + 涂层
不管形状如何变化,焊带的基本结构都很简单:中间是铜基材,外面包一层锡合金涂层。两部分各管一摊:
- 铜基材:负责导电和机械支撑。通常采用高纯无氧铜,纯度越高电阻率越低;再通过退火控制它的软硬(屈服强度),避免焊接后把电池片拉裂。
- 涂层:负责焊接。串焊时涂层熔化,与电池片栅线形成焊点;同时保护铜不被氧化。涂层厚度一般在十几到几十微米量级。
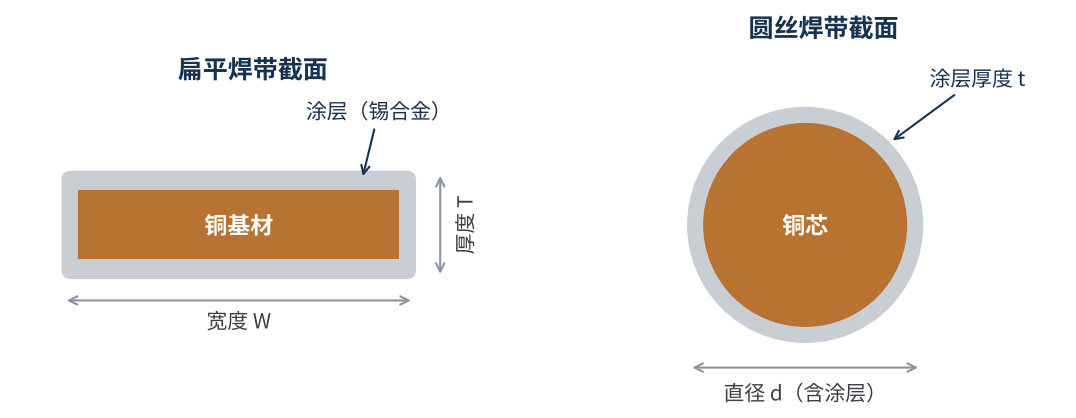
图1 扁平焊带与圆丝焊带的截面结构示意
为什么不直接用纯铜焊、或者干脆用纯锡带?原因很简单:纯铜表面不能直接和栅线形成可靠焊点,而且容易氧化;纯锡导电性只有铜的约七分之一,强度也不够。“铜做骨架、锡做皮肤”,是导电、焊接和成本三者折中后的结果。
涂层看着薄,却很讲究。涂层太薄,焊料不足,容易虚焊、拉力偏低;涂层太厚或不均匀,焊接时多余焊料可能溢出形成锡珠,还会占用截面却不怎么导电。对于圆丝来说,涂层是否同心、四周是否均匀,直接影响焊接时贴合面上的焊料量。
描述一根焊带,行业里常看这几个参数:
| 参数 | 含义 | 影响什么 |
|---|---|---|
| 宽度×厚度 / 直径 | 截面尺寸 | 电阻、遮光、应力 |
| 涂层成分 | 锡铅、锡铅银、锡铋等 | 焊接温度、可焊性、环保 |
| 涂层厚度 | 单面涂层的厚薄与均匀性 | 焊接拉力、虚焊风险 |
| 电阻率 | 材料导电能力 | 功率损耗 |
| 屈服强度 / 延伸率 | 铜的软硬与韧性 | 隐裂、碎片、拉伸变形 |
表1 焊带的主要参数
这些参数在第三篇“材料”和第五篇“测试方法”中会细讲,这里先建立一个印象:焊带的每一个参数,都对应着导电、连接、光学中的某一个角色。
02两大类:互连焊带 vs 汇流焊带
按在组件中的用途,焊带首先分成两大类。这是最基本、也是行业通用的分法:
| 互连焊带 | 汇流焊带 | |
|---|---|---|
| 俗称 | 涂锡焊带、串焊焊带 | 汇流条、汇流带 |
| 位置 | 电池片正面和背面 | 电池串两端、引出线 |
| 作用 | 把电池片串联成电池串 | 汇集各串电流,引到接线盒 |
| 形态 | 细,扁带或圆丝,每片十几到二十多根 | 宽而扁,一般几毫米宽 |
| 技术变化 | 快,随电池技术频繁迭代 | 慢,以降本和减薄为主 |
表2 互连焊带与汇流焊带对比
宇邦新材在2025年年报中对两者的定义也很直白:互连焊带“通过直接焊接在电池片正面栅线和背面栅线位置”,把相邻电池片串联并导出电能;汇流焊带则是“将光伏电池串并联后导出电流至接线盒”的涂锡焊带。
互连焊带是技术变化最快、门槛最高的部分,也是本系列关注的重点。汇流焊带虽然变化不大,但它承载的电流最大,在组件端部的焊点和引出处,同样是热斑和过热问题的高发区。
汇流焊带这几年的主要变化集中在两点:一是减薄,汇流条越厚,层压后在玻璃和背板间形成的凸起越明显,局部应力越大;二是版型适配,比如配合半片版型的中间汇流、减少边距的折弯设计,以及引出线的打孔、预成型等,目的都是在不增加电阻的前提下省空间、省铜。
互连焊带管“串”,汇流焊带管“汇”。前者跟着电池技术快速迭代,后者跟着组件版型和降本缓慢演进。
03形态演进:从扁带到圆丝
互连焊带的形态,基本跟着电池片的主栅数量走。大致可以分成四个阶段:
- 3BB~5BB,扁平焊带时代:电池片印刷3~5条较宽的银主栅,焊带是矩形截面的扁带,宽度从1.5mm左右逐步降到1mm以下。
- MBB,圆丝登场:主栅增加到9~12根,焊带变成直径0.3~0.4mm的圆丝。根数多了,电流被更多根焊带分担,细栅上电流走的路也更短。
- SMBB,更细更多:主栅进一步增加到16根以上,圆丝直径降到0.2~0.3mm。这也是近几年TOPCon组件的主流方案。
- 0BB,取消主栅:电池片上不再印刷主栅,焊带直接与细栅接触,靠胶膜或点胶固定;焊带直径降到0.2mm以下,根数可达20根以上。
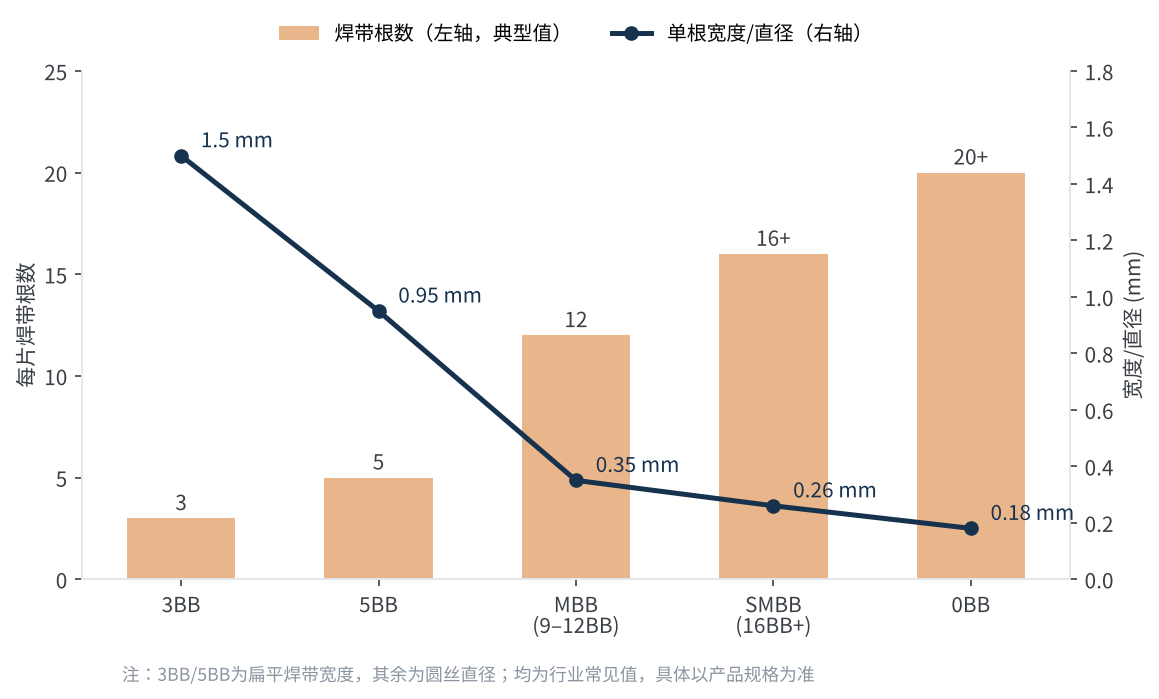
图2 互连焊带根数与单根尺寸的演进(行业常见值示意)
为什么要这么变?核心动力有两个:省银和少挡光。
先说省银。主栅是印刷的银浆,银价越高,主栅越“贵”。主栅越多越细,银浆用量越少;到0BB直接取消主栅,银耗进一步下降。这在银价高位运行的当下尤其关键:以伦敦现货银计,2025年银价从年初约29美元/盎司涨到年末约71.6美元/盎司,全年涨幅约147%,年内一度突破80美元/盎司。据行业报道,包括0BB、细栅线印刷在内的渐进式降银技术已在晶科、晶澳、天合等头部企业全面应用,使TOPCon单瓦银耗从2023年的约12mg降到约9mg,节银约25%。
形态变了,制造端也要跟着变。圆丝和电池片是“线接触”,单个焊点面积很小,对焊接温度、压力和焊带涂层的一致性要求更高;根数增加后,串焊机要同时牵引、定位十几到二十多根细丝,任何一根偏移都可能导致虚焊或遮挡细栅。到了0BB,焊带不再依靠主栅焊盘定位,而是先用胶膜或点胶把焊带“按”在电池片上,再通过层压完成焊带与细栅的连接。焊带越细,对“直、圆、匀”的要求就越苛刻:线径公差、直线度、涂层均匀性,都会被放大。
再说挡光。很多人直觉以为:焊带根数从5根涨到20根,挡光会多好几倍。实际上并非如此。我们用182mm电池片做个统一口径的估算(详见文末计算说明):
| 阶段 | 根数×尺寸 | 几何遮挡宽度 | 有效遮光占比(估算) |
|---|---|---|---|
| 3BB | 3×1.5mm 扁带 | 4.5mm | 约2.5% |
| 5BB | 5×0.95mm 扁带 | 约4.8mm | 约2.6% |
| MBB | 12×0.35mm 圆丝 | 约4.2mm | 约1.5% |
| SMBB | 16×0.26mm 圆丝 | 约4.2mm | 约1.5% |
| 0BB | 20×0.18mm 圆丝 | 约3.6mm | 约1.3% |
表3 各阶段焊带遮光估算(统一按182mm电池片)
可以看到,根数翻了好几倍,几何遮挡宽度基本没变,有效遮光反而下降了约一半。秘密就在截面形状上,这正是从扁带变成圆丝的光学意义。
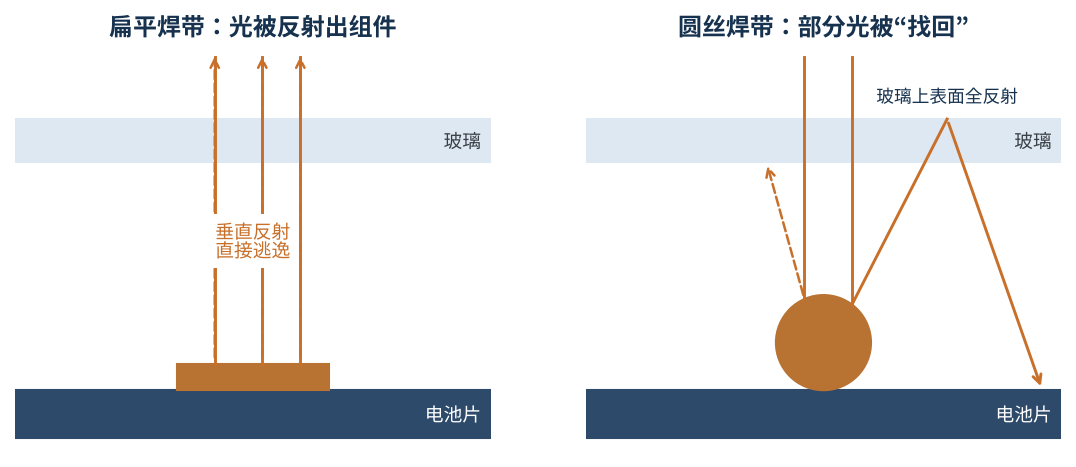
图3 扁平焊带与圆丝焊带的光路对比示意
扁带表面是平的,照上去的光基本垂直反射出组件,等于白白浪费。圆丝表面是弧形的,照在“肩部”的光会以较大角度斜着反射出去,碰到玻璃上表面时发生全反射,又回到电池片上。也就是说,圆丝挡住的光,有相当一部分被“找回”了。
从扁带到圆丝,焊带在“更多根”的同时保住了“少挡光”,同时帮助电池片省下大量主栅银浆。这是一次电学、光学和成本的同步优化。
04异形焊带:在“挡光”和“贴合”之间做文章
圆丝解决了挡光问题,但也带来了新麻烦:圆丝和电池片是“线接触”,焊接面积小、贴合差;圆丝压在电池片背面,还会增加层压时的局部应力。于是,各种异形焊带出现了:
- 三角焊带:截面呈三角形或类三角形,尖朝上、底朝下。斜面负责把光反射回电池片,平底负责和栅线贴合,兼顾光学和焊接。
- 分段焊带:一根焊带上分成不同形态的几段:正面用圆丝段少挡光,背面压成扁平段降低厚度和应力,中间过渡段跨越片间间隙。
- 扁圆焊带:介于扁带和圆丝之间的截面,部分保留圆弧面的反光效果,同时增加与栅线的接触宽度。
- 反光焊带:在扁平焊带表面压出细密的V形沟槽等微结构,把垂直反射的光改成斜向反射,从而让扁带也能“找回”一部分光。
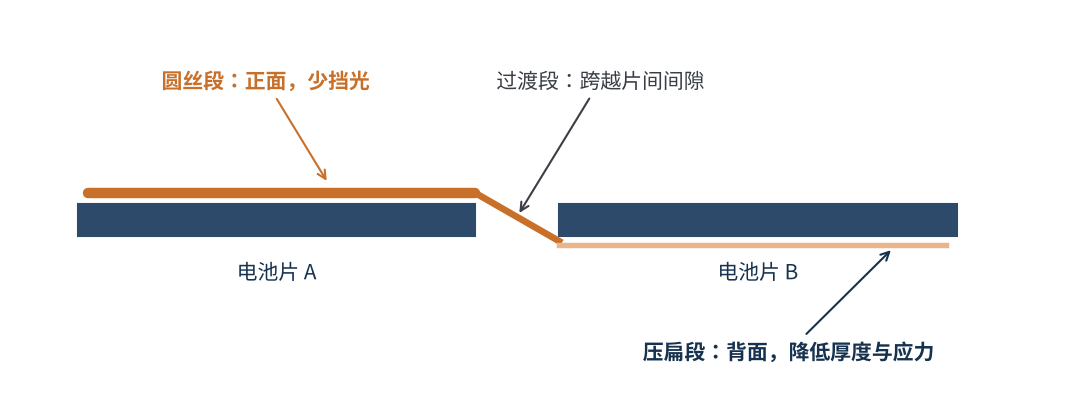
图4 分段焊带示意:正面圆丝段 + 背面压扁段
分段焊带值得多说一句。电池片之间的间隙越小,组件版型越紧凑、效率越高,但焊带在片间“下台阶”时的弯折应力也越大。分段设计让焊带在不同位置“各司其职”,是小间距、叠焊等紧凑版型的重要配套技术。
异形焊带的共同点是:加工工艺更复杂、精度要求更高,对串焊设备的穿丝、定位能力也提出了更高要求。这也是焊带企业拉开技术差距的主要战场之一。
05按电池技术细分:不同电池,不同焊带
除了形态,电池技术本身也在给焊带“出题”。不同电池对焊接温度、栅线结构、受光面的要求不一样,焊带也随之分化:
| 电池技术 | 对焊带的主要要求 | 典型方案 |
|---|---|---|
| PERC | 常规焊接温度,技术成熟 | 常规涂层的MBB/SMBB圆丝 |
| TOPCon | 双面受光,细栅更细更密 | SMBB圆丝、异形焊带,0BB导入中 |
| HJT | 非晶硅和透明导电膜不耐高温 | 低温涂层焊带(如锡铋体系),或0BB胶膜互联 |
| BC | 正负电极都在背面,正面无遮挡 | 背面专用焊带,需防止正负极短接 |
表4 不同电池技术对焊带的要求
这里重点说两类“功能型”焊带:
- 低温焊带:常规锡铅合金熔点约183℃,焊接温度通常还要更高;锡铋合金的共晶熔点约139℃,能把焊接温度明显降下来。它最早主要服务于HJT,随着电池片越来越薄,降低焊接热应力的需求也在向其他技术扩展。
- BC专用焊带:BC电池正面没有栅线,焊带全部在背面,不再受挡光约束,理论上可以更宽、更扁以降低电阻;但正负极交错排布,焊带必须精准对位,并通过绝缘或结构设计避免短路。
此外还有一些按外观或环保要求细分的品类:比如用于全黑组件的黑色焊带,用于满足环保要求的无铅焊带等。它们在结构上变化不大,主要差异在涂层和表面处理。
焊带的分类可以抓住三条线:按用途分互连和汇流,按形态分扁带、圆丝和异形,按需求分低温、BC、黑色、无铅等功能型。
06选型怎么看:四个问题
分类讲完了,落到实际工作中,组件厂在导入一款焊带时,我们建议按顺序问自己四个问题:
- 电池是什么技术?先定涂层体系和焊接温度。HJT、超薄片要优先考虑低温方案;BC要看背面电极的排布和绝缘方案。
- 栅线是什么设计?主栅根数决定焊带根数和线径;0BB还要连带考虑胶膜、点胶等固定方式,焊带和辅材要一起验证。
- 版型有什么约束?片间距越小、叠焊越紧凑,越需要分段、压扁等异形设计来释放应力;汇流区要关注汇流条厚度和折弯方式。
- 产品卖给谁?屋顶全黑组件可能需要黑色焊带;出口到对有害物质限制严格的市场,要提前评估无铅涂层的焊接窗口和可靠性。
这四个问题的答案确定之后,再去比较不同供应商的尺寸公差、屈服强度、涂层均匀性和价格,才是有效的比较。先定方案、再比参数,可以少走很多弯路。
07写在最后
回头看焊带的演进,会发现一个很清晰的逻辑:电池技术往哪走,焊带就往哪变。主栅变多,焊带就变细变圆;电池怕热,焊带就降低熔点;电极搬到背面,焊带就不再怕挡光。焊带厂商要做的,就是比电池技术“快半步”。
这一篇我们讲了焊带的“外形”。下一篇,我们将深入焊带的“内在”,也就是焊带的材料:无氧铜怎么选、涂层体系有哪些门道、铜包铝等降本材料能不能用。你们在焊带选型或导入中遇到过哪些问题?欢迎与我们交流。
参考资料
- 智研咨询:中国光伏焊带行业分类与发展趋势
- 宇邦新材2025年年度报告摘要(互连焊带、汇流焊带定义),上海证券报,2026-04-17
- PV Manufacturing:Multi-Busbars Solar Cells & Modules
- 钛媒体(赶碳号科技):光伏降银技术路线梳理(银价、单瓦银耗数据),2026-01-05
- 锡铅、锡铋合金熔点及铜、锡电阻率为通用物性数据,取常用参考值。
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理