
焊带与组件可靠性:可靠性测试里,焊带在“考”什么?
导读
TC、DH、动态机械载荷这些组件可靠性测试,很大一部分是在考焊带和焊点。本文对照IEC 61215梳理各项测试对焊带的考核重点,用估算说明TC200为什么能加速焊点疲劳,再从电池片薄片化、电池金属化、封装材料三个方面讲焊带的“匹配”问题,最后给出通过焊带选型和设计提升组件可靠性的几条思路。
上一篇我们按时间线梳理了焊带相关的各种失效。这一篇把视角拉到整块组件:在认证和可靠性测试中,焊带到底在“考”什么?焊带又该怎样和电池片、胶膜、电池金属化“配合”,才能让组件撑过二三十年?一句话概括我们的观点:焊带不是孤立的材料,它的可靠性取决于和整个组件系统的匹配。
01可靠性测试里,焊带在被考什么
组件的设计鉴定和定型测试主要依据IEC 61215系列标准。其中好几项测试,考核的核心对象就是焊带和焊点:
| 测试项目 | 典型条件 | 对焊带的考核重点 |
|---|---|---|
| 热循环 TC200 | −40℃~85℃,200次,升温段通电流 | 焊点疲劳、片间焊带弯折疲劳 |
| 湿热 DH1000 | 85℃、85%RH,1000h | 焊点与栅线腐蚀、与胶膜的兼容性 |
| 湿冻 HF10 | 85℃/85%RH后降至−40℃,10次 | 界面结合力、湿气与冻结应力 |
| 动态机械载荷 DML | ±1000Pa,1000次 | 片间焊带疲劳、隐裂扩展 |
| 静态机械载荷 | 通常2400Pa起,按设计载荷提高 | 隐裂、焊点受力 |
| 热斑耐久 | 遮挡单片电池,局部升温 | 焊点和焊带的耐高温能力 |
表1 IEC 61215主要测试项目与对焊带的考核重点
还有一个容易被忽视的细节:按IEC 61215-2:2021,TC测试在升温段要给组件通入相当于最大功率点电流的电流。电流流过焊带和焊点会产生焦耳热,焊点电阻越大发热越多,这让TC测试对虚焊、焊点缺陷更加敏感。
在国际认证之外,越来越多的组件厂和电站业主会采用更严苛的扩展测试,比如TC600、DH2000~3000,以及IEC TS 63209-1中的组合序列测试。这些加严测试,很大程度上就是在“放大”焊带和焊点的长期问题。
第三方测试的最新数据也印证了这一点。据pv magazine报道,RETC 2026年组件指数中,热循环测试的不合格比例从上一年的2%升至5%,湿热(功率损失超过5%)从6%升至11%;Kiwa PVEL 2026年可靠性记分卡中,87%的参测厂商至少有一项失效,创下纪录,报告还把更薄的胶膜、0BB等降本设计列为与更高衰减或失效风险相关的变化。
02TC:焊带最主要的考场
在所有测试中,热循环对焊带的考核最直接。我们在前两篇算过铜和硅之间的热失配应变,这里换个角度,比较一下户外和TC测试的应变幅:
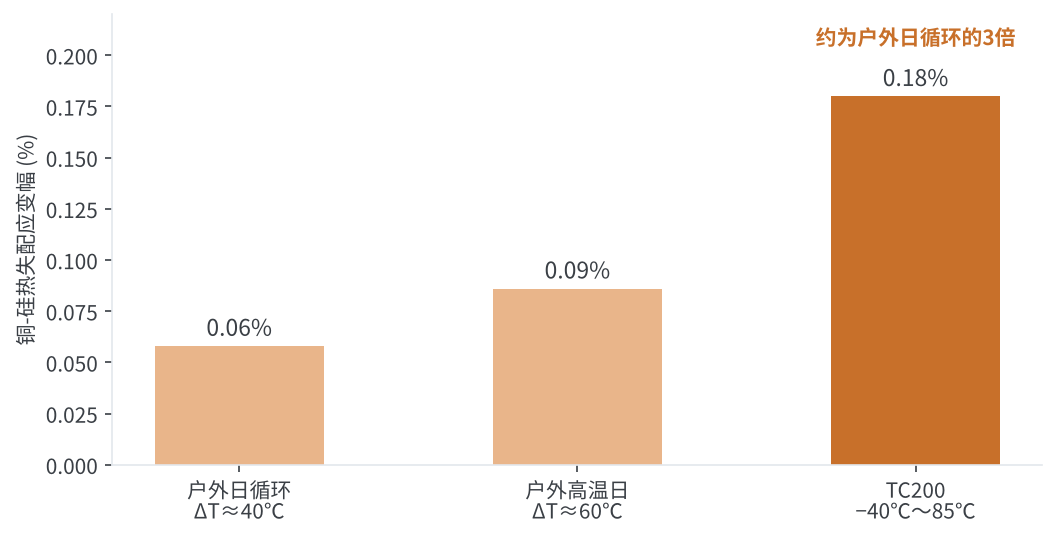
图1 户外日循环与TC200测试的铜-硅热失配应变幅对比(估算)
户外一天的温差一般在四五十摄氏度,热失配应变幅约0.06%~0.09%;而TC200的温度范围达到125℃,应变幅约0.18%,大约是户外日循环的2~3倍。金属的疲劳寿命对应变幅非常敏感,应变幅增大几倍,疲劳寿命可能缩短一个数量级甚至更多。这就是为什么区区200次循环,就能在一定程度上模拟户外多年的焊点疲劳。
不过也要看到,TC200能考出的主要是“早期缺陷”:虚焊、焊接质量差、焊带过硬、片间应力集中等。要评估焊点的长期寿命,需要看TC400、TC600等更长周期的衰减趋势,关注的不只是“是否通过”,而是功率衰减和串联电阻随循环次数的变化斜率。
TC测试用约2~3倍于户外的应变幅加速焊点疲劳,叠加通电发热,是焊带最主要的考场。看TC结果要看趋势,不只看是否通过。
03机械载荷与DH:另外两个考场
机械载荷考的是片间焊带和隐裂。风压、雪压让组件弯曲,片间焊带在弯曲中被反复拉伸弯折;同时,焊带端部是电池片上的应力集中点,已有的微小隐裂会在载荷下沿焊带方向扩展。动态机械载荷之后再做TC和湿冻,是业内常用的组合序列,专门考察“隐裂+焊点疲劳”的叠加效应。Kiwa PVEL 2026年记分卡中,机械应力序列(MSS)里26%的BOM至少有一块组件破裂,组件破裂是今年最主要的失效类型。
湿热测试考的是材料体系的兼容性。焊带涂层、助焊剂残留、胶膜、电池片银浆在85℃、85%湿度下长时间共处,任何一种材料不匹配都可能引发腐蚀、黄变或接触电阻上升。所以湿热测试的结果,往往反映的不是焊带单一材料的好坏,而是整个BOM组合的表现。
04三个匹配:焊带不是孤立的材料
理解了测试,再来看焊带在组件设计中需要“配合”谁。我们认为最关键的是三个匹配。
第一,与电池片薄片化匹配。电池片越来越薄,承受应力的能力越来越弱。焊带在冷却和热循环中会屈服,它能“拉”在电池片上的最大力,大致等于焊带总铜截面乘以屈服强度。我们把不同阶段放在一起估算:
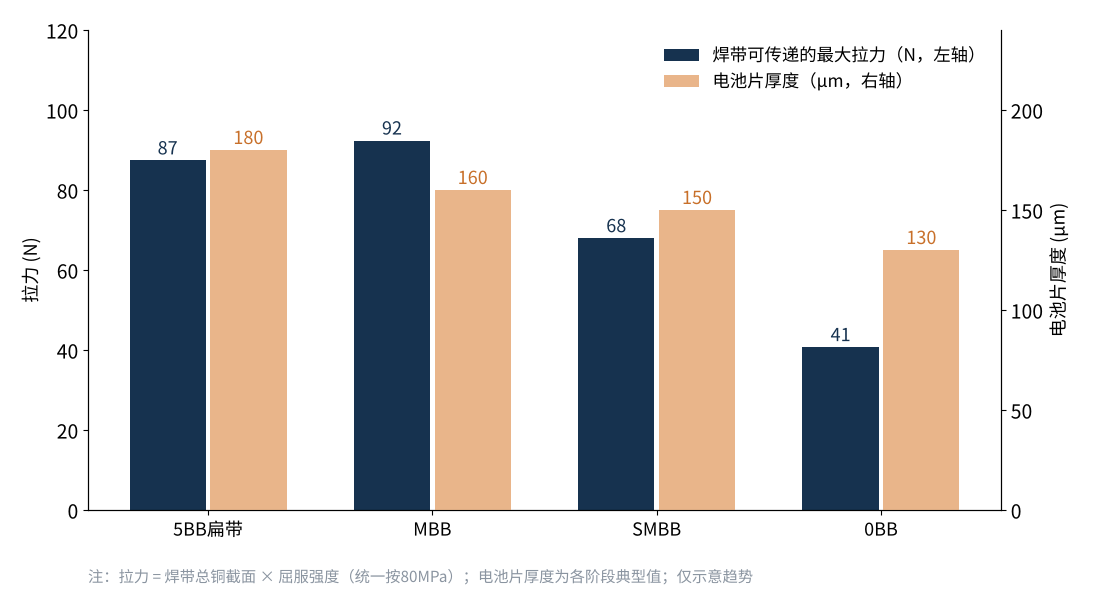
图2 不同阶段焊带可传递的最大拉力与电池片厚度对比(估算)
一个有意思的发现是:从MBB到SMBB再到0BB,焊带根数虽然变多了,但单根焊带变细带来的总铜截面下降,客观上在给越来越薄的电池片“减负”。这意味着焊带细化不只是为了省银、少挡光,也是薄片化能够推进的条件之一。反过来说,如果焊带屈服强度没有同步控制好,薄片化带来的隐裂风险就会被放大。
第二,与电池金属化匹配。焊点的另一端是电池片的银栅线。几个需要关注的问题:
- 吃银:焊接时熔融焊料会溶解栅线中的银,栅线越细、银层越薄,被“吃掉”的风险越大。涂层中加入少量银(如锡铅银)可以抑制这一过程,上一篇提到的老化研究也显示含银焊料的焊点退化更慢。
- 低温银浆:HJT电池使用低温固化银浆,其与焊料的结合特性不同于高温烧结银浆,焊带涂层和焊接工艺都要专门匹配。
- 细栅直接接触:0BB取消主栅后,焊带直接与细栅接触,接触面积小,对焊带涂层的润湿性和线径一致性要求更高。
第三,与封装材料匹配。焊带被胶膜包裹二三十年,二者之间的相互作用不能忽视:
- 层压工艺:层压的温度和压力会作用在焊带上,0BB路线中焊点甚至直接在层压中形成,焊带涂层熔点要与层压工艺匹配。
- 化学兼容:EVA在湿热条件下会产生醋酸,助焊剂残留可能与胶膜发生反应,这些都直接影响焊点腐蚀和黄变。Kiwa PVEL 2026年报告还观察到,不当的助焊剂配方会引起从汇流条处蔓延的分层。
- 机械缓冲:胶膜的模量和厚度决定了它能为焊带和电池片“缓冲”多少应力,焊带越细,胶膜对片间区域的保护作用越重要。胶膜减薄降本时,这一点尤其要验证。
焊带的可靠性不只取决于焊带本身,而是取决于它和电池片厚度、电池金属化、封装材料三者的匹配。
05如何通过焊带提升组件可靠性
把前面几篇的内容收拢起来,从焊带角度提升组件可靠性,我们建议抓住以下几点:
- 控住屈服强度窗口:屈服强度是焊带影响隐裂最直接的参数。按电池片厚度和焊接工艺设定上下限,并在来料检验中持续监控批次波动。
- 优化片间区域设计:片间是焊带最脆弱的地方。压扁段、分段焊带、应力释放弯等设计,都能降低片间焊带的弯折应力。
- 选择合适的涂层体系:在满足焊接工艺的前提下,关注涂层的抗疲劳性能和抑制吃银能力,低温焊带要重点验证热循环表现。
- 重视汇流区:汇流区电流最大,焊点和引出线的焊接质量直接关系到热斑和安全,需要单独管控。
- 材料变更必须复测:焊带规格、涂层体系或供应商发生变化时,应按IEC TS 62915:2023等再测试指南重新验证TC、DH、机械载荷等相关项目,不能凭经验“默认没问题”。
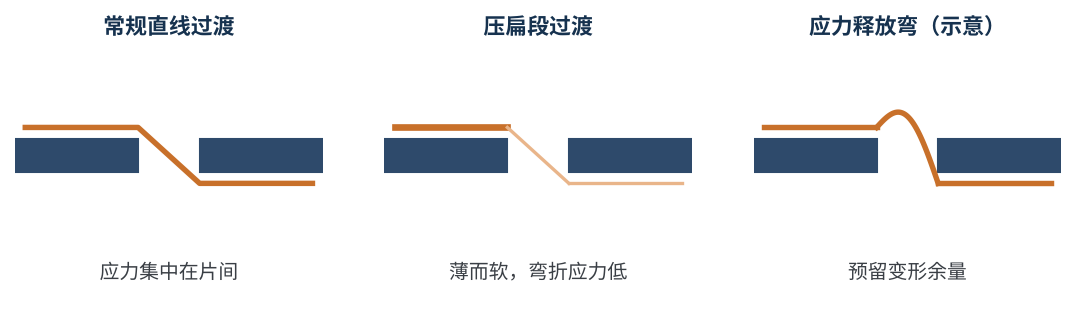
图3 片间区域焊带的几种过渡方式示意
最后还要强调一点:可靠性验证要用“真实的BOM”来做。焊带、胶膜、助焊剂、电池片任何一项与量产不一致,测试结果都可能失真。哪怕只是单独更换一种助焊剂或胶膜,也可能让原本通过的DH测试出现焊带区域变色。
06写在最后
回顾这一篇,可靠性测试是在用加速的方式,把焊带在户外几十年里要经历的考验提前“预演”一遍;而焊带的选型和设计,本质上是在为这场考试做准备。焊带选得好不好,最终要看它与整块组件配合得好不好。
下一篇,也是本系列的最后一篇,我们将把视角从技术转向产业,聊焊带产业现状与发展方向:国内主要供应商格局、价格构成,以及0BB、BC专用焊带、无铅化、降本材料等技术趋势。你们在可靠性测试中,遇到过哪些和焊带有关的“意外”?欢迎与我们交流。
参考资料
- IEC 61215-2:2021 Terrestrial photovoltaic (PV) modules – Design qualification and type approval – Part 2: Test procedures(MQT 11热循环、MQT 13湿热、MQT 20动态机械载荷等)。
- IEC TS 63209-1:2021 Photovoltaic modules – Extended-stress testing – Part 1: Modules。
- IEC TS 62915:2023 Photovoltaic (PV) modules – Type approval, design and safety qualification – Retesting。
- Gopalakrishna H. et al., Activation Energy for End-of-Life Solder Bond Degradation: Thermal Cycling of Field-Aged PV Modules, IEEE Journal of Photovoltaics (2020),https://www.osti.gov/pages/biblio/1770900
- IEA PVPS Task 13:Review of Failures of Photovoltaic Modules,https://iea-pvps.org/wp-content/uploads/2020/01/IEA-PVPS_T13-01_2014_Review_of_Failures_of_Photovoltaic_Modules_Final.pdf
- pv magazine USA:Latest RETC solar module quality report reveals significant issues,2026-06-03,https://pv-magazine-usa.com/2026/06/03/latest-retc-solar-module-quality-report-reveals-significant-issues/
- Solar Power World:Latest PV module reliability scorecard shows unsettling uptick in failures,2026-05-27,https://www.solarpowerworldonline.com/2026/05/latest-pv-module-reliability-scorecard-shows-unsettling-uptick-in-failures/
- Kiwa PVEL:2026 Scorecard failures(EU PVSEC 2026),https://www.kiwa.com/globalassets/us/pvel/news/kiwa-pvel-2026-eupvsec-scorecard-failures.pdf.pdf
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理