
焊带合不合格,怎么测?光伏焊带的测试方法与关键指标
导读
一卷焊带要不要放上串焊机,靠的是测试数据说话。本文对照国家标准GB/T 31985和行业团体标准T/CPIA 0005,梳理焊带的五大类测试指标:尺寸与外观、力学性能、电学性能、涂层与焊接、环境耐久,讲清每项怎么测、标准怎么要求、容易踩哪些坑,最后给出组件厂来料检验的分级建议。
上一篇我们沿着生产线走了一遍,知道了焊带的尺寸、软硬、涂层是怎么“做”出来的。那么到了组件厂,怎么判断一卷焊带合不合格?规格书上的数字靠不靠谱?哪些指标必须每批测,哪些可以定期测?这一篇,我们来聊焊带的测试方法与关键指标。
01先看全局:焊带要测哪些指标
国内针对焊带的标准主要有两份:国家标准GB/T 31985—2015《光伏涂锡焊带》,以及中国光伏行业协会的团体标准T/CPIA 0005—2017《光伏涂锡焊带》。两者的指标框架基本一致,可以归纳为五大类:
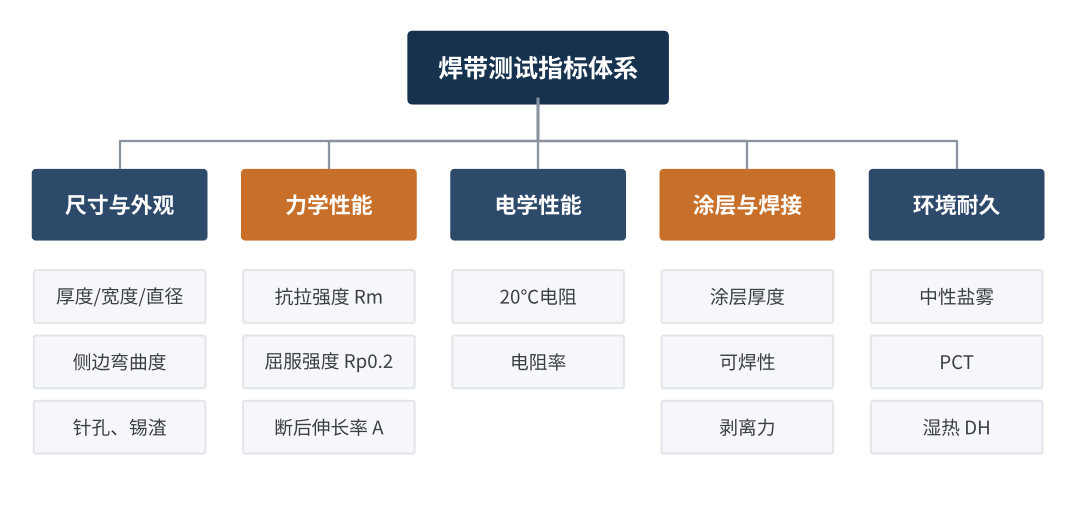
图1 光伏焊带测试指标体系
这五类指标,正好对应我们在第一篇讲过的焊带三重角色:尺寸和电学性能管“导电”,力学性能和涂层焊接管“连接”,尺寸和外观也影响“光学”。环境耐久则是在回答一个问题:这些性能在户外二三十年里能不能守住。
下面我们逐类展开。文中引用的数值主要来自T/CPIA 0005—2017。需要说明的是,这份标准制定时行业仍以扁平焊带为主;而今天0BB用的0.18mm、0.20mm圆丝焊带已经量产,对圆丝、异形和低温焊带的部分要求,需要组件厂和供应商在技术协议中补充约定。
02尺寸与外观:最基础,也最容易被忽视
尺寸是最基础的指标,但并不简单。T/CPIA 0005对扁平焊带的要求是:
- 厚度公差:±0.01mm。
- 宽度公差:±0.08mm。
- 侧边弯曲度:不大于5mm/m,也就是俗称的“镰刀弯”。弯曲度大的焊带在串焊时容易跑偏,造成焊偏、露白。
- 外观:针孔和锡渣每10cm不超过3个,单个面积小于0.5mm²;表面不得有氧化变色、漏镀等缺陷。
对于圆丝焊带,需要关注的是直径、圆度和直线度。上一篇我们算过:同样偏小0.01mm,0.18mm焊带的电阻会增加12%以上。所以超细焊带的直径测量,不能只靠千分尺抽测几个点,激光测径等连续测量手段越来越必要。
还有一个容易被忽视的细节:测的是“含涂层直径”还是“铜芯直径”?两者可能相差几十微米。规格书和协议里要写清楚,否则供需双方的数据永远对不上。
03力学性能:屈服强度才是关键
力学性能通过拉伸试验测定,方法按GB/T 228.1《金属材料 拉伸试验 第1部分:室温试验方法》(现行版本为2021版),标距取100mm。一次拉伸可以得到三个指标:
- 抗拉强度 Rm:拉断前能承受的最大应力,反映焊带“结不结实”。
- 屈服强度 Rp0.2:产生0.2%永久变形时的应力,反映焊带“软不软”。
- 断后伸长率 A:拉断时的伸长百分比,反映焊带的“韧性”。
| 指标(T/CPIA 0005) | 互连带·软型 | 互连带·超软型 | 汇流带 |
|---|---|---|---|
| 抗拉强度 Rm(厚度>0.15mm) | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| 抗拉强度 Rm(厚度≤0.15mm) | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| 断后伸长率 A(厚度>0.15mm) | ≥25% | ≥20% | ≥25% |
| 断后伸长率 A(厚度≤0.15mm) | ≥15% | ≥15% | ≥18% |
| 屈服强度 Rp0.2 | 供需双方协商 | 供需双方协商 | 不作要求 |
表1 T/CPIA 0005对焊带力学性能的要求
注意表格的最后一行:对隐裂影响最大的屈服强度,标准反而没有给出统一数值,而是交给供需双方协商。原因在于不同电池片厚度、焊接工艺对屈服强度的要求差别很大,很难一刀切。
这意味着组件厂必须在技术协议中明确屈服强度的上下限。我们在材料篇讲过,屈服强度太高伤片,太低影响生产,它是一个“窗口”。0BB把这个窗口收得更窄:据TaiyangNews报道,宇邦新材针对0.20mm低温焊带的焊接偏移问题,给出的建议是约106MPa的屈服强度,配合约2%的拉伸比。窗口的具体位置,取决于电池、焊接工艺和焊带的组合,只能在协议中逐项约定。
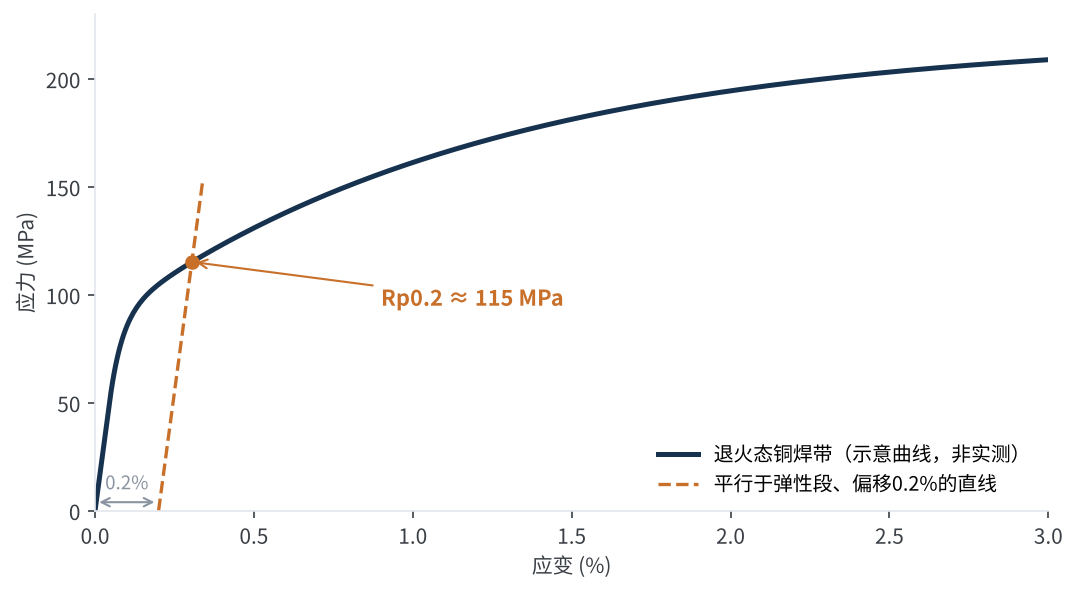
图2 Rp0.2的求取方法:0.2%偏移法示意
退火态的铜没有明显的屈服点,所以要用0.2%偏移法:从应变0.2%处画一条平行于弹性段的直线,与曲线的交点对应的应力就是Rp0.2。对于很细的圆丝,弹性段非常短,引伸计的精度、夹持方式、试样是否被拉直,都会明显影响结果。同一卷焊带在不同实验室测出不一样的屈服强度,很多时候不是焊带的问题,而是测试方法没有对齐。
抗拉强度和伸长率有标准底线,屈服强度要靠协议约定。测屈服强度时,试样制备和引伸计设置要先和供应商对齐。
04电学性能:别忘了温度修正
焊带的电阻按GB/T 3048.2规定的方法测量,通常采用四端法:两个端子通电流、另两个端子测电压,避免接触电阻带来的误差。T/CPIA 0005要求:焊带在20℃下的电阻,应小于同尺寸铜基材的电阻。作为参照,退火态标准铜(100% IACS)的电阻率为0.017241Ω·mm²/m。
电阻测量最容易犯的错误,是忘了温度修正。铜的电阻温度系数约为3.93×10⁻³/℃,也就是温度每升高1℃,电阻增大约0.4%。如果实验室温度是28℃,不做修正时测得的电阻会比20℃时偏大约3.1%——这个误差,已经和上一篇算的线径偏差影响在同一个量级。
所以测得电阻后,要按下式换算到20℃:R₂₀ = Rₜ / [1 + 0.00393 × (t − 20)]。标准还要求在20±5℃下测5次取平均,就是为了降低这类误差。
05涂层与焊接:厚度、可焊性与剥离力
涂层厚度有两种主要测法:一是金相显微镜法(GB/T 6462),把焊带横截面切开、镶嵌、抛光后在显微镜下直接量;二是X射线荧光法(GB/T 16921),无损、快速,适合产线抽检。两者有争议时,以金相法为准。T/CPIA 0005规定单面涂层厚度允许偏差为±5μm,具体厚度由供需双方协商。
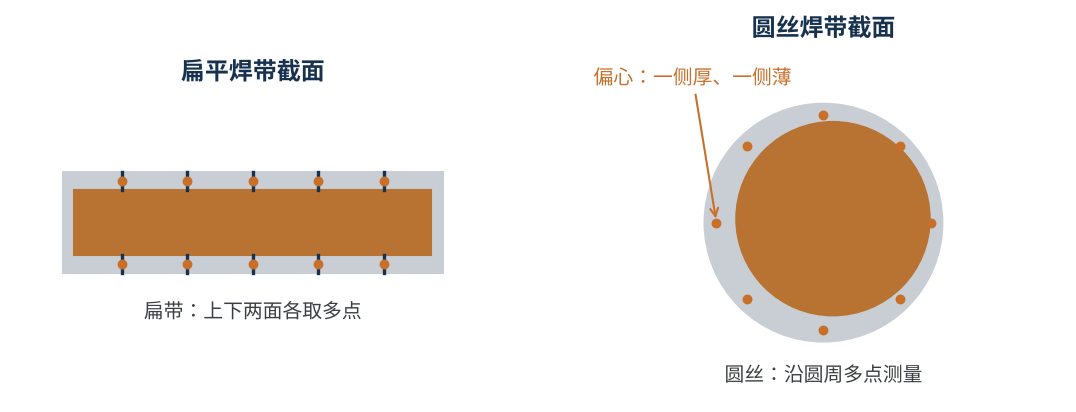
图3 涂层厚度测量取点示意
对圆丝来说,只测一两个点是不够的。如果铜芯在涂层中偏心,平均厚度可能合格,但一侧很薄、一侧很厚,焊接时贴合面的焊料量就不稳定。做金相切片时,最好沿圆周多点测量,同时记录最大值和最小值。
可焊性用剥离力来评价:把焊带焊接到标准试片上,再以180°方向剥离,测量剥离过程中的力。T/CPIA 0005的要求是:
- 试验条件:剥离速度20mm/min;焊接有效长度不小于20mm,平稳段不小于15mm;焊接温度含铅焊料340±5℃,无铅焊料370±5℃。
- 判定要求:锡铅焊料平均剥离强度不小于4.0N/mm,无铅焊料不小于3.0N/mm。
这里有个新问题:上述焊接温度是按常规锡铅和无铅焊料设定的。锡铋(共晶约138℃)、SnPbBi(熔程约93~150℃)等低温焊带用于HJT和0BB,焊接温度、试片和判定值都需要在协议中另行约定,不能直接套用340℃、370℃的条件。
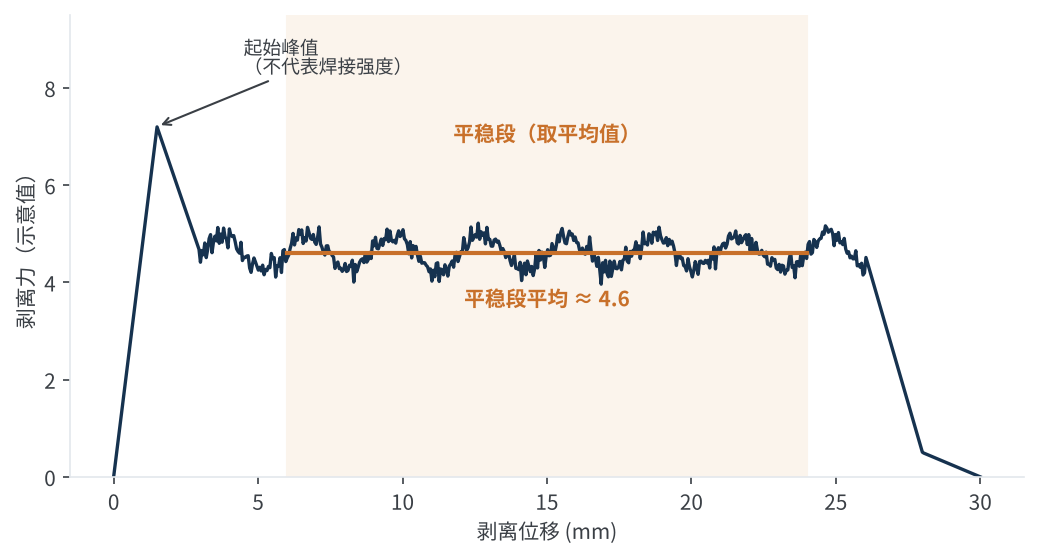
图4 典型剥离力曲线与平稳段取值示意
读剥离力曲线时,要看平稳段的平均值,而不是开头的峰值。起始峰值主要来自焊点端部的应力集中,不能代表整体焊接强度。同时也要关注曲线的波动:平均值合格但波动很大,往往说明涂层厚度不均或局部虚焊。
这里还要区分两件事。上面说的是焊带本身的“可焊性”,评价的是焊带涂层;而组件厂日常做的“电池片焊接拉力”,评价的是焊带、电池片栅线和焊接工艺的组合,可以参考T/CSTM 00461—2022《晶体硅光伏电池电极剥离强度测试方法》,它规定的剥离速度为300~800mm/min,判定值也不同。两类测试目的不同、条件不同,数据不能直接对比。另外,N/mm是按焊带宽度归一化的单位,对圆丝来说“宽度”如何取值并不统一,很多企业直接用N表示,这一点也要在协议中写明。
涂层看厚度更要看均匀性;剥离力看平稳段平均值,也要看波动。焊带可焊性和电池片焊接拉力是两个测试,别混用数据。
06环境耐久:能不能扛住二三十年
前面的指标都是“出厂状态”,环境耐久测试则要回答:焊带在湿、热、盐雾环境中能不能保持稳定。T/CPIA 0005规定了三项:
| 测试项目 | 试验条件 | 判定要求 |
|---|---|---|
| 中性盐雾 | GB/T 10125,48h | 保护评级10级,外观评级不低于4级,无发黄、发黑、起皮、鼓泡等 |
| PCT加速老化 | 121℃、99%~100%RH,24h | 焊带两侧10mm范围内无明显黄变、发黑 |
| 耐老化(湿热) | 85℃、85%RH,1000h | 焊带两侧10mm范围内无明显黄变、发黑 |
表2 T/CPIA 0005规定的焊带环境耐久试验
后两项的判定要求很有意思:看的不是焊带本身,而是焊带两侧10mm范围内有没有黄变、发黑。这说明它们本质上是在考察焊带与封装材料的兼容性——焊带涂层、助焊剂残留与胶膜在湿热条件下的相互作用,可能导致胶膜黄变、焊带腐蚀发黑。
这些测试周期长,不适合每批都做,但在导入新供应商、新涂层体系、新胶膜时必须做,并且最好和实际使用的胶膜、助焊剂一起测。对含铋的低温涂层,耐腐蚀性和储存寿命更要单独验证。
07来料检验:怎么做才有效
指标和方法都清楚了,落到组件厂的来料检验,我们建议按“分级”的思路安排:
| 检验级别 | 频次 | 建议项目 |
|---|---|---|
| 批批检 | 每批来料 | 外观、尺寸(直径/厚宽)、拉伸(Rm、Rp0.2、A)、涂层厚度 |
| 定期检 | 每月或按批次比例 | 电阻、可焊性剥离力、侧边弯曲度、圆度 |
| 导入与变更 | 新供应商、新规格、工艺变更 | 盐雾、PCT、湿热,与胶膜、助焊剂的兼容性验证 |
表3 焊带来料检验分级建议
在此基础上,还有几个实践中很管用的做法:
- 卷头卷尾都要取:退火和涂锡的波动往往出现在开机、换卷阶段,只取卷头的样品,容易漏掉问题。
- 看分布,不看单点:单个样品合格不代表整批稳定。持续记录每批数据,关注均值漂移和离散程度,比“合格/不合格”更有价值。
- 关注储存:焊带开封后涂层会逐渐氧化,可焊性下降。来料检验合格,不等于上线时仍然合格,开封时间和储存环境要管住。
- 协议补位:标准是底线,屈服强度窗口、圆丝直径与圆度、涂层厚度目标值、低温焊带的试验条件、剥离力的单位和测试条件,都要在技术协议里写清楚。
标准只给出底线,真正决定串焊良率和长期可靠性的,是协议里写清楚的那几个关键指标,以及持续稳定的批次数据。
08写在最后
焊带测试的难点,往往不在仪器,而在“对齐”:测什么、怎么取样、怎么修正、怎么判定,供需双方要先说同一种语言。数据对不上时,先查方法,再查焊带,这是我们在来料管理中反复验证过的经验。
焊带合格了,下一步就是把它焊到电池片上。下一篇,我们将聊焊接工艺:红外焊、电磁感应焊等串焊方式,低温焊接,以及0BB无主栅的互联方案。你们在焊带测试中遇到过哪些“数据对不上”的情况?欢迎与我们交流。
参考资料
- GB/T 31985—2015《光伏涂锡焊带》(标准目录及引用方法),https://www.chinesestandard.net/PDF/English.aspx/GBT31985-2015
- T/CPIA 0005—2017《光伏涂锡焊带》,中国光伏行业协会,https://www.ttbz.org.cn/Home/PdfFileStreamGet/c3QsMjIyMjc(eq)
- T/CSTM 00461—2022《晶体硅光伏电池电极剥离强度测试方法》,https://www.ttbz.org.cn/Home/PdfFileStreamGet/c3QsNjI0Mjk(eq)
- GB/T 228.1—2021《金属材料 拉伸试验 第1部分:室温试验方法》;GB/T 3048.2《电线电缆电性能试验方法 第2部分:金属材料电阻率试验》;GB/T 6462《金属和氧化物覆盖层 厚度测量 显微镜法》;GB/T 16921《金属覆盖层 覆盖层厚度测量 X射线光谱方法》;GB/T 10125—2021《人造气氛腐蚀试验 盐雾试验》。
- TaiyangNews:YourBuddy: Ribbons For 0BB Metallization,2025-01-28,https://taiyangnews.info/technology/yourbuddy-ultra-thin-low-temperature-0bb-metallization
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理