
流程不长,难在一个“稳”字:一卷光伏胶膜是怎么生产出来的?
导读
配方决定了胶膜的上限,生产工艺决定了它能不能稳定地达到这个上限。本文是光伏胶膜系列科普的第四篇,我们沿着一条胶膜产线走一遍:配料混料、低温挤出、压花冷却、牵引测厚、收卷分切和包装,重点讲清预交联、收缩率、克重均匀性、共挤层厚控制这几个关键点,以及它们失控时会在组件端表现成什么问题。
上一篇我们拆解了胶膜的配方。但配方只是一张纸,要把它变成一卷卷合格的胶膜,还得靠生产线。
胶膜的生产流程其实不长,和很多塑料薄膜相比也不算复杂。真正的难点在于“稳”:同一个配方,不同产线、不同班次、同一卷的中间和边缘,都要做到交联度、克重、收缩率几乎一致。组件厂遇到的很多胶膜批次问题,根子都在这里。
01一条胶膜产线的全貌
透明EVA、白色EVA和POE胶膜的主流程基本相同,产线经过改造也可以相互兼容。从粒子到成品,大致要经过这几步:
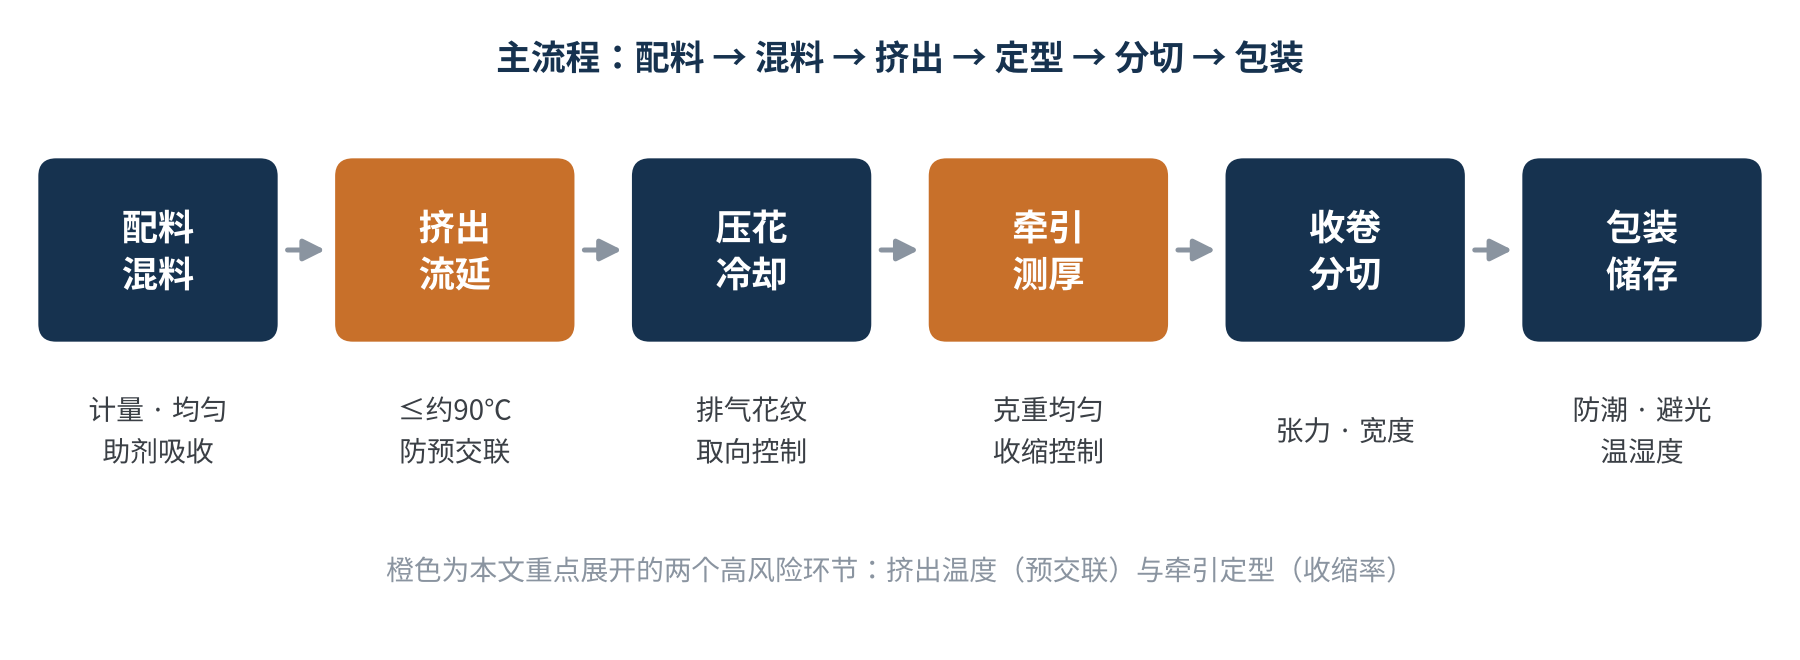
图1 光伏胶膜生产主流程示意
看上去就是“把粒子熔化、做成膜、卷起来”。但每一步都有一个必须守住的点,我们逐一来看。
02配料与混料:先让助剂“吃”进粒子里
交联剂、硅烷偶联剂等助剂很多是液体,用量又只有千分之几。生产的第一步,是按配方精确称量,在混料设备里让助剂与粒子充分混合,并静置一段时间,让助剂被粒子吸收进去。
- 计量要准:助剂用量本来就小,称量的微小误差在比例上会被放大,直接反映为交联度、粘接力的波动。
- 混合要匀:混合不均,同一卷胶膜不同位置的交联剂含量就不同,层压后有的地方交联足、有的地方交联不足。
- 吸收要充分:EVA极性强,较容易吸收助剂;POE是非极性材料,吸收慢、吸收量有限,往往需要更长的吸收时间或改用母粒等方式添加。
03低温挤出:温度是一条红线
混好的物料进入挤出机,在螺杆中熔融塑化,再经T型模头挤成一定宽度的熔体薄片,这一步叫流延。
胶膜挤出和普通薄膜最大的不同在于:它是带着交联剂挤出的。上一篇讲过,交联剂必须在挤出时“不动”、层压时才“快动”,所以挤出温度要严格控制在交联剂明显分解的温度以下,公开专利中给出的上限约为90℃。
低温挤出带来两个麻烦。一是熔体黏度大,螺杆剪切会产生额外的热,局部温度可能悄悄超标;二是一旦某处过热,交联剂提前分解,就会形成预交联的凝胶颗粒,在胶膜上表现为晶点,层压后还可能成为气泡或缺陷的源头。所以挤出段的温度均匀性、螺杆设计、停机后的清机,都是胶膜厂的基本功。
04压花与冷却:给胶膜刻上“排气道”
从模头出来的熔体薄片,紧接着经过压花辊和冷却辊,一边定型、一边在表面压出花纹。仔细看一张胶膜,表面都有细密的纹路,它们并非装饰:
- 层压排气:层压抽真空时,花纹之间的空隙是空气排出的通道,压花设计不当容易导致组件残留气泡。
- 防止粘连:胶膜本身发粘,压花减少了膜与膜、膜与辊之间的接触面积,避免收卷后粘在一起。
- 便于铺设:减少胶膜与玻璃、电池片之间的滑动和吸附,方便组件厂叠层。
冷却同样关键。冷却速度和牵引速度,直接决定了胶膜内部分子的“取向”程度,也就决定了下一节要讲的收缩率。
05收缩率:藏在分子里的“记忆”
胶膜在挤出和牵引过程中,分子链会被拉伸、沿着生产方向(纵向,MD)排列,冷却后这种取向被“冻结”在膜里。到了组件厂层压时,胶膜重新受热,分子链要“回到”卷曲状态,于是胶膜沿纵向回缩。
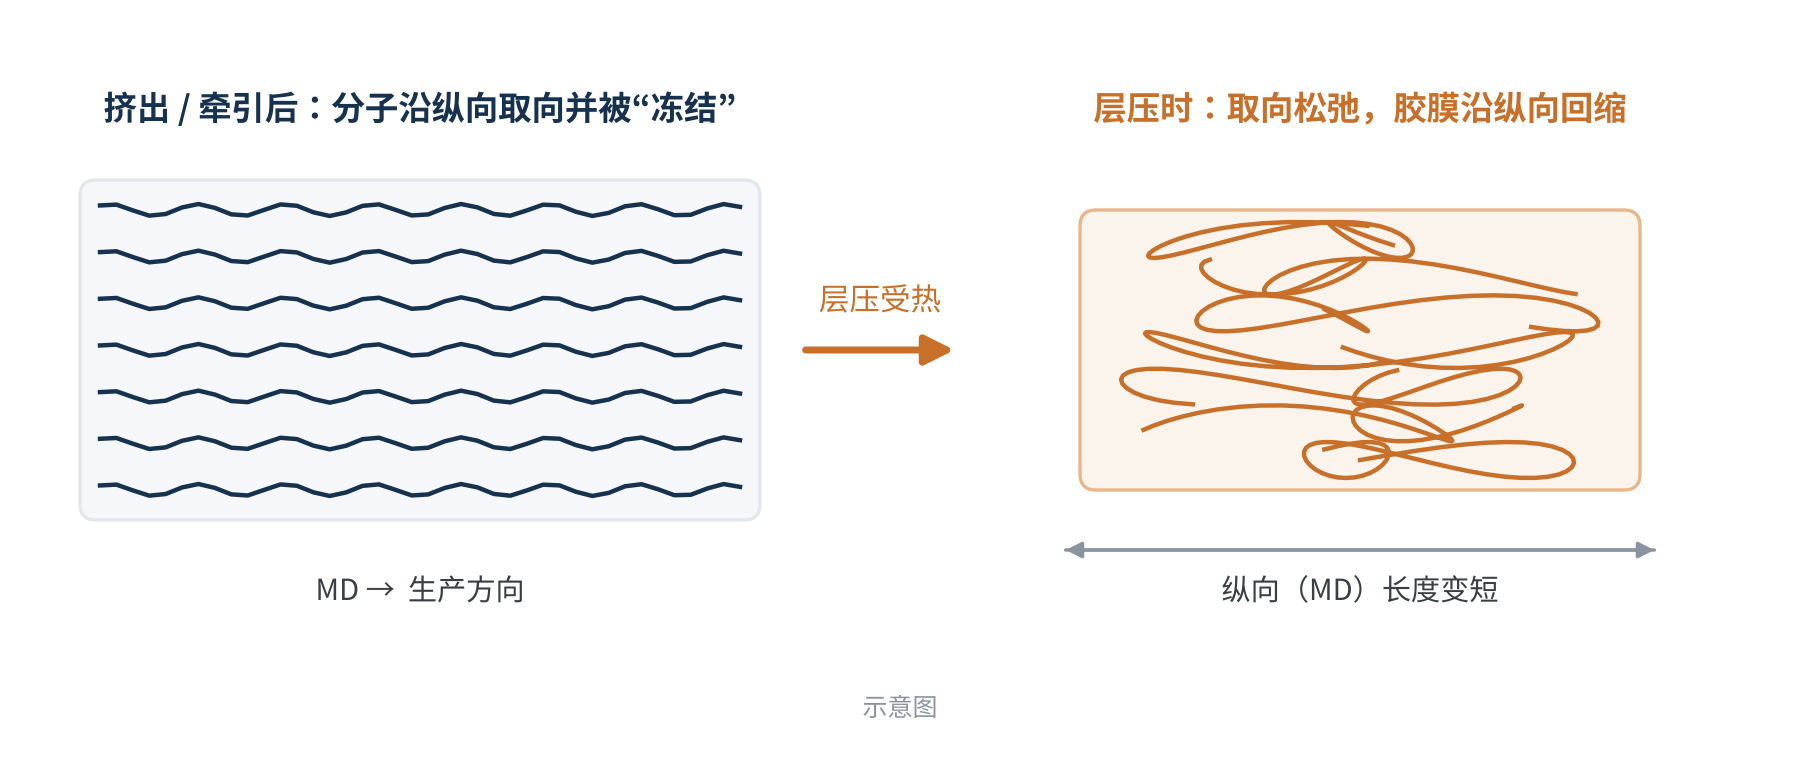
图2 胶膜收缩的成因示意:取向被“冻结”,受热后释放
收缩过大,在组件端会表现为电池片移位、串间距变化,甚至裂片和边缘缺胶。因此收缩率是胶膜来料检验的必测项。以中国光伏行业协会2024年发布的共挤胶膜团体标准T/CPIA 0071—2024为例,样品在120℃±5℃的铁板上加热3分钟,要求纵向收缩率≤4.0%、横向≤2.0%。
降低收缩的思路无非两条:一是在生产中减少取向,比如控制牵引比、优化冷却;二是在收卷前增加退火(松弛)工序,让胶膜在交联剂不分解的温度下短暂受热,提前释放内应力。公开专利US 9331232给出过一个直观的例子:未退火的EVA膜在80℃水浴中自由收缩超过55%;在68~69℃(略高于该EVA约61~63℃的熔点)退火39秒后,收缩降到约15%。代价都是牺牲一部分生产速度——收缩率和产能,本身就是一对矛盾。
06克重与厚度:既要准,还要匀
胶膜通常按克重(面密度,g/㎡)而不是厚度来定规格,因为压花之后厚度不好准确定义。克重太低,层压后填充不足、保护不够;克重太高,既浪费成本,又容易溢胶。
更难的是均匀性。T型模头沿宽度方向的出料并不天然均匀,边部和中部容易出现差异。现代产线一般配备在线测厚系统,实时扫描整个幅宽,并自动调节模头唇口开度。T/CPIA 0071—2024对共挤胶膜的要求是:面密度在250~600 g/㎡范围内,偏差不超过±5%。
07EPE共挤:几台挤出机,一个模头
EPE共挤胶膜需要多台挤出机分别塑化EVA和POE,再通过分配器或多流道模头汇合成“EVA/POE/EVA”三层结构,一次流延成型。
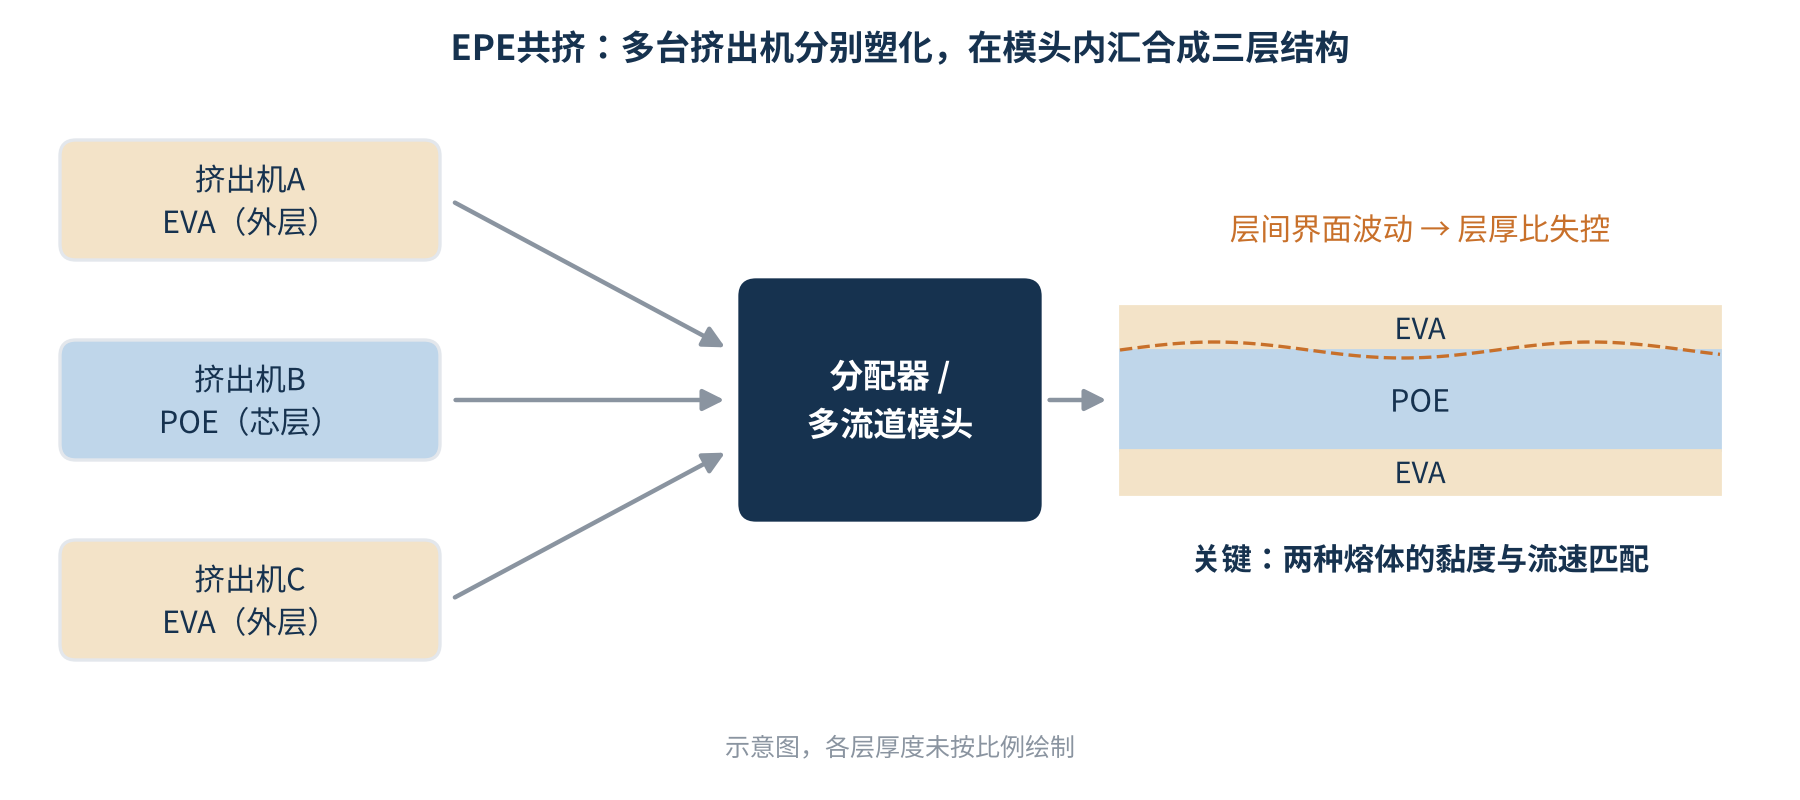
图3 EPE多层共挤示意
共挤的难点在于两种熔体“步调”要一致。EVA和POE的流变特性不同,如果两者在模头内的黏度和流速匹配不好,层间界面就会出现波动,导致层厚比失控:有的位置POE芯层偏薄,阻水和抗PID能力打折扣。T/CPIA 0071—2024对POE层厚度偏差的要求是±25%,从这个宽松度也能看出,这项控制确实不容易。
此外,两种材料的助剂会在层间迁移,外层与芯层之间的结合力也需要专门验证。这些都是EPE比单层胶膜更考验工艺能力的地方。
08收卷、分切与包装:最后一公里也不能松
成型后的胶膜经牵引、收卷,再按组件版型分切成所需宽度。收卷张力要恰到好处:太紧,卷芯部分会受压变形、甚至粘连;太松,则容易褶皱、跑偏。
包装同样是工艺的一部分。胶膜要防潮、避光、避热:T/CPIA 0071—2024要求贮存温度0~30℃、相对湿度低于60%,开箱后宜在8小时内用完,保质期自生产之日起至少120天。上一篇讲过硅烷偶联剂怕潮,这些要求正是为了保护它。
| 控制点 | 控制什么 | 失控后在组件端的表现 |
|---|---|---|
| 配料混料 | 计量精度、均匀性、吸收 | 交联度、粘接力批次波动 |
| 挤出温度 | 低于交联剂分解温度 | 预交联、晶点、气泡 |
| 压花冷却 | 花纹形态、冷却速度 | 层压气泡、粘连 |
| 收缩率 | 分子取向、退火 | 电池片移位、裂片、缺胶 |
| 克重均匀性 | 在线测厚、模头调节 | 填充不足或溢胶 |
| 共挤层厚 | 熔体流变匹配 | 阻水、抗PID能力不均 |
| 包装储存 | 防潮、避光、温湿度 | 偶联剂失效、剥离强度下降 |
表1 胶膜生产关键控制点与失控后的组件端表现
配方决定胶膜的上限,工艺决定它能不能稳定地达到上限。对组件厂来说,胶膜的“一致性”往往比单项指标的高低更重要。
09写在最后
胶膜的生产流程不长,但几乎每一步都在和“温度”“取向”“均匀”这几个关键词较劲。组件端看到的气泡、移位、交联度波动、剥离强度不稳,很多时候都能在胶膜产线上找到对应的环节。理解了生产工艺,我们在做来料检验和失效分析时,就能更快地定位问题。
工艺能力也正在成为行业分化的分水岭。以龙头福斯特为例,2026年上半年光伏胶膜出货约12.2亿平方米,毛利率回升到约17%,归母净利润同比增长约70%;券商点评把原因归结为亏损企业加速退出产能、竞争缓和,以及龙头凭借规模、工艺和成本优势保持高于行业平均的开工率。能把“稳”做成规模的企业,才能在价格战之后留下来。
胶膜做出来之后,怎么判断它合不合格?下一篇,我们将进入胶膜的关键性能指标与测试方法:交联度、剥离强度、透光率、体积电阻率、水汽透过率、收缩率……逐一讲清“测什么、怎么测、合格线背后意味着什么”。
你们在胶膜来料中,最常遇到的是哪类问题?欢迎与我们交流。
参考资料
- T/CPIA 0071—2024《光伏组件封装用共挤胶膜》,中国光伏行业协会,2024
- GB/T 29848-2018《光伏组件封装用乙烯-醋酸乙烯酯共聚物(EVA)胶膜》
- US Patent 9331232 B2:Process for annealing photovoltaic encapsulation polymer film,https://patents.google.com/patent/US9331232
- US Patent 11245045 B2:Encapsulant of a photovoltaic module
- 观研天下:2022年光伏封装胶膜产业链分析(生产工艺流程)
- LyondellBasell:A Troubleshooting Guide for Film Coextrusion
- 格隆汇:福斯特(603806)2026年半年报点评:胶膜涨价推动利润显著改善,https://m.gelonghui.com/news/5304934
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理