
同一卷胶膜,为什么在两条产线上表现不同?聊聊胶膜与层压工艺
导读
胶膜的五份工作,都是在层压机里“完成”的。同一卷合格的胶膜,换一条层压曲线,结果可能就不一样。本文是光伏胶膜系列科普的第六篇,我们从层压机的结构讲起,拆解抽真空、加压、保温交联三个阶段,结合实测数据说明交联度为什么是“时间×温度”的函数,对比EVA、POE和双玻组件的层压差异,并梳理气泡、移位、溢胶、交联不足等常见问题的成因与对策。
上一篇讲了怎么判断一卷胶膜合不合格。但在组件厂,我们常遇到另一种情况:同一批次、检测全部合格的胶膜,在A线层压没问题,到了B线却出现气泡、移位,或者交联度忽高忽低。
原因很简单:胶膜的五份工作,都是在层压机里“完成”的。胶膜合格只是前提,层压曲线和它匹配不匹配,才决定最后的结果。
01层压机:一台带真空的“热压机”
主流层压机采用上下双腔结构。组件叠层(玻璃、胶膜、电池串、胶膜、背板或玻璃)放在下腔的加热板上,上腔装有一张耐高温的橡胶膜片。
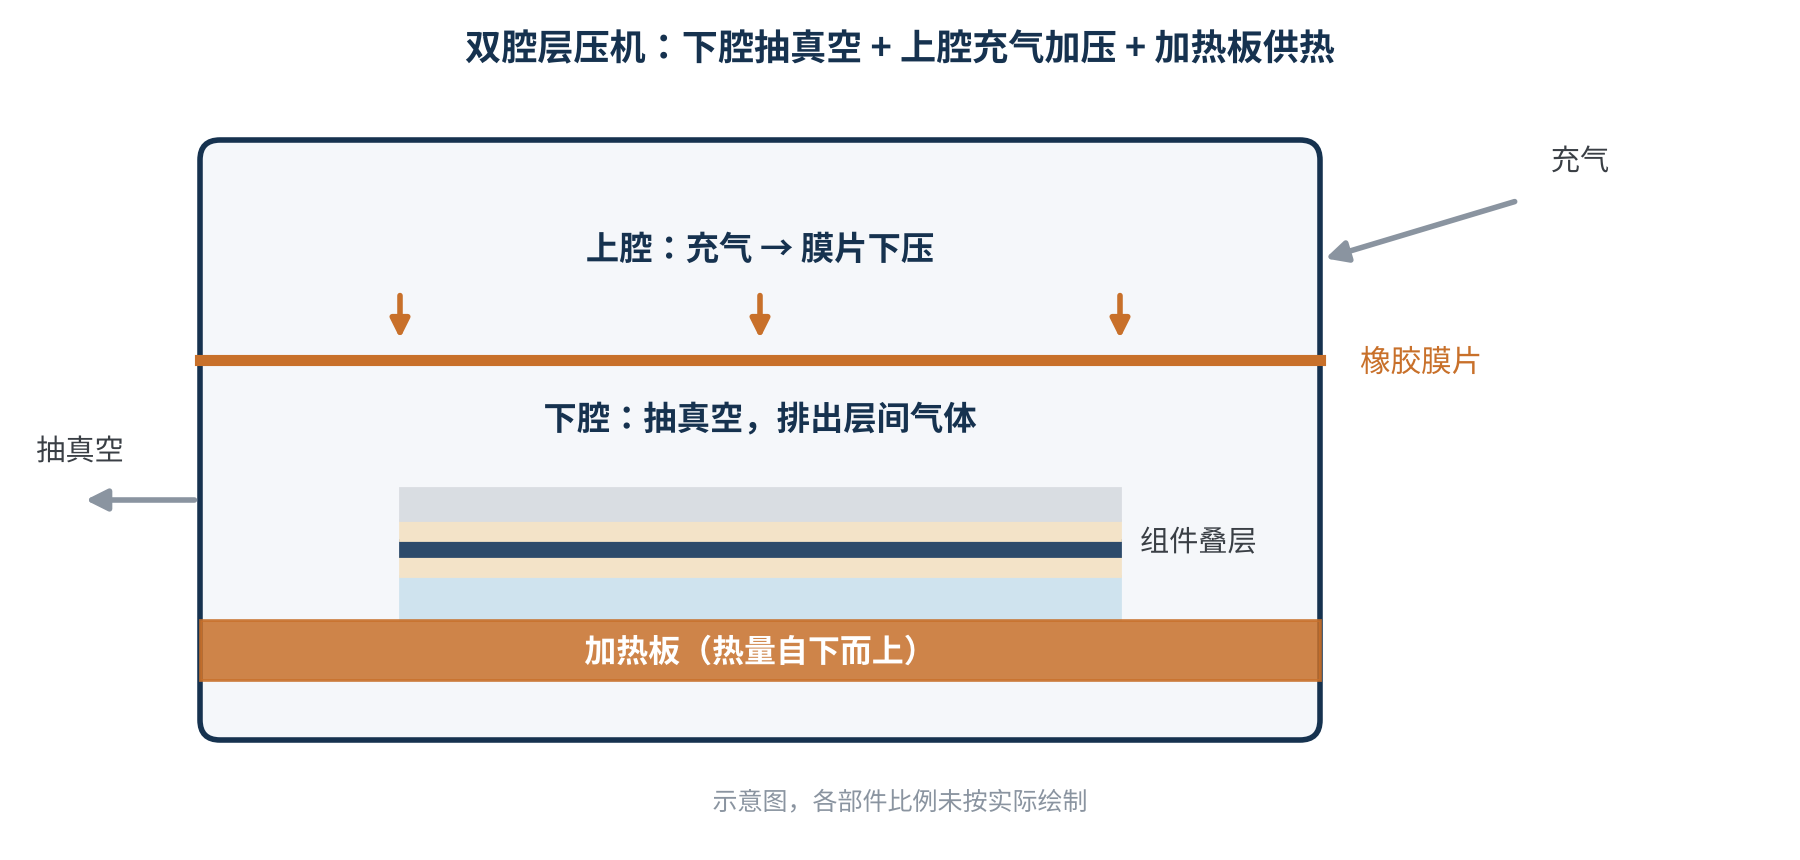
图1 双腔层压机工作原理示意
- 下腔抽真空:把叠层之间的空气、水汽和挥发物抽走,这是避免气泡的关键。
- 上腔充气加压:上腔进气后,膜片被压向组件,对叠层施加约一个大气压量级的均匀压力,让熔融的胶膜流动、填满缝隙。
- 加热板供热:热量从下往上传递,把胶膜加热到熔融和交联所需的温度。
为了提升节拍,现在的产线大多采用多段式层压:前一段完成抽真空、加压和初步交联,后一段继续保温固化,最后进入冷却段。每台设备的停留时间缩短了,但总的“热历史”仍然要满足胶膜交联的需要。
02一条层压曲线的三个阶段
层压曲线描述的是温度、真空和压力随时间的变化。无论参数怎么调,都绕不开三个阶段:
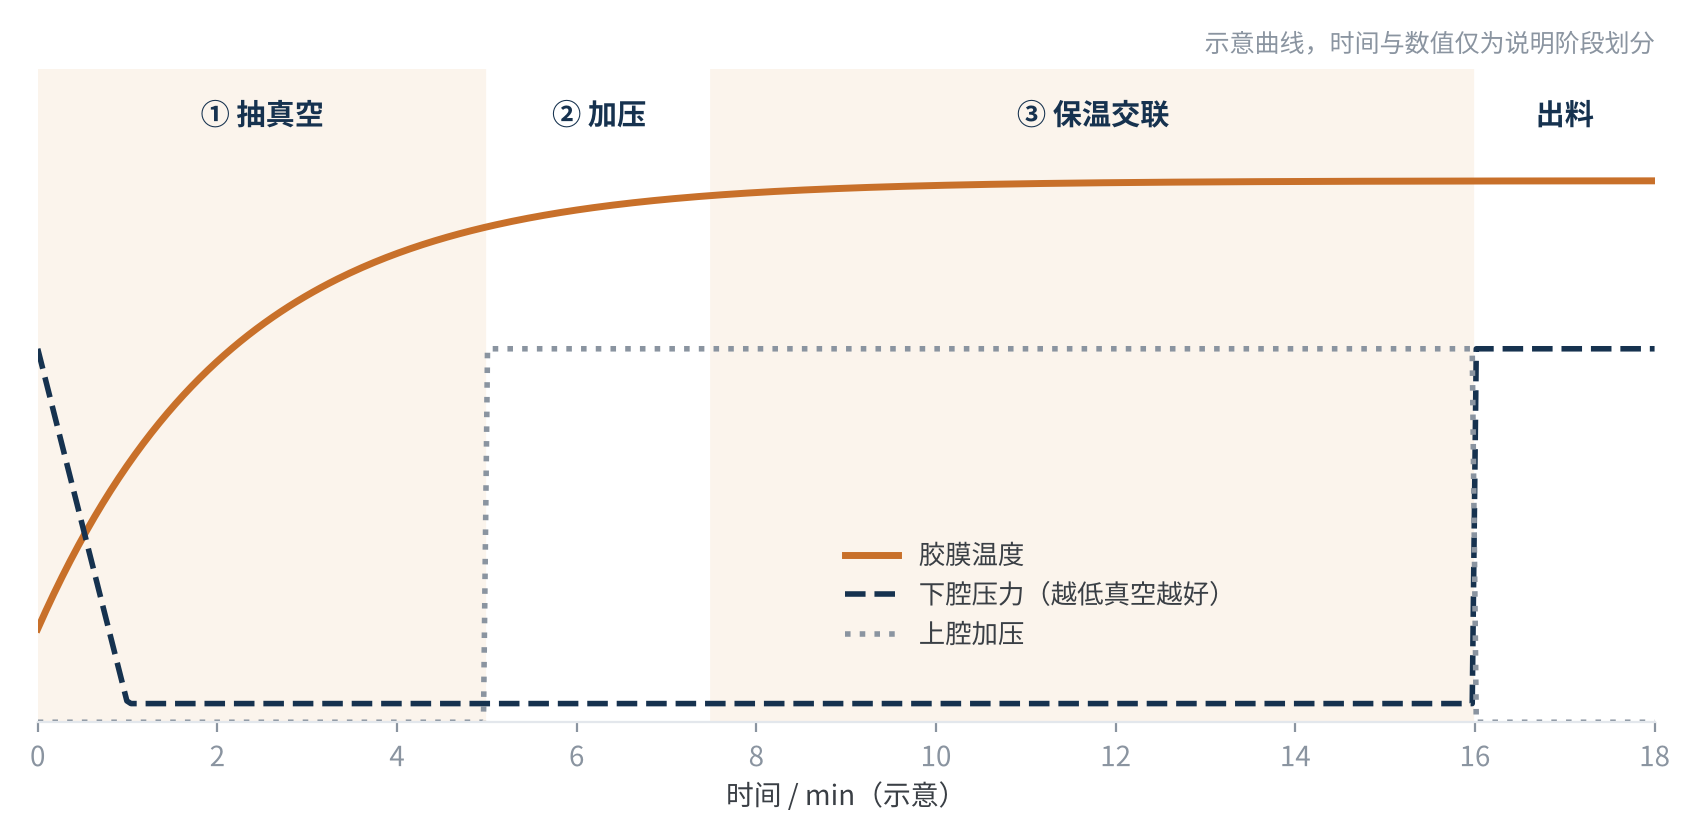
图2 典型层压曲线示意(温度、下腔真空与上腔压力随时间变化)
- 阶段一:抽真空(加热排气)。胶膜开始软化但还没有大量流动之前,尽可能把气体排干净。时间太短,气体残留形成气泡;时间太长,胶膜已经流动甚至开始交联,反而会把边缘排气通道封住。
- 阶段二:加压。上腔充气,胶膜在压力下流动,包裹电池片和焊带。加压过快、过猛,薄电池片容易隐裂,电池串也可能被“冲”得移位。
- 阶段三:保温交联。维持温度,让交联剂充分分解、交联度达标。EVA胶膜常见的层压温度在140~150℃左右,整段层压时间通常在十几分钟量级,具体取决于胶膜配方和设备。
最后组件进入冷却段,交联网络在冷却中定型。冷却过快、受力不均,也可能带来翘曲和残余应力。
03交联度:时间与温度的乘积
交联度不是由某一个参数决定的,而是温度和时间共同作用的结果。弗劳恩霍夫太阳能系统研究所(Fraunhofer ISE)与层压机厂商Robert Bürkle在2022年第8届世界光伏大会(WCPEC-8)上发表的一项研究,测量了用于异质结组件的POE胶膜在不同层压时间下的交联度:
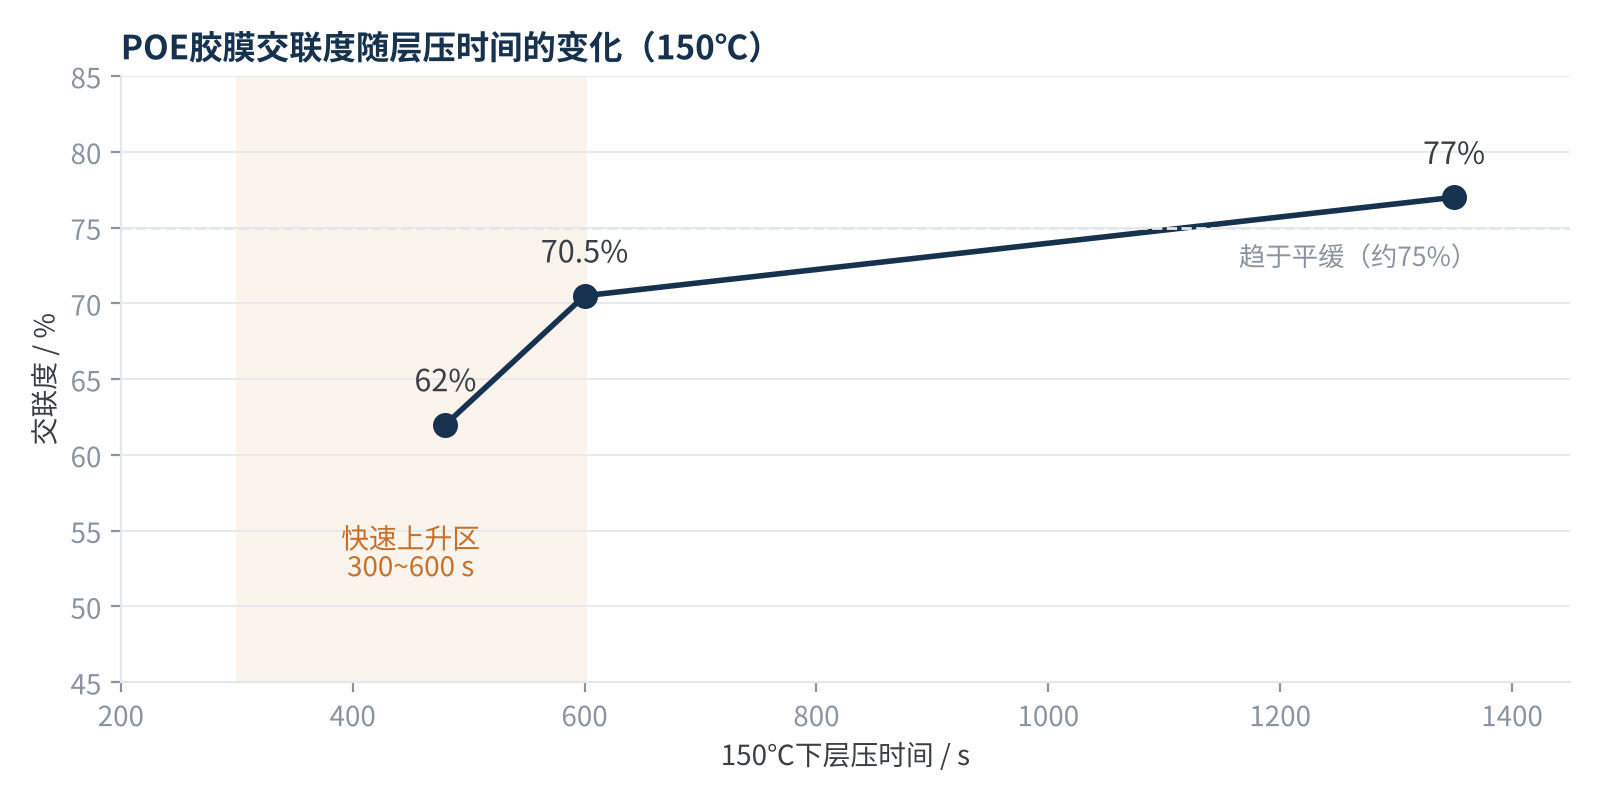
图3 150℃下POE胶膜交联度随层压时间的变化(数据来源:Fraunhofer ISE,WCPEC-8,2022)
在150℃下,交联度在300~600秒之间快速上升,之后趋于平缓:480秒约62%,600秒约70.5%,1350秒约77%。而把峰值温度提高到180℃,120~150秒是交联的关键区间,大约180秒交联度就接近饱和。该研究据此做出了2.5分钟的层压工艺,单块组件的层压能耗约降低46%;湿热老化后,高温快速层压并没有带来明显更严重的水汽侵入问题。
这组数据说明两件事。第一,提高温度确实能大幅缩短层压周期,这也是行业一直在探索“快速层压”的原因;但温度升高也会带来气泡、黄变、溢胶和能耗的代价。第二,交联度曲线的“爬坡段”非常陡,层压时间稍有不足,交联度就会掉一截。
还有一个容易被忽视的因素:加热板的温度均匀性。加热板边缘和中部存在温差,同一块组件不同位置的交联度就会不同。所以测交联度时,要在组件的中部和边角多点取样,而不是只取一个点。
快速层压的新思路是“两面加热”。Fraunhofer ISE等团队2025年在EPJ Photovoltaics上报告:上下两面同时加热,可把层压时间缩短10%~30%,约3~4分钟即可让凝胶含量达到75%~80%;他们用170℃、5分钟的一步法工艺做出的全尺寸单玻组件,通过了IEC 61215的热循环、湿热和机械载荷测试,功率衰减小于2%。但4分钟及以下的工艺,整块组件的交联均匀性仍然不够——快,最终还是受制于“匀”。
04EVA、POE与双玻:层压窗口各不同
- EVA:窗口最宽。流动性好、交联快、与玻璃粘接容易,是层压工艺最“好伺候”的材料。
- POE:更慢、更“滑”。交联通常比EVA慢,往往需要更长的保温时间或更高的温度;流动时更容易出现电池片滑移、移位;助剂相容性差,还可能影响粘接的稳定性。
- EPE:取长补短。外层EVA改善了流动、粘接和层压窗口,这也是它能快速替代纯POE的工艺原因之一。
双玻组件则对层压提出了额外挑战。一是上下都是玻璃,热量从加热板传到上层胶膜更慢,同样的曲线下上层胶膜的实际温度可能偏低——Fraunhofer ISE 2023年的实测中,单面加热的双玻EVA组件,背面(远离加热板一侧)胶膜的交联度比正面低约6.5%,改为双面加热后差距缩小。二是两面都不透气,层间气体只能从四周边缘排出,排气路径长,边缘和中部都更容易残留气泡。所以双玻组件通常需要更长的抽真空时间和更精细的叠层控制。
05常见层压问题:现象、成因与对策
| 现象 | 常见成因 | 对策方向 |
|---|---|---|
| 气泡 | 抽真空不足、胶膜受潮、交联剂分解气体、温度过高 | 延长抽真空、管控胶膜储存、优化温度 |
| 电池片 / 串移位 | 加压过快、胶膜收缩大、流动性过高 | 分段缓加压、控制收缩率、增加固定 |
| 溢胶 | 克重过大、熔体流动性高、压力过大 | 匹配克重与边距、调整压力 |
| 白膜溢白 | 白色胶膜流动过度上翻 | 采用预交联白膜、控制温度 |
| 交联不足 | 时间或温度不够、加热板温差、交联剂失效 | 优化曲线、定期测温、来料管控 |
| 隐裂 / 碎片 | 压力过大或过快、叠层异物 | 缓冲加压、加强清洁 |
| 早期脱层 | 偶联剂失效、玻璃表面污染、交联不足 | 胶膜防潮、玻璃清洁、交联监控 |
表1 常见层压问题的现象、成因与对策
可以看到,很多问题都和前几篇讲的胶膜属性直接对应:收缩率大会引起移位,偶联剂受潮会导致脱层,交联剂温度窗口不匹配会造成交联不足或气泡。层压问题的排查,往往要“胶膜—工艺”两头一起看。
060BB与薄片:层压的新考题
电池片越来越薄,层压的压力窗口随之收窄。0BB(无主栅)技术则更进一步:焊带与细栅之间的接触,很大程度上依赖胶膜层压后的压紧和固定来维持——这一点我们在焊带系列里讲过。
这意味着在0BB组件里,胶膜的流动性、模量和交联后的收缩,都会直接影响电接触的可靠性。层压曲线和胶膜选型,必须和焊带、电池一起联合验证。
07层压工艺的日常监控
- 交联度定期抽检:按班次或批次多点取样,建立趋势图,而不是只看是否合格。双玻组件要正背两层都测。
- 加热板温度巡检:定期用测温板测量加热板各点温度,及时发现温差扩大。
- 耗材按时更换:高温布和橡胶膜片老化后,压力均匀性和脱模性都会变差。
- 换胶膜必须重新验证:更换胶膜厂家、型号甚至批次配方变更时,都要重新确认层压曲线,不能直接沿用。
胶膜合格只是前提,层压曲线与胶膜匹配才是结果。交联度是时间和温度的乘积,任何一个打了折扣,五份工作都会跟着打折扣。
08写在最后
回到开篇的问题:同一卷胶膜,为什么在两条产线上表现不同?因为层压不是简单的“加热压一压”,而是在抽真空、加压、交联三个阶段里,让胶膜的流动、排气和交联恰好在正确的时间发生。胶膜和层压,是一对必须一起磨合的搭档。
层压窗口的变化,背后往往是电池和组件技术路线的变化。下一篇,我们将进入胶膜如何跟着电池技术路线走:从PERC到TOPCon、HJT、BC,从单玻到双玻,胶膜分别被提出了哪些新要求。
你们产线上最头疼的层压问题是什么?欢迎与我们交流。
参考资料
- Öz A.K. et al., 2.5 Minutes Lamination Process and the Influences of the Degree of Cross-Linking and the Moisture Ingress on the Degradation of PV Modules, WCPEC-8, 2022(Fraunhofer ISE / Robert Bürkle GmbH),https://www.ise.fraunhofer.de/content/dam/ise/de/documents/publications/conference-paper/wcpec-8/Oez_3DV112.pdf
- Öz A.K. et al., Temperature Distribution During the Lamination Process of PV Modules and Its Influence on the Degree of Crosslinking for EVA: Simulation vs. Test Results, EU PVSEC 2023,https://www.ise.fraunhofer.de/content/dam/ise/de/documents/publications/conference-paper/40th-eupvsec-2023/Oez_3AV15.pdf
- Sraisth et al., Reducing process time of PV module lamination by using double-side heating system, EPJ Photovoltaics 16, 26(2025),https://www.epj-pv.org/10.1051/epjpv/2025014
- T/CPIA 0071—2024《光伏组件封装用共挤胶膜》,中国光伏行业协会
- T/CPIA 0004—2017《光伏组件封装用乙烯-醋酸乙烯酯共聚物(EVA)胶膜》,中国光伏行业协会
- IEC 62788-1-6:2017+AMD1:2020 Encapsulants – Test methods for determining the degree of cure in EVA
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理