
接线盒系列⑤|从塑料粒子到成品:一个接线盒是怎么造出来的?
导读
注塑、冲压、二极管焊接、线缆压接、组装、检验——走一遍接线盒工厂的产线,看清每道工序管的是什么。这是接线盒系列的第五篇,也是“制造与质量篇”的第一篇。
前四篇是“基础认知篇”,讲的是接线盒是什么、为什么这么设计。从这一篇开始进入“制造与质量篇”,讲它怎么被造出来、怎么被检验。
设计得再好,也要靠产线一个一个做出来。同一份图纸、同一套材料,不同工厂做出的产品,可靠性可以差出很远——差别就藏在工艺控制里。第三方测试也印证了这一点:Kiwa PVEL 2026 年可靠性记分卡显示,21% 的参测组件厂家出现过接线盒相关失效,其中 9% 是经湿漏电测试追溯到接线盒的安全类失效,这类问题有时在任何应力测试之前的初始检测中就已暴露;另有 4% 的厂家出现了盒盖脱落。
这一篇我们走进接线盒工厂,沿着产线走一遍:每道工序在做什么,又最容易在哪里出问题?
01总览:三条线并行,汇于组装
接线盒的生产不是一条直线,而是三条零部件线并行,最后汇到组装线上:
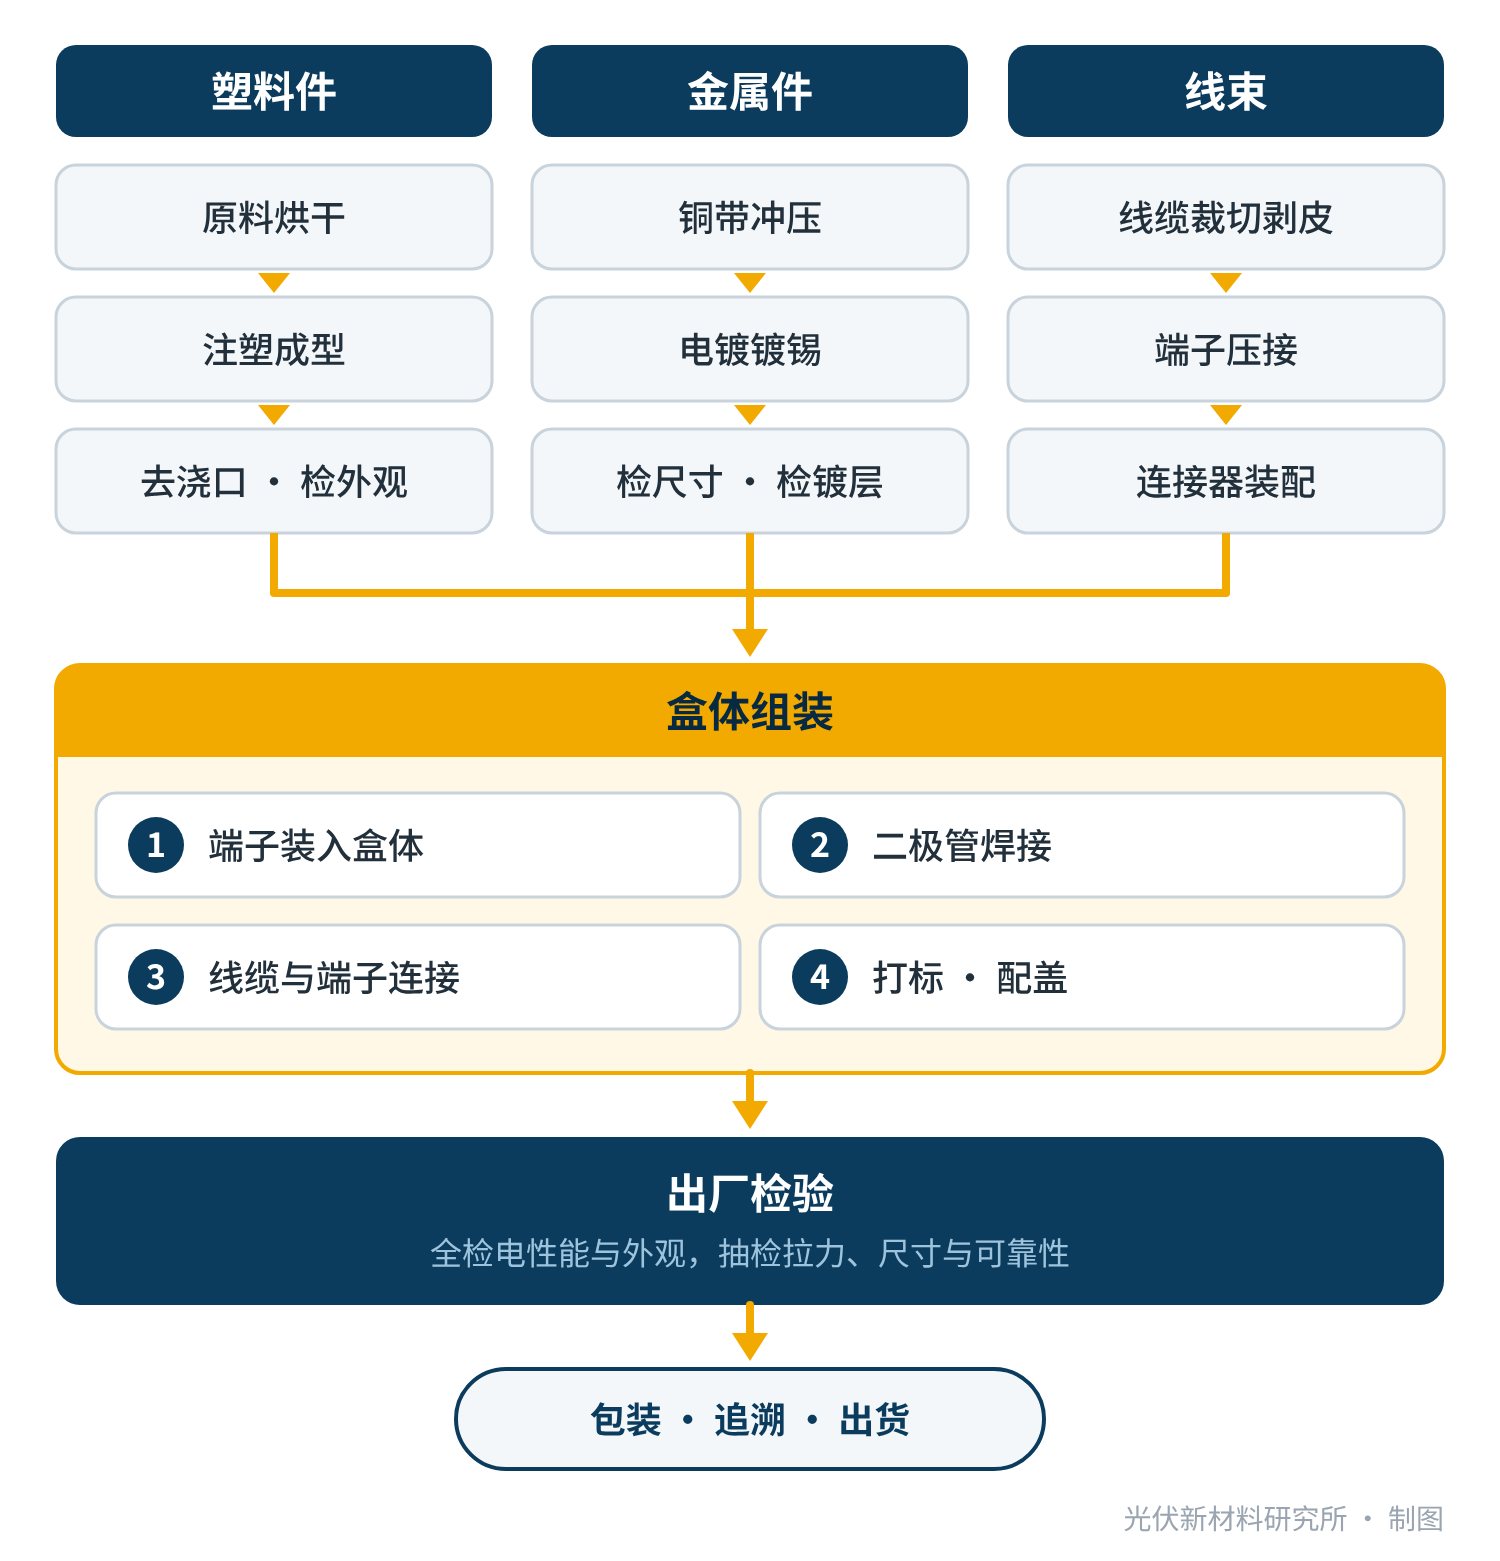
图1 接线盒生产总流程:三线并行,汇于组装
- 塑料件线:把塑料粒子做成盒体、盒盖和连接器外壳。
- 金属件线:把铜带做成导电端子和连接器接触件。
- 线束线:把线缆和连接器装配成带插头的引出线。
三条线的产物加上外购的旁路二极管,在组装线上合为一体,经过检验后包装出货。
本篇讲的是接线盒工厂里的工序。把接线盒粘到组件上、焊接汇流带、灌胶固化,这些是在组件工厂完成的,放在下一篇讲。另外各家的工艺路线不尽相同,本文描述的是常见做法。
02塑料件:注塑成型
注塑决定的是盒子的“身板”:强度够不够,尺寸准不准,阻燃靠不靠得住。
工序怎么走
- 原料烘干:塑料粒子在投料前要按材料供应商推荐的温度和时间烘干除湿。含水的原料在高温下会降解,直接影响成品性能。
- 注塑成型:粒子加热熔融后注入模具,保压、冷却、开模取件。
- 去浇口与检查:去掉浇口料,检查外观和关键尺寸。
最容易出的问题
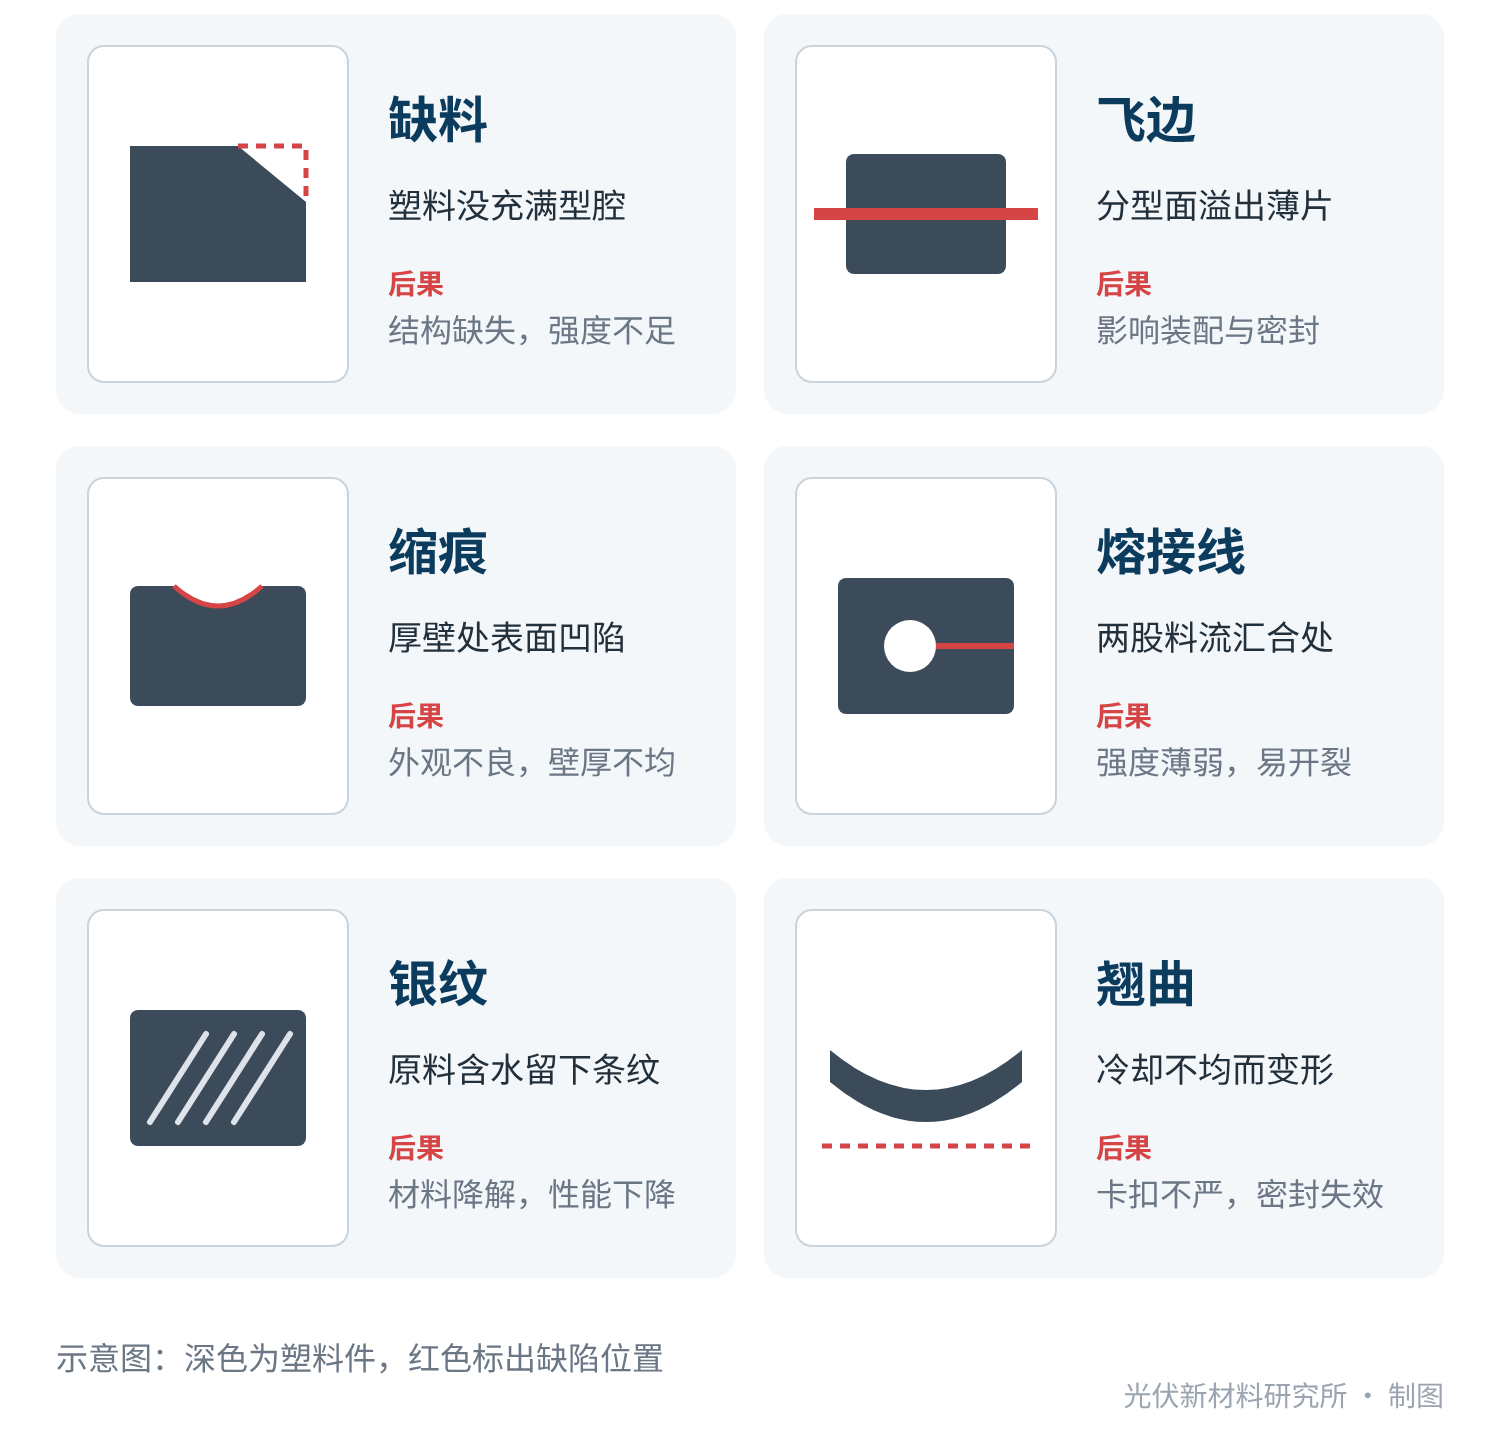
图2 注塑件的六种常见缺陷
这六种缺陷里,熔接线和翘曲对接线盒的危害最直接:前者是强度薄弱点,冷热循环后容易从这里开裂;后者让盒盖卡扣合不严,密封直接失效——前面提到的“盒盖脱落”,很多就与此有关。
一个容易被忽视的控制点:回料
注塑会产生浇口料和不良品,粉碎后可以作为“回料”掺回新料里再用。这是正常的降本手段,但回料每经过一次高温加工,性能就下降一些。
回料掺得过多,阻燃性能和机械强度都会打折扣,而这两项恰恰是认证时考核的重点。在 UL 体系中,一个材料牌号允许掺入多少回料而不影响其认可等级,会标注在该牌号的 UL 黄卡上,不同牌号差别很大。所以回料的掺入比例必须有明确上限、与材料认证一致并被严格执行,这也是审核工厂时必看的一项。
03金属件:冲压与电镀
金属件决定的是电流的“路”:路宽不宽,路面平不平,会不会生锈。
- 冲压:成卷的铜带送入冲床,经过连续模具的冲裁、折弯,一步步成型为端子。
- 电镀:在端子表面镀锡,防止铜氧化,并保证后续焊接的可靠性。连接器的接触件也有镀银的。
- 检验:检查尺寸、平面度、毛刺,以及镀层的厚度和附着力。
冲压件的三个关注点:
| 关注点 | 为什么重要 | 不良后果 |
|---|---|---|
| 毛刺 | 尖锐的毛刺会刺破绝缘、划伤线缆 | 绝缘距离不足,埋下击穿隐患 |
| 平面度 | 二极管和端子要贴平才能焊好 | 焊接空洞多,散热变差 |
| 镀层 | 镀层太薄或附着差,保护不了铜 | 氧化后可焊性下降、接触电阻上升 |
表1 冲压件的三个关注点
第二篇讲过,端子同时是导体和散热片。铜材的牌号和厚度一旦确定,就不应在生产中被随意替换——这是“降本”最容易动手脚、也最需要盯住的地方。
04线束:裁线、压接与连接器装配
线束线把成卷的线缆加工成带连接器的引出线:
- 裁切与剥皮:按规定长度裁线,两端剥去绝缘层,露出铜丝。
- 端子压接:把连接器的金属端子压接到线缆的一端。
- 连接器装配:把压好端子的线缆穿入连接器外壳,装上密封件,拧紧尾部螺母。
压接的原理和质量判定,上一篇已经详细讲过。工厂里的压接由自动设备完成,一致性远好于现场手工,但同样要靠压接高度监控和拉脱力抽检来守住。
线缆长度也是一个控制项。上一篇算过,4 mm² 线缆在 15 A 下每长一米就多一瓦左右的损耗;而长度不够,组件之间又接不上。所以每个版型的线长都是与组件厂确认过的。
05盒体组装:四步合为一体
第一步:端子装入盒体
把导电端子固定到塑料盒体里。常见的方式有卡装、热铆,也有把端子作为嵌件、在注塑时直接成型在盒体内的做法。无论哪种,端子都不能松动,否则后面的焊点会长期受力。
第二步:二极管焊接
这是整条产线上技术含量最高、对可靠性影响最大的一道工序。贴片和模块封装的二极管,通常通过焊接与铜端子连为一体。
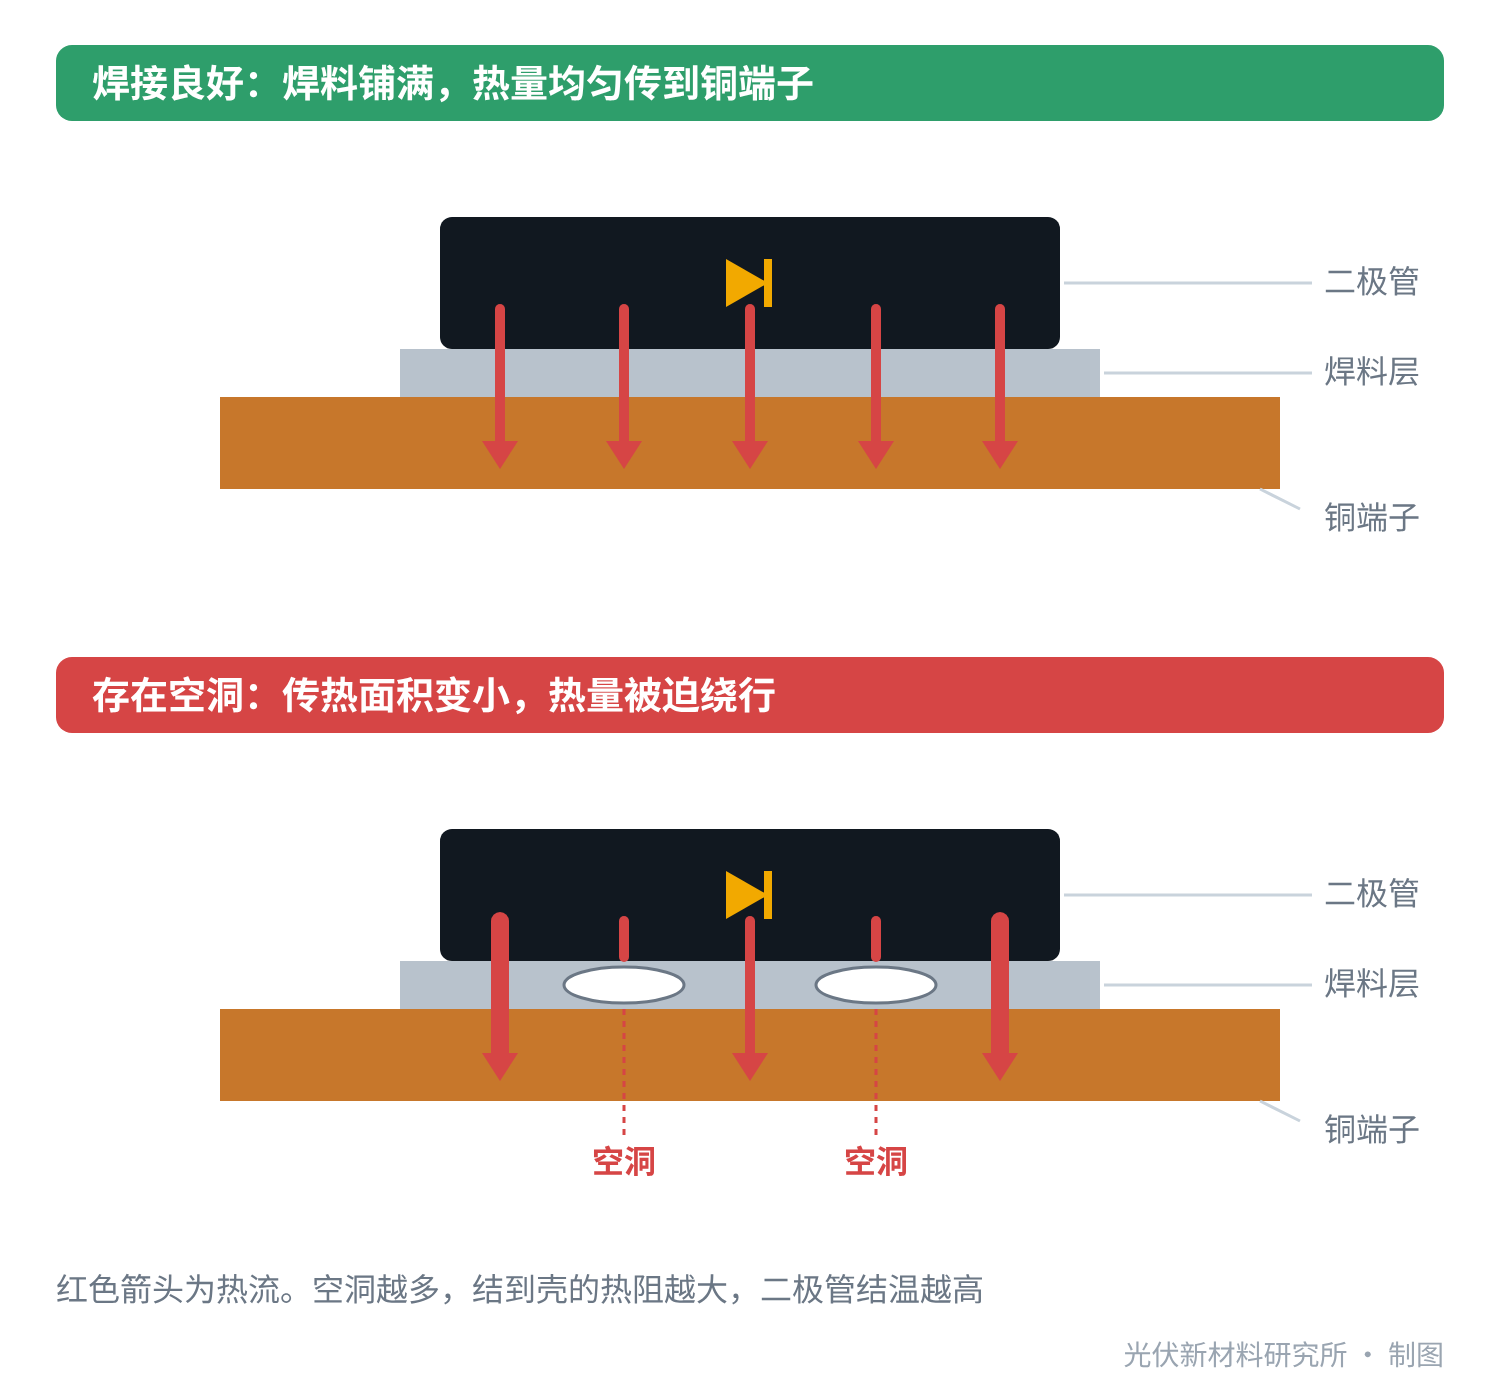
图3 二极管焊接:空洞为什么要紧
第三篇讲过,二极管的热量主要靠铜端子带走。焊料层就是二极管和铜端子之间的“桥”。如果焊料层里有空洞,传热面积变小,结到壳的热阻就会上升,二极管的结温随之升高。
这道工序有四个控制点:
- 焊接空洞:肉眼看不见,要靠 X 射线抽检来监控。
- 焊接温度:温度过高或时间过长,会对二极管芯片造成热损伤。
- 极性防错:二极管装反,整个旁路保护就失去意义,必须有防错设计并全检。
- 静电防护:肖特基二极管对静电敏感,工位、工具、人员都要落实防静电措施。
第三步:线缆与端子连接
把线束的另一端接到盒内端子上,常见方式有压接、电阻焊等,随后用锁紧结构把线缆固定并密封在盒体出线口。这一步同时关系到电流引出和出线密封两件事。
第四步:打标与配盖
在盒体上标出型号、额定参数、正负极、认证标志和批次追溯码,再配上盒盖。追溯码看似不起眼,却是日后出现问题时能否追到具体批次、具体原料的唯一线索。
06出厂检验:三个层级
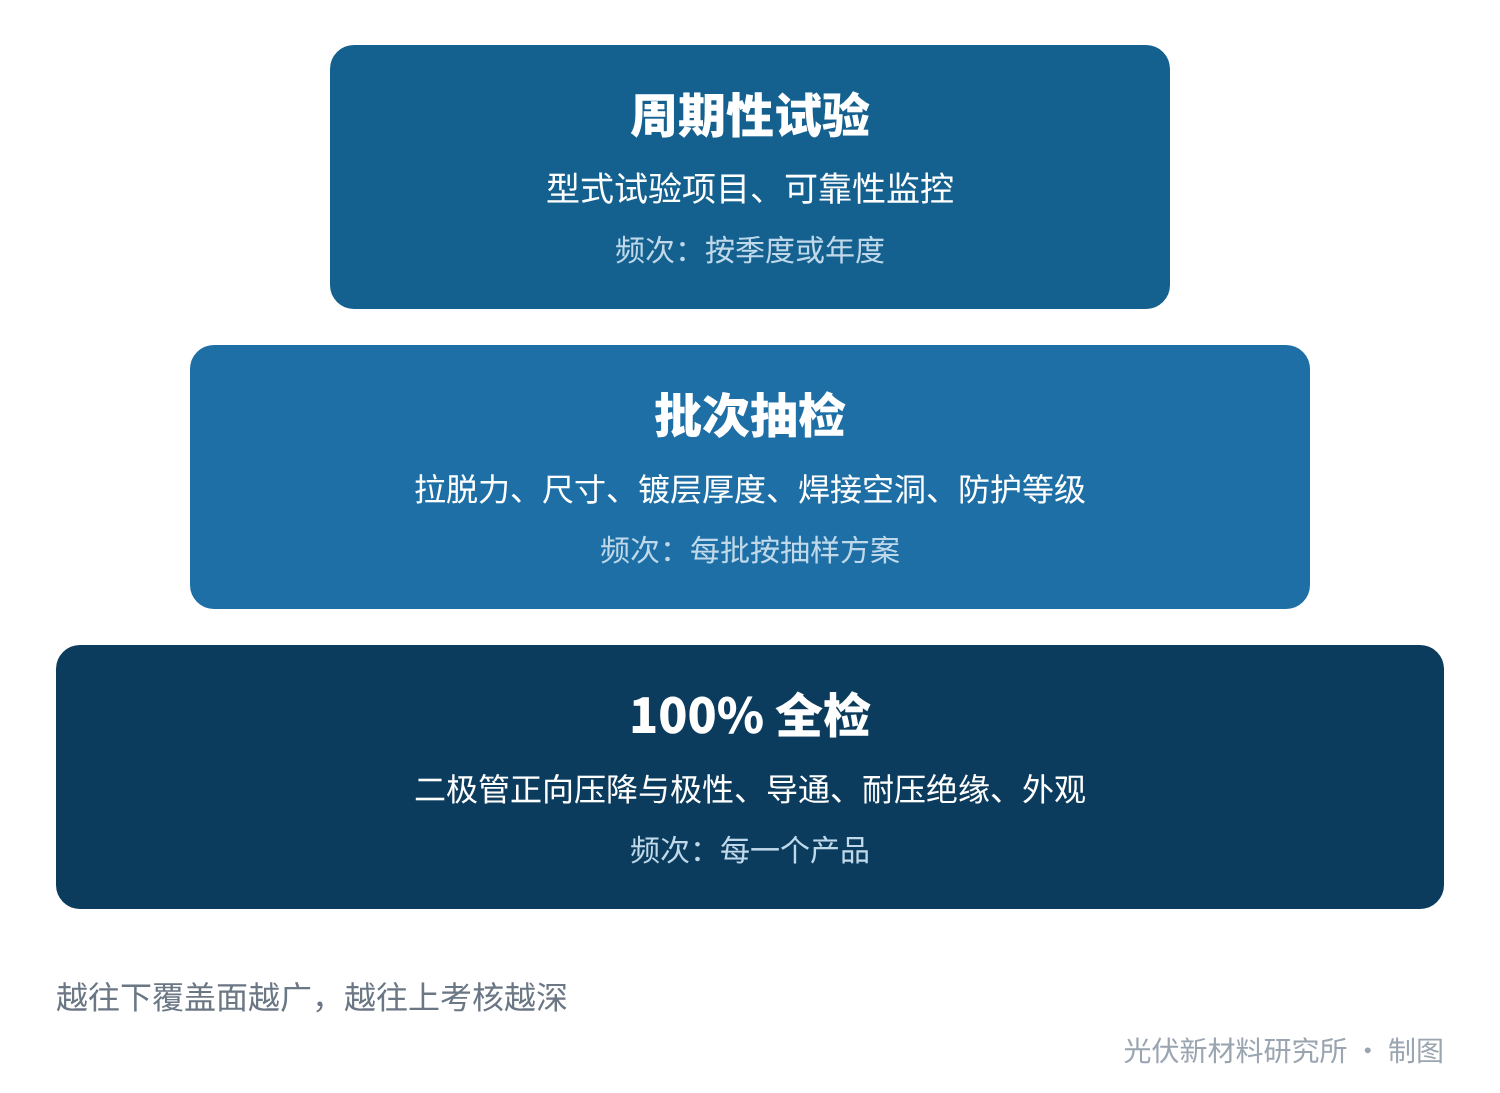
图4 出厂检验的三个层级
- 100% 全检:每一个产品都要过。主要是能在线快速完成的电性能测试,包括二极管的正向压降和极性、回路导通、耐压绝缘,以及外观检查。
- 批次抽检:按抽样方案从每批里抽取。主要是破坏性或耗时的项目,如拉脱力、尺寸、镀层厚度、焊接空洞、防护等级。
- 周期性试验:定期把产品送去做型式试验中的关键项目和可靠性监控,确认量产产品与认证时的样品保持一致。
三层之间是互补关系:全检管住“每一个都没装错”,抽检管住“这一批的工艺没跑偏”,周期性试验管住“长期下来设计和材料没走样”。
二极管的正向压降是一个很灵敏的“体检指标”:压降异常偏低,可能是芯片受到静电或热损伤、漏电流已经变大;压降异常偏高,可能是焊接不良。一次测试同时筛掉了装反、漏装和部分受损的器件。
07把工序和功能对起来
第一篇讲过接线盒的三大功能。现在可以回答一个问题:每项功能,是由哪道工序来保证的?
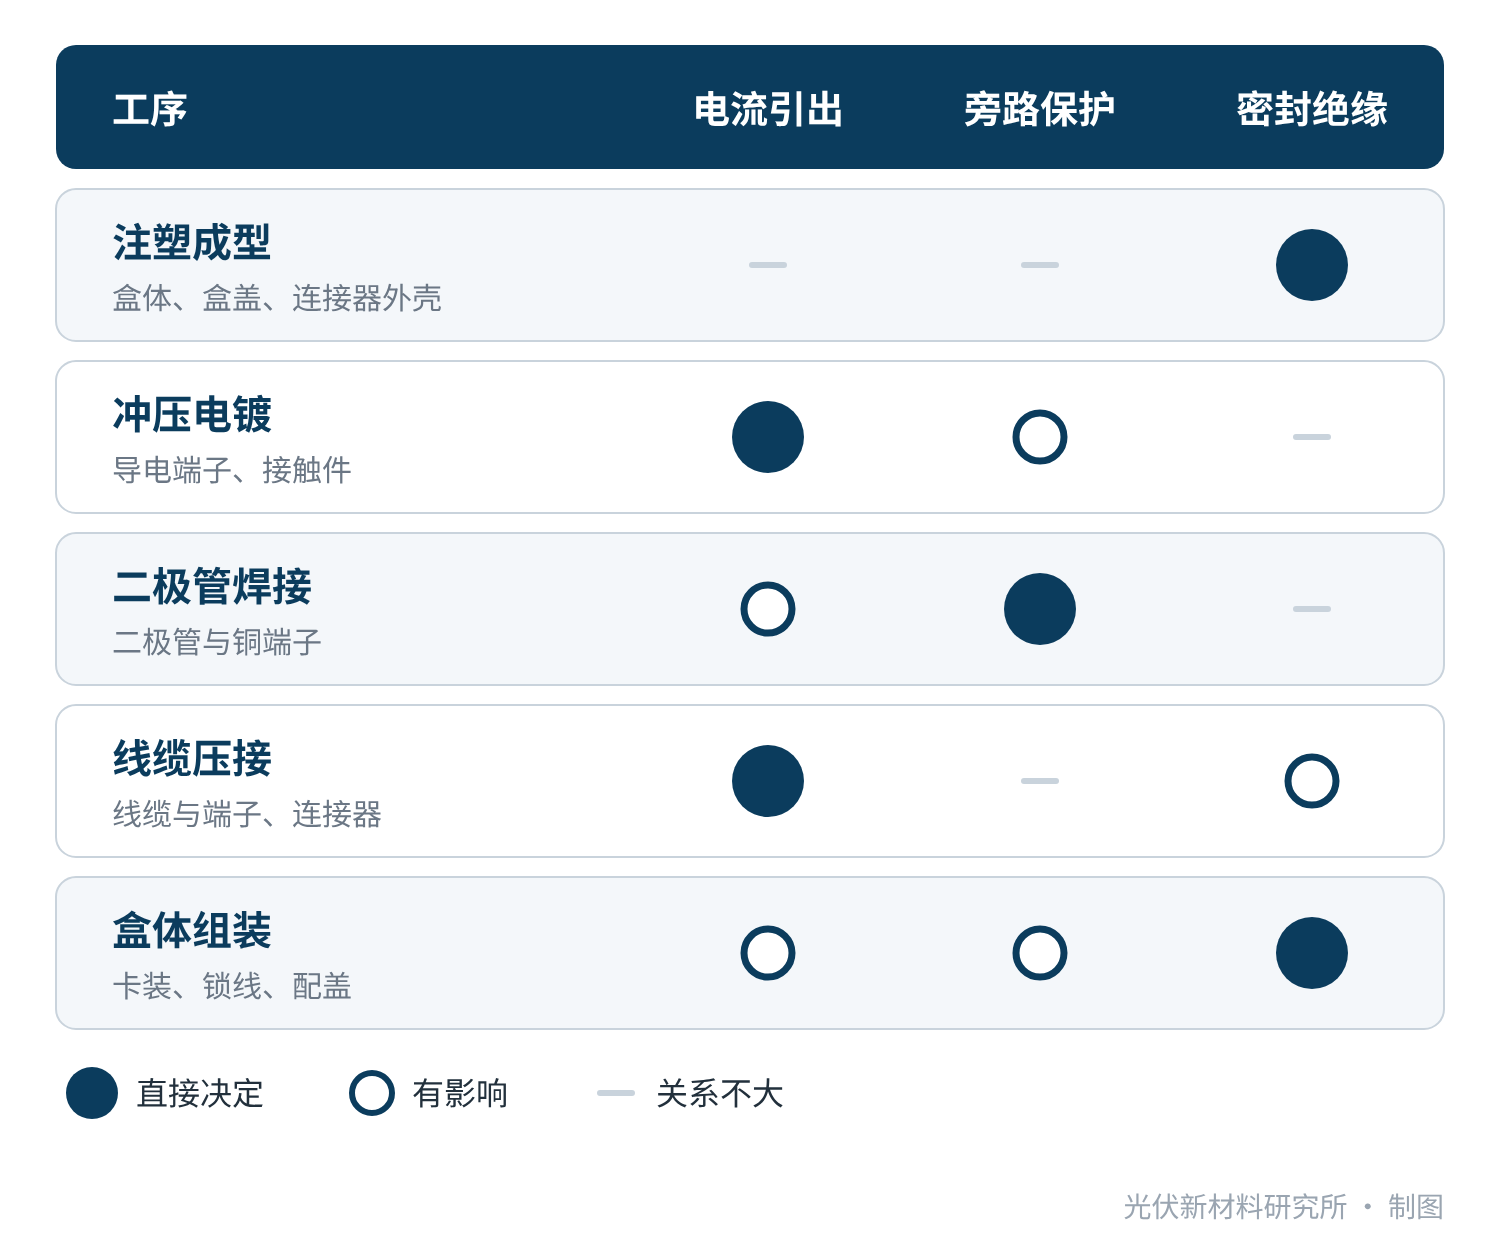
图5 哪道工序影响哪项功能
这张图可以反过来用:产品在某项功能上出了问题,就沿着实心圆点去找对应的工序。接触电阻大,先查冲压电镀和压接;二极管过热,先查焊接;进水,先查注塑件尺寸和组装。
08审核一家接线盒工厂,看什么
站在组件厂或采购方的角度,走进一家接线盒工厂,以下六项最值得花时间:
- 看烘料和回料:有没有烘料记录,回料比例有没有上限、怎么管控,是否与材料认证允许的比例一致。
- 看二极管管理:来料怎么检验,存储和工位的静电防护是否到位。
- 看焊接监控:有没有 X 射线检测能力,空洞的判定标准和抽检频次是什么。
- 看全检覆盖:在线测试包含哪些项目,不良品如何隔离,测试设备如何点检。
- 看变更管理:材料牌号、二极管型号或供应商变更时,是否重新验证,是否与认证备案的关键物料清单一致。
- 看追溯能力:给出一个成品批次号,能否追到所用的塑料、铜材、二极管批次。
其中第五项最容易出问题。认证证书认的是“特定材料 + 特定结构”的组合,物料悄悄换了,证书其实已经名不副实。胶膜系列第 11 篇讲过的 IEC TS 62915(已认证组件变更后的重测要求)同样适用于接线盒这类关键部件的变更。
09写在最后
1. 接线盒生产是三条零部件线并行,汇到组装线,再经检验出货。
2. 注塑决定强度、尺寸和阻燃,回料比例是关键控制点。
3. 冲压电镀决定导电和散热的基础,关注毛刺、平面度和镀层。
4. 二极管焊接是技术含量最高的工序,焊接空洞直接影响结温。
5. 出厂检验分全检、抽检、周期性试验三层,各管一段。
6. 审厂重点看回料、二极管管理、焊接监控、全检覆盖、变更管理和追溯。
接线盒出了工厂,故事只讲了一半。它还要被粘到组件背面、焊上汇流带、灌满灌封胶——这些工序发生在组件厂,同样决定着它最终的可靠性。
下一篇,接线盒系列⑥将讲组件端的安装工艺:打胶粘接、汇流带焊接、灌胶固化,组件厂里的三道关键工序。
你们在审核接线盒工厂时最看重哪些项?欢迎与我们交流。
参考资料
- IEC 62790:2020 光伏组件用接线盒 安全要求和试验
- IEC 62852 光伏系统用直流连接器 安全要求和试验
- UL 94 塑料材料燃烧性能试验
- IEC TS 62915:2023 光伏组件 型式认证、设计和安全鉴定 重测
- Kiwa PVEL:2026 PV Module Reliability Scorecard – Failures,https://2026scorecardsbx.pvel.com/failure
- RTP Company:Yellow Cards Notes(UL 黄卡中关于回料比例的说明),https://rtpcompany.com/fusion_element/yellow-cards-notes
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理