
接线盒系列⑥|打胶、焊接、灌胶:组件厂里决定接线盒可靠性的三道工序
导读
接线盒出厂只是半成品。粘到组件上、焊上汇流带、灌满灌封胶,这三道在组件厂完成的工序,同样决定它能不能用 25 年。这是接线盒系列的第六篇(制造与质量篇·组件端的安装工艺)。
上一篇我们走完了接线盒工厂的产线。但一个出厂合格的接线盒,严格说还只是半成品。
它要到了组件厂,被粘在组件背面、焊上汇流带、灌满灌封胶,才算真正完成。密封靠这里的胶,电流引出靠这里的焊点,绝缘和散热靠这里灌的胶——第一篇讲的三大功能,有一半是在组件厂落地的。
这一篇讲组件厂里的事:三道关键工序各自管什么,又最容易在哪里翻车?
01总览:六个步骤,三道关键
接线盒安装工位通常排在层压、装框之后。从汇流带引出到测试,可以拆成六步:
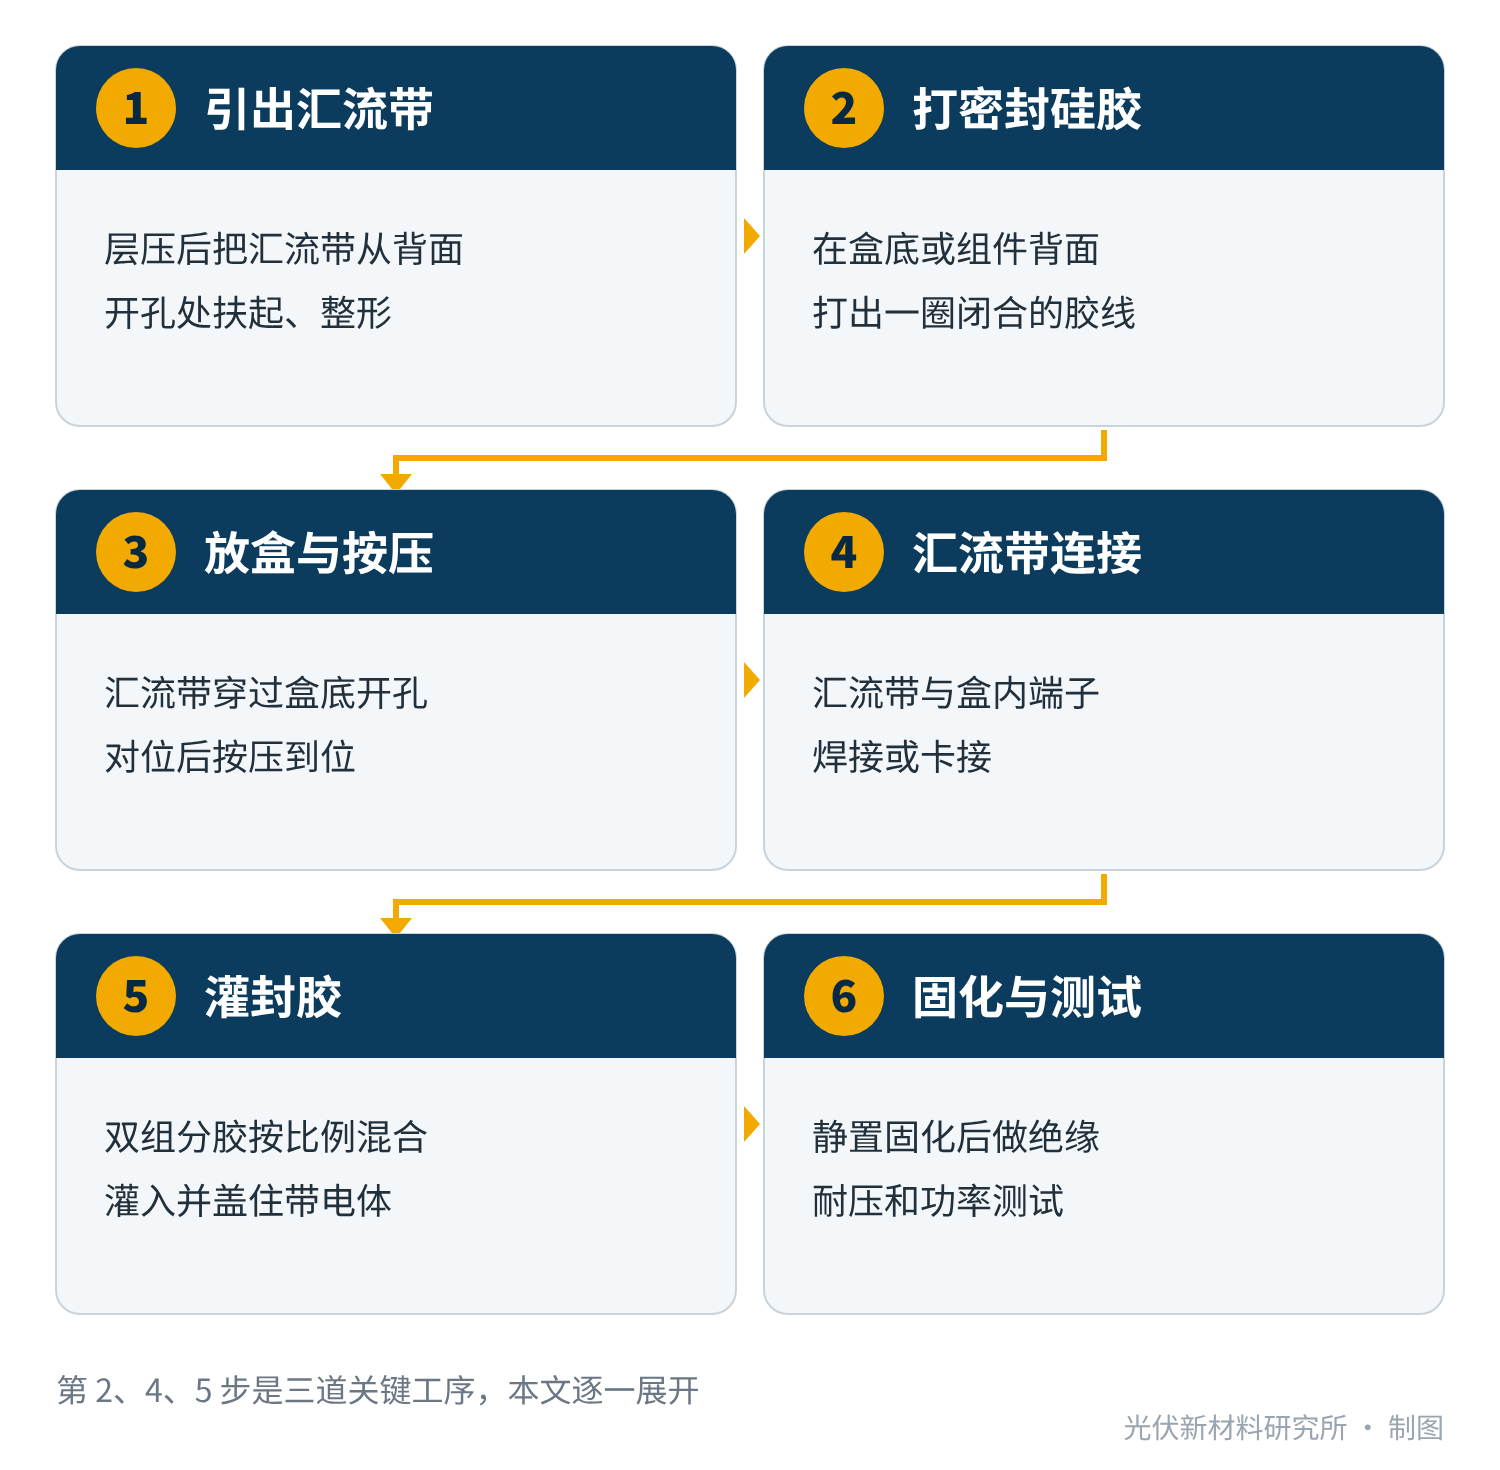
图1 接线盒在组件厂的六步安装流程
其中第 2、4、5 步——打胶、焊接、灌胶——是三道关键工序,分别对应密封、电流引出、绝缘与散热。下面逐一展开。
各家组件厂的设备和工艺路线不尽相同,比如有的先放盒再焊接,有的在自动一体机里同步完成。本文按常见做法描述,重点放在每道工序的控制逻辑上。
02第一道:打胶粘接
这一圈胶同时干两件事:把盒子粘牢,把水挡在外面。
粘接用的是第二篇介绍过的单组分室温固化硅酮密封胶。它在盒底或组件背面被打成一圈,盒子压上去之后,胶被挤开,填满盒底与背板(或背面玻璃)之间的缝隙。
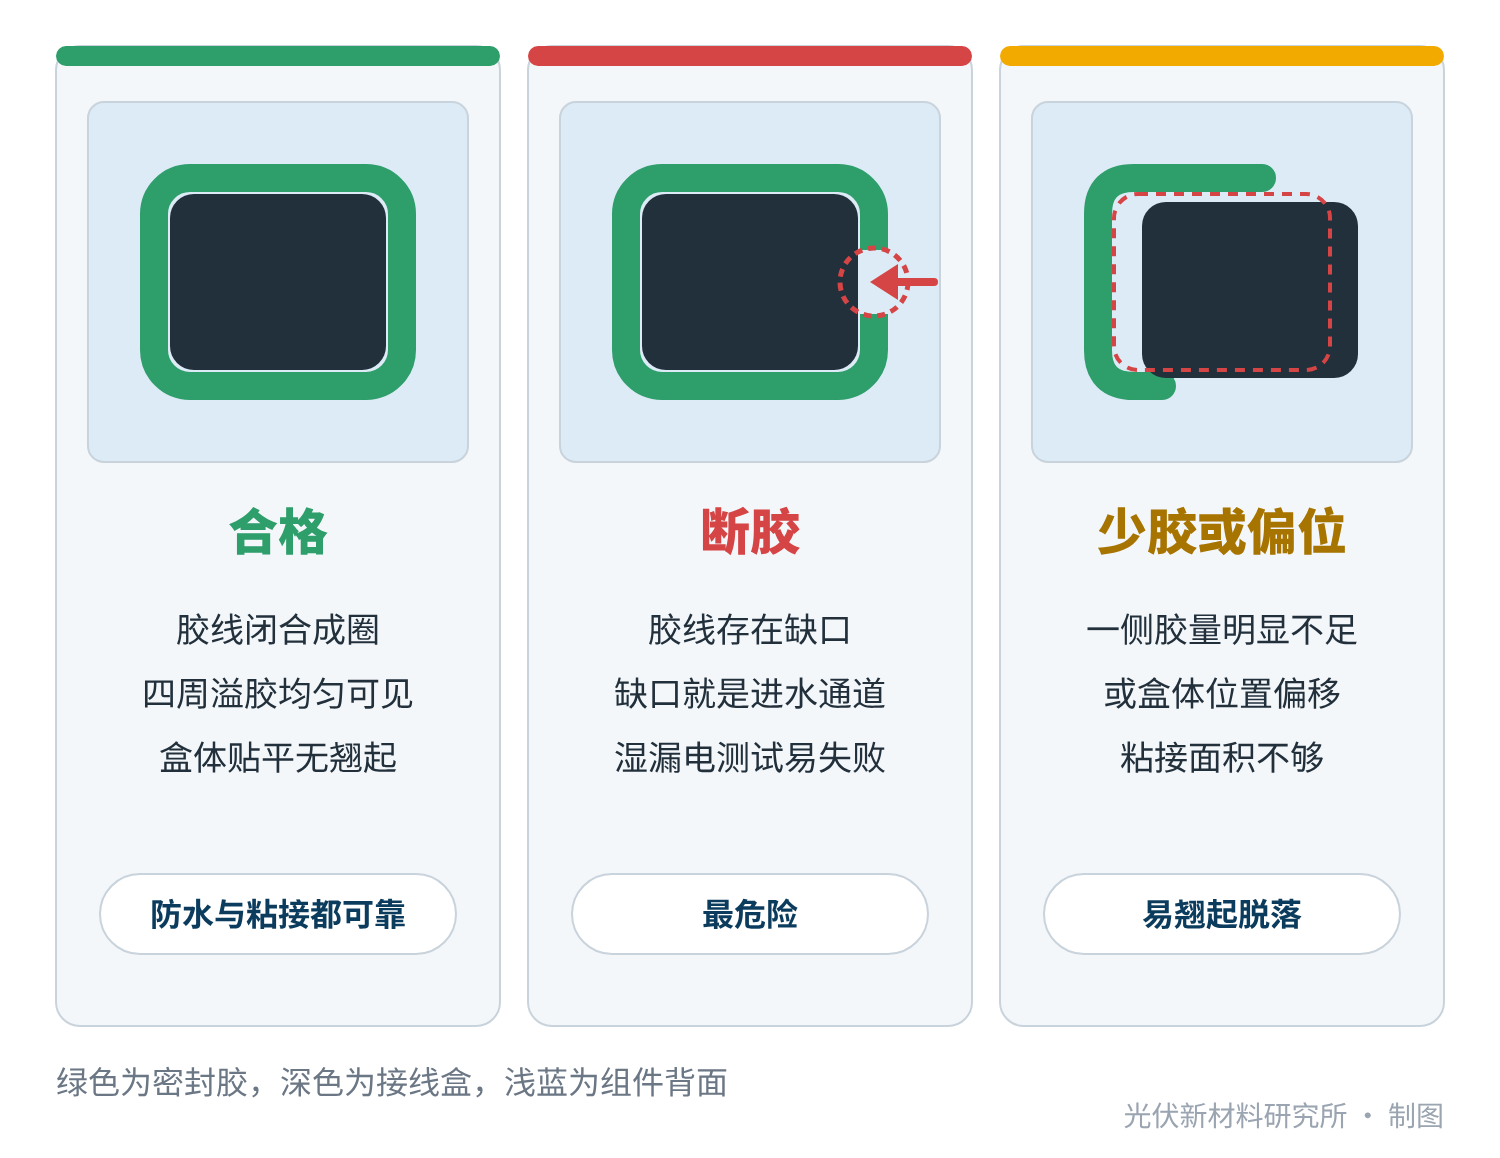
图2 密封胶线的三种状态(俯视)
四个控制点
- 胶线闭合:整圈胶不能有任何断点。一个缺口就是一条直通盒内的进水通道。
- 胶量充足:按压后四周应能看到均匀的溢胶。看得见溢胶,是判断胶量够不够最直观的依据。
- 及时贴合:单组分胶暴露在空气中会从表面开始结皮。打胶后要在规定时间内放盒按压,否则粘不牢。
- 表面洁净:粘接面上的灰尘、油污、脱模剂残留都会削弱粘接力。
一个容易忽视的风险:固化前受力
单组分胶靠吸收空气中的水汽由表及里固化,完全固化需要不短的时间。在这之前,胶还没有强度。
如果这时线缆被拉扯、组件被翻转或叠放受压,盒子就可能发生肉眼不易察觉的移位或翘起,胶线内部被撕开一条缝。这种缺陷出厂时测不出来,到了户外经过几轮冷热循环才暴露。
标准也专门考核这一层粘接。IEC 61215-2:2021 的 MQT 14.1 要求在湿冻试验之后,对接线盒中心分别沿平行于安装面的四个方向和垂直于安装面方向各施加 40 N 的力、保持 10 秒,接线盒不得出现影响绝缘的位移,并须通过湿漏电测试;IEC 62790 也在湿热和冷热循环/湿冻之后安排了剪切和保持力试验。而 Kiwa PVEL 2026 年记分卡中,仍有 4% 的参测厂家出现了接线盒盒盖脱落,9% 的厂家出现了经湿漏电测试追溯到接线盒的安全类失效——粘接和密封,依然是实打实的风险点。
03第二道:汇流带连接
焊点是组件内部电路和外部电路的交接处。组件发的电,全部从这几个点走出去。
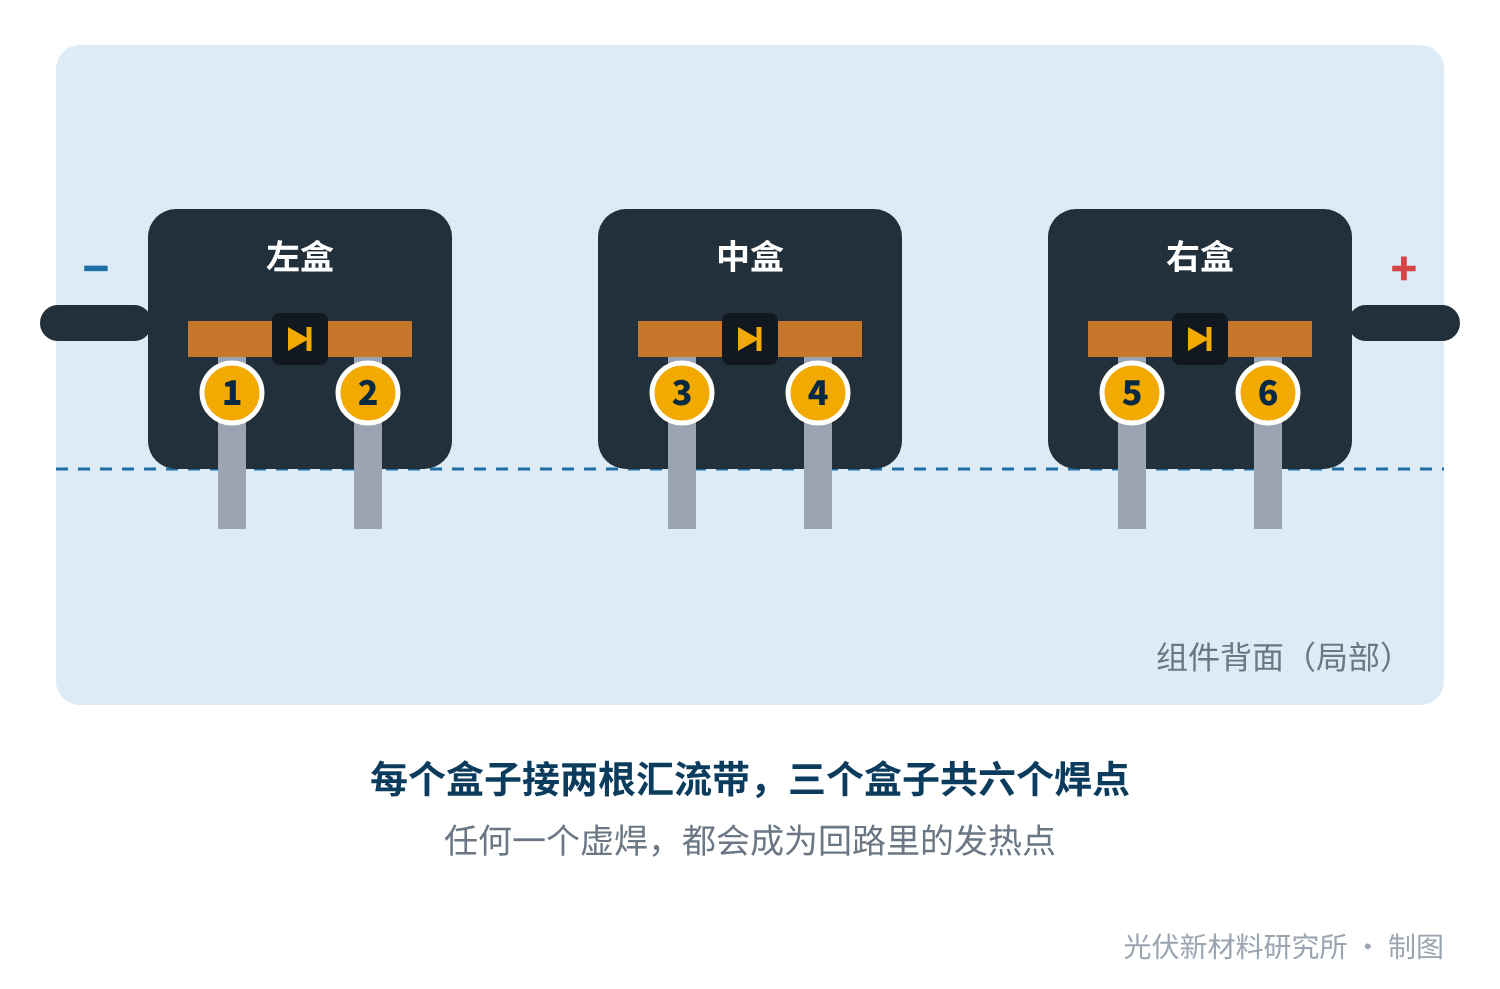
图3 三分体接线盒:每块组件六个焊点
以主流的三分体接线盒为例,每个盒子接两根汇流带,一块组件就是六个焊点。它们全部串在电流的通路上,任何一个虚焊,都会成为第一篇里讲过的那种“接触电阻发热点”。
三种焊接方式
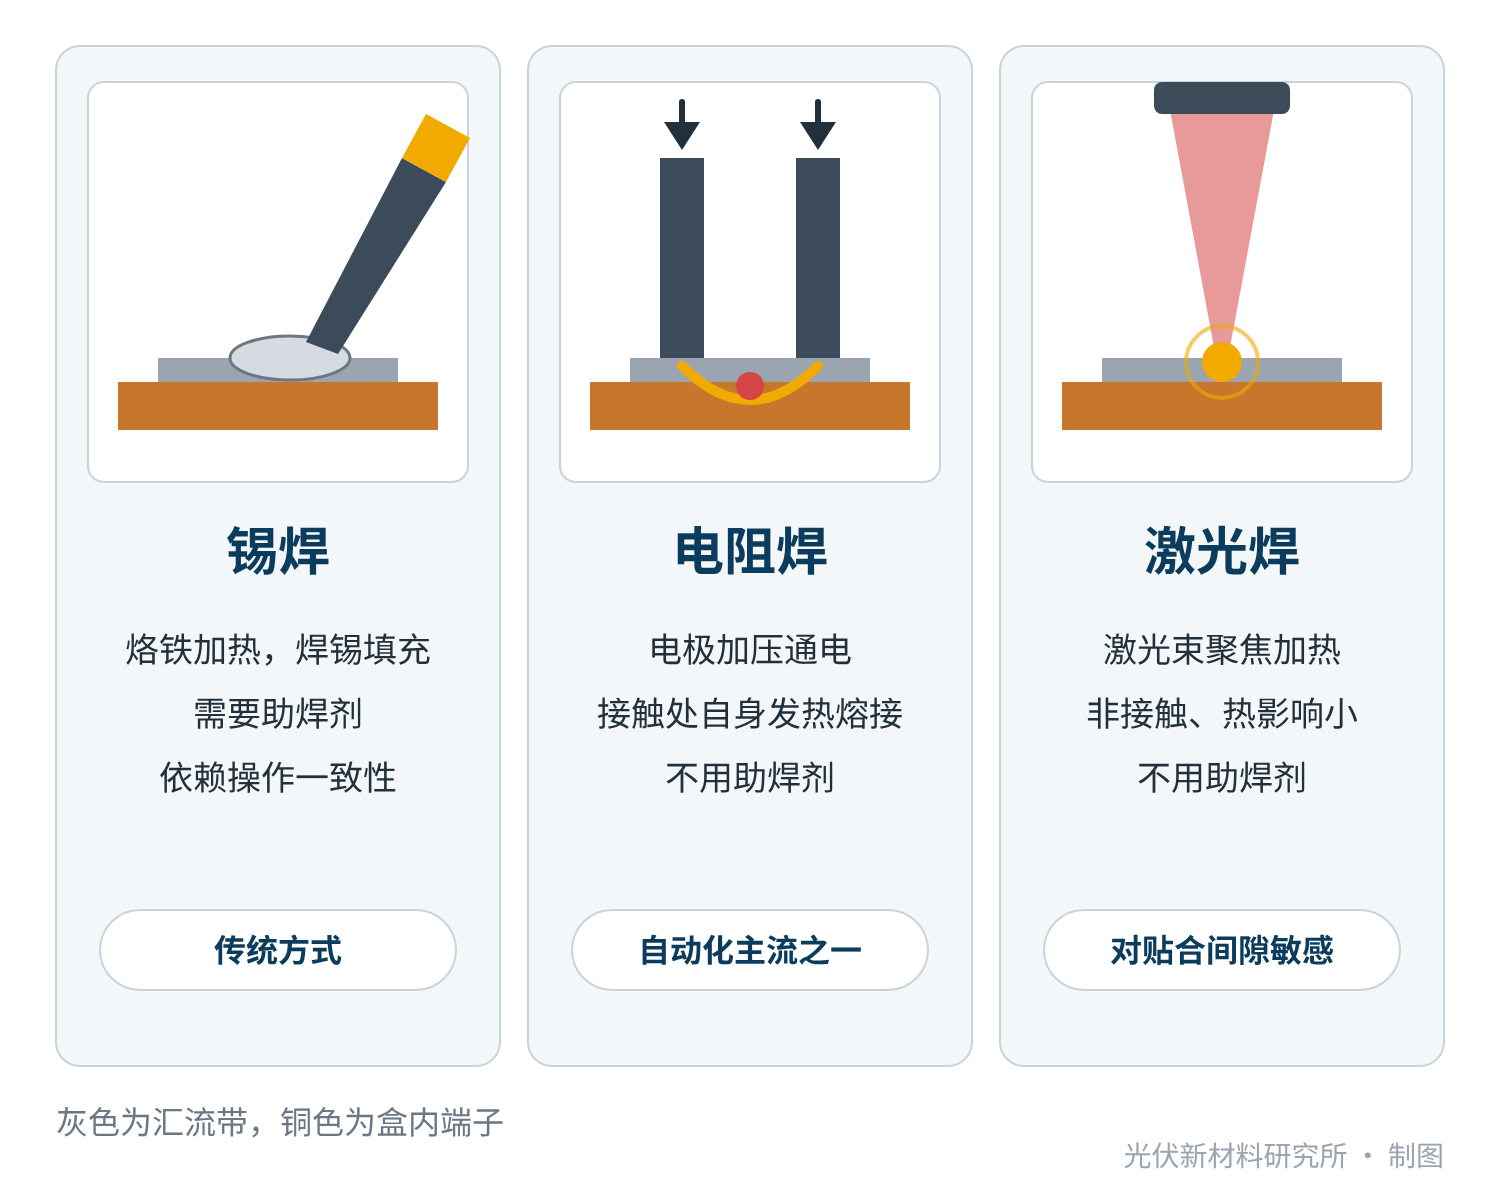
图4 汇流带与端子的三种焊接方式
| 对比项 | 锡焊 | 电阻焊 / 激光焊 |
|---|---|---|
| 是否用助焊剂 | 需要 | 不需要 |
| 一致性 | 依赖操作,波动较大 | 参数受控,一致性好 |
| 自动化 | 可自动化,但维护量大 | 适合自动化 |
| 设备投入 | 低 | 较高 |
| 主要风险 | 虚焊、助焊剂残留 | 参数漂移、电极损耗、贴合不良 |
表1 锡焊与电阻焊/激光焊对比
除了焊接,还有免焊的卡接方式:用盒内的弹片夹住汇流带。它速度快、没有热影响,但接触压力要靠弹片长期保持,对弹片材料和结构设计要求很高。
为什么行业在告别助焊剂
锡焊离不开助焊剂,而助焊剂的残留物有两个隐患:
- 腐蚀:残留物在潮湿环境下具有腐蚀性,长期侵蚀焊点和端子。
- 干扰灌封胶固化:第二篇讲过,加成型灌封胶会被某些物质“毒化”而不固化,助焊剂残留正是常见的毒源之一。
电阻焊和激光焊不使用助焊剂,从源头上消除了这两个问题,再加上更适合自动化,成为新建产线的主流选择。
焊点怎么检验
- 外观:焊点位置是否正确,有无偏位、烧穿、飞溅。
- 拉力:定期抽样做焊接拉力测试,这是破坏性的,但最直接。
- 参数监控:对电阻焊和激光焊,实时监控焊接电流、压力、能量等参数,超出范围即报警。
04第三道:灌胶
灌封胶灌下去的那一刻,接线盒内部的状态就被永久封存了——好的坏的都一样。
灌封胶是双组分的:A、B 两个组分平时分开存放,使用时按比例混合,随后发生固化反应。灌胶设备负责计量、混合和注入。
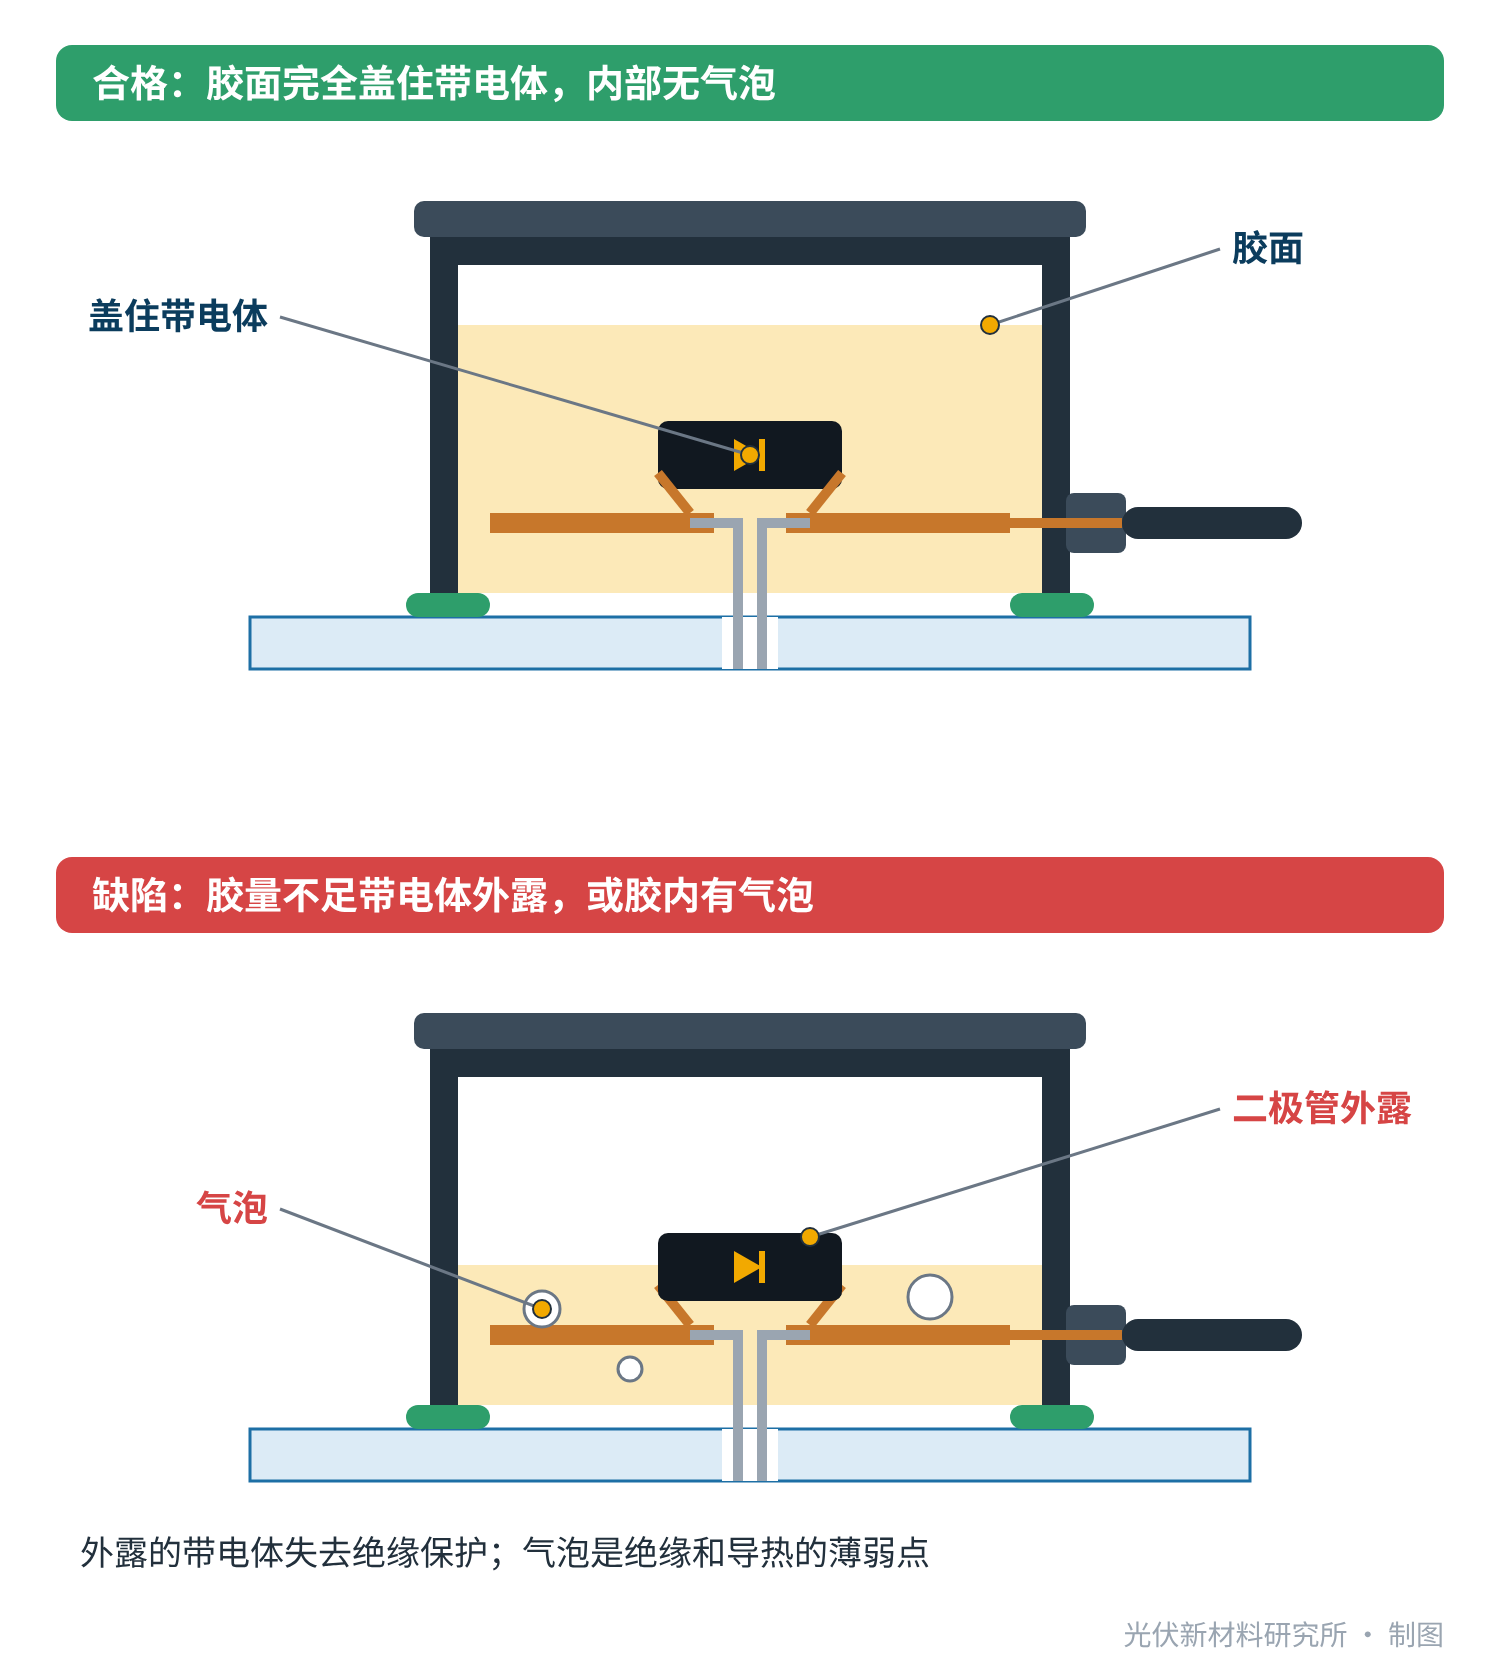
图5 灌胶的合格状态与两类缺陷
四个控制点
| 控制点 | 要求 | 失控后果 |
|---|---|---|
| 配比 | A、B 两组分的比例准确 | 偏离后固化不完全,胶体发粘或偏软 |
| 混合 | 两组分充分混合均匀 | 局部不固化,出现“夹生” |
| 胶量 | 完全盖住汇流带、焊点和二极管 | 带电体外露,绝缘和防护失效 |
| 气泡 | 胶体内部无明显气泡 | 形成绝缘和导热的薄弱点 |
表2 灌胶的四个控制点
配比和混合是最需要日常点检的两项。常见的做法是每班开机前分别接取 A、B 两路的出胶量称重,核对比例;同时留一份混合后的样品,观察它的固化情况。
胶不固化,先查什么
灌封胶不固化或发粘,是这道工序最常见的异常。排查通常按三个方向:
- 配比和混合:计量泵是否异常,混合管是否堵塞或该更换了。
- 环境:缩合型胶的固化需要水汽参与,冬季低温低湿时固化明显变慢。
- “中毒”:如果只在界面处发粘,优先怀疑助焊剂残留或与其他材料不相容。
05固化:被低估的“等待”
密封胶和灌封胶都需要时间固化。这段等待看起来什么都没做,却是整个流程里最容易被压缩的环节。
原因很现实:固化时间直接决定了产线节拍和固化区的占地。固化越慢,在制品越多,场地越紧张。产能爬坡时,“少等一会儿”的诱惑很大。
但固化不充分就进入下一步,会带来两类问题:
- 测试失真:胶未固化时做绝缘耐压或湿漏电测试,要么误判不合格,要么掩盖了真实缺陷。
- 物理损伤:未固化的组件被翻转、堆叠、打包,胶体流动变形,盒体受力移位。
所以固化条件——时间、温度、湿度——应当作为工艺参数被明确规定和记录,而不是凭经验“差不多了”。换用快固型的胶或增加加热固化段,是提升节拍的正路。
06自动化:为什么是大势所趋
早期的接线盒安装以人工为主:手工打胶、手工放盒、烙铁焊接。现在的主流产线已经换成自动化的接线盒安装设备,把视觉定位、打胶、放盒、焊接、灌胶和检测集成在一起。
推动自动化的不只是人工成本:
- 三分体让手工更难:一块组件从一个盒子变成三个,六个焊点,手工的节拍和一致性都跟不上。
- 新焊接方式需要设备:电阻焊和激光焊本身就是为自动化而生的工艺。
- 过程数据可追溯:每一块组件的胶量、焊接参数、检测图像都被记录下来,出了问题能追到具体工位和时间。
自动化也带来新的管理重点:设备参数的定期校准、电极和混合管等易损件的更换周期、视觉检测的误判率,都需要纳入日常点检。
07常见不良与排查方向
| 不良现象 | 优先排查 | 对应工序 |
|---|---|---|
| 接线盒翘起、脱落 | 胶量、粘接面清洁度、固化前是否受力 | 打胶 |
| 湿漏电测试不合格 | 胶线是否断点、盒体是否偏位、灌胶是否到位 | 打胶、灌胶 |
| 接线盒局部发热 | 焊点虚焊、焊接参数漂移 | 焊接 |
| 灌封胶发粘不固化 | 配比、混合、环境温湿度、材料相容性 | 灌胶 |
| 胶面有气泡或凹陷 | 灌胶速度、胶量设定、混合时卷入空气 | 灌胶 |
表3 组件端常见不良与排查方向
这张表的用法和上一篇的工序矩阵一样:先从现象定位到工序,再回到这道工序的控制点逐项核查。
08写在最后
1. 接线盒的三大功能,有一半是在组件厂通过打胶、焊接、灌胶落地的。
2. 打胶的核心是胶线闭合、胶量充足,并且在固化前不能受力。
3. 三分体接线盒每块组件有六个焊点;电阻焊和激光焊因为不用助焊剂、易于自动化而成为主流。
4. 灌胶要管住配比、混合、胶量、气泡四项,胶不固化先查这几项和材料相容性。
5. 固化条件是工艺参数,不能凭经验压缩。
6. 自动化解决的不只是效率,更是一致性和可追溯性。
到这里,接线盒从原料到装上组件的全过程就讲完了。造得好不好,最终要靠测试来说话。
下一篇,接线盒系列⑦将讲测试方法和步骤:型式试验考什么,来料检验和过程监控又该怎么做。
你们在组件端安装接线盒时最头疼的是哪道工序?欢迎与我们交流。
参考资料
- IEC 62790:2020 光伏组件用接线盒 安全要求和试验
- IEC 61215-2:2021 地面用光伏组件 设计鉴定和定型 第2部分:试验程序
- IEC 61730-2 光伏组件安全鉴定 第2部分:试验要求
- Sinovoltaics:IEC 61215 MQT 14: Robustness of Terminations Test for Solar Modules,https://sinovoltaics.com/learning-center/testing/iec-61215-mqt-14-robustness-of-terminations-test-for-solar-modules/
- TÜV Rheinland:Junction box – Overview of check routine,https://www.tuv.com/content-media-files/master-content/services/products/0206-tuv-rheinland-photovoltaic-components/tuv-rheinland-check-routine-junction-box-for-pv-systems-en.pdf
- Kiwa PVEL:2026 PV Module Reliability Scorecard – Failures,https://2026scorecardsbx.pvel.com/failure
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理