
助焊剂残留遇上EVA和POE:黄变、气泡、脱层背后的相容性问题
导读
光伏组件的助焊剂残留不清洗,层压后就被永久封在玻璃和胶膜之间,与水汽、醋酸、紫外光长期共处。本文从这个“封闭微环境”出发,梳理气泡、黄变、脱层三类典型相容性问题;分析 EVA 分解产生的醋酸与有机酸残留如何叠加,引用研究数据说明部分有机酸活化剂在高湿条件下为何会“吸水变成电解质”;讨论换用 POE 能解决什么、解决不了什么;最后给出一套助焊剂与胶膜相容性的验证思路。
从这一篇开始,我们进入可靠性篇。前面几篇反复提到一个事实:光伏组件用的是免清洗助焊剂,焊完不洗,残留随层压被永久封装。那么,这些残留被封进组件之后,会和周围的胶膜发生什么?这一篇我们就来聊聊助焊剂与封装材料的相容性。
01残留被“关”进了一个封闭微环境
层压之后,焊带和助焊剂残留夹在电池片与前层胶膜之间。往上是胶膜和玻璃,往下是电池片、后层胶膜和背板或背玻。这个位置决定了残留要长期面对几种外部作用:
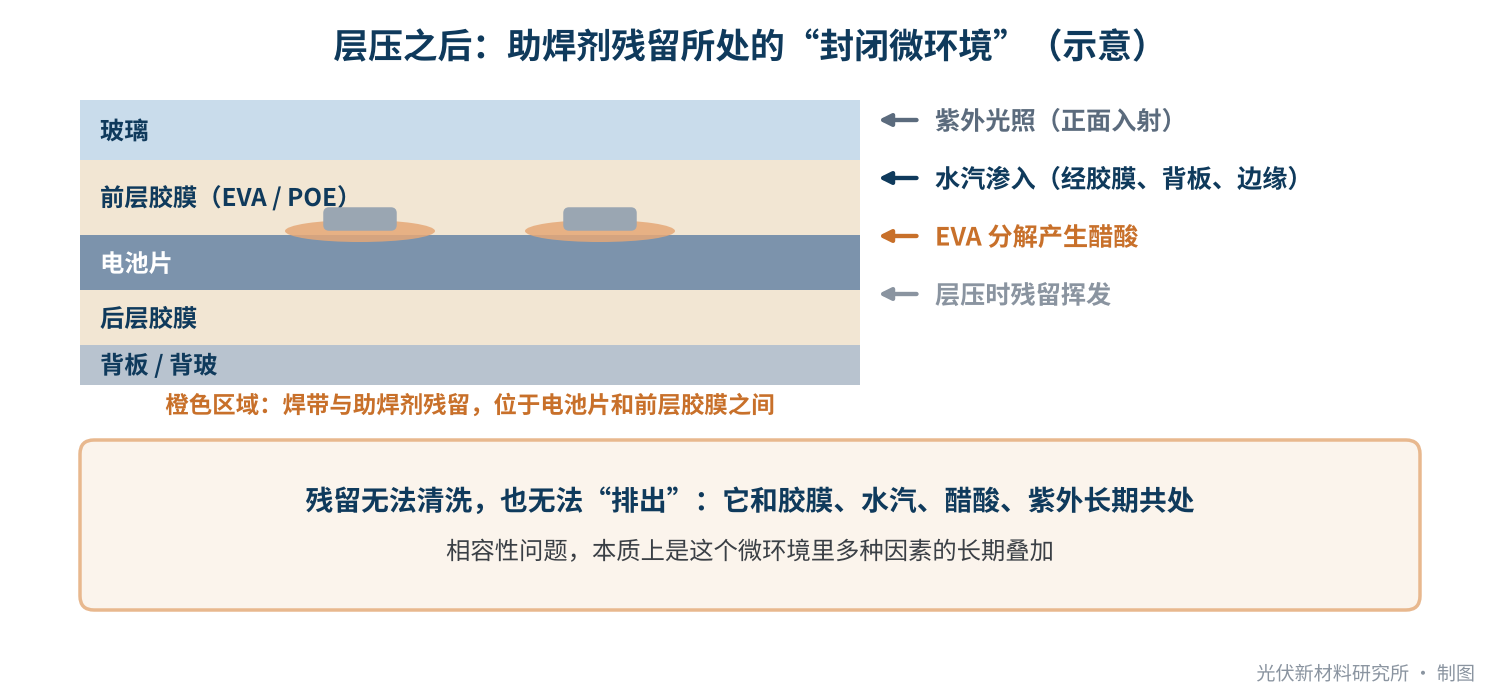
图1 层压之后,助焊剂残留所处的“封闭微环境”(示意)
- 层压时的热和真空:层压过程中,残留中尚未挥发完的溶剂或低沸点组分可能在加热和抽真空时释放出来。
- 服役中的水汽:胶膜和背板都不能完全阻隔水汽,湿热环境下水汽会逐渐渗入组件内部。
- EVA 分解产生的醋酸:EVA 在湿热老化中会逐渐水解产生醋酸,这是业内公认的组件腐蚀诱因之一。
- 紫外光照:正面胶膜长期受紫外照射,残留中的有机物和胶膜助剂都可能发生光化学变化。
残留无法清洗,也无法“排出”。所以相容性问题,本质上是这个微环境里多种因素长期叠加的结果。
02三类典型的相容性问题
| 现象 | 通常何时出现 | 可能与助焊剂相关的原因 | 需要同时排除的其他因素 |
|---|---|---|---|
| 气泡 | 层压后即可见,或老化后增多 | 助焊剂用量过多、焊前未充分干燥,残留中的挥发组分在层压时释放 | 层压参数、胶膜受潮、异物 |
| 黄变/变色 | 多在紫外或湿热老化后出现,集中在焊带附近 | 残留中的有机物与胶膜中的交联剂、抗氧剂等助剂在光热作用下发生反应 | 胶膜自身配方老化、背板黄变 |
| 脱层 | 老化后出现,常沿焊带延伸 | 残留在焊带表面形成弱界面层,降低胶膜粘接力;湿热下界面吸水进一步削弱 | 胶膜交联度不足、焊带表面状态 |
表1 三类典型相容性问题及排查要点
这三类问题有一个共同的特征:它们往往集中在焊带周围。这正是区分“助焊剂相关”和“胶膜自身问题”的一个重要线索:如果黄变或脱层沿焊带分布,而远离焊带的区域正常,就值得把助焊剂列为重点排查对象。
相容性问题的“位置特征”很重要:沿焊带分布的气泡、黄变、脱层,优先怀疑助焊剂残留。
03EVA 的醋酸遇上有机酸残留:腐蚀风险叠加
EVA 分解产生醋酸,是组件湿热腐蚀的经典机理。瑞士洛桑联邦理工学院(EPFL)光伏实验室的研究把腐蚀视为组件寿命末期的主要“磨损型”退化模式之一:它随着组件内水汽和醋酸的累积缓慢发展,团队也专门设计了用酸性溶液加速电池腐蚀的试验方法。
到了 TOPCon 时代,这个问题被进一步放大。UNSW 团队 2025 年发表在 Solar Energy Materials and Solar Cells 上的研究,对双面 EVA 封装的玻璃-背板 TOPCon 组件做了 85°C/85%RH 湿热测试:使用常规银铝浆的组件在 1000 小时后,最大功率从 581.9 W 降到 366.4 W,相对损失 37.0%,填充因子从 79.6% 降到 51.8%(相对下降 34.9%);采用低铝银浆和激光辅助烧结(LAF)的组件,功率损失只有 6.2%。研究团队把失效归因于 EVA 水解产生的醋酸,并认为双面 EVA 目前并不适合玻璃-背板 TOPCon 组件,需要同时改进前后表面金属化与封装材料。
而助焊剂残留本身也含有有机酸。这就意味着,在焊带和栅线附近,醋酸和有机酸残留可能形成“双重酸源”。更关键的是水分:丹麦技术大学(DTU)的一项电子行业研究专门考察了免清洗助焊剂中常见的几种弱有机酸活化剂,发现它们开始“吸水溶解”的湿度差别很大。
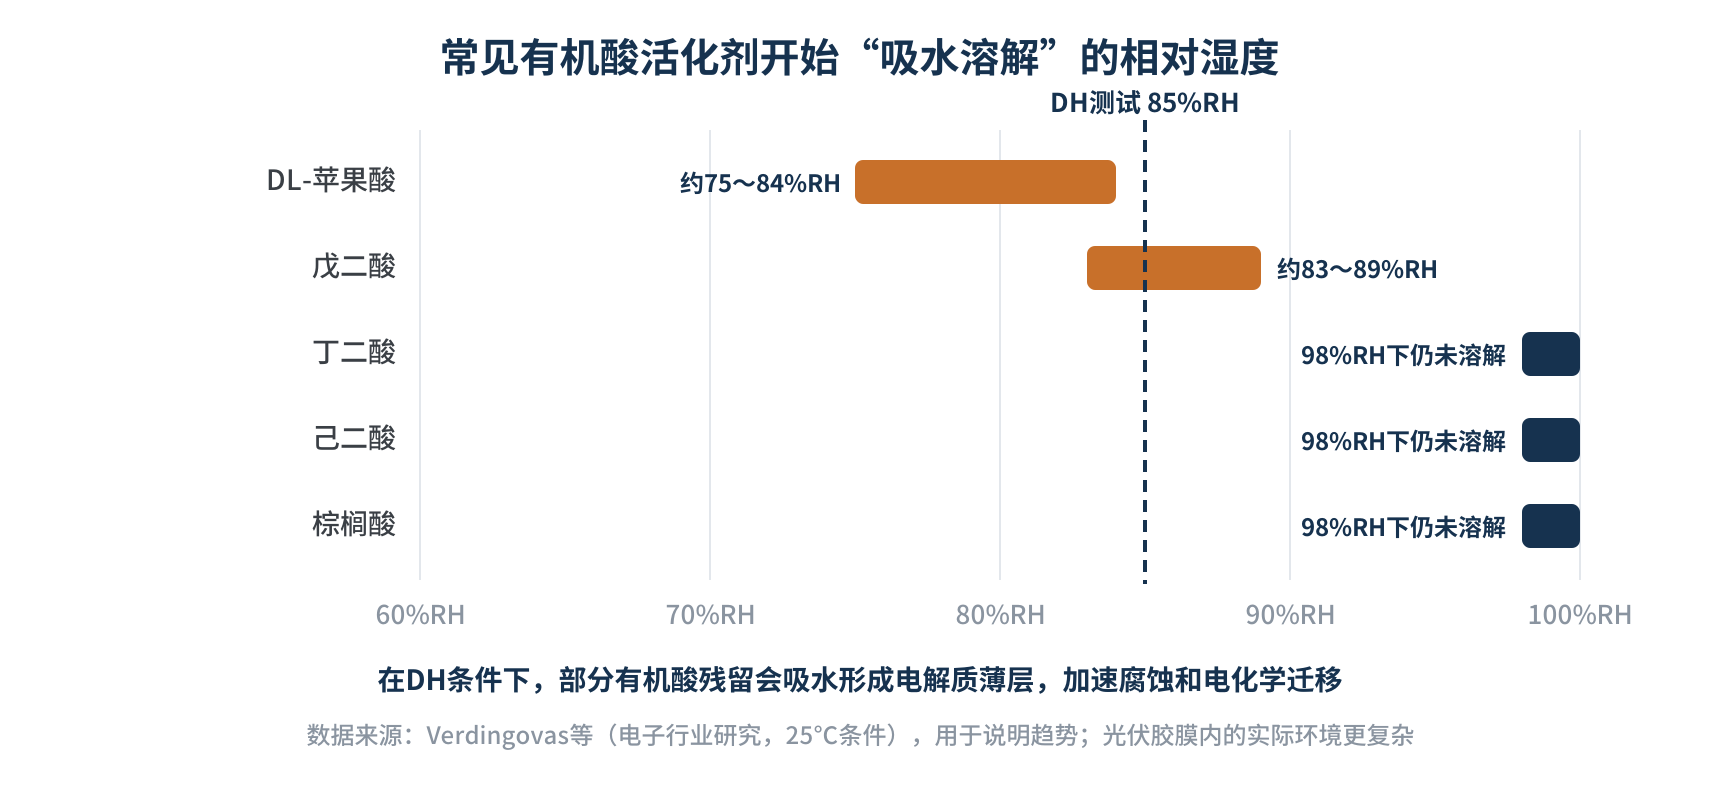
图2 常见有机酸活化剂开始“吸水溶解”的相对湿度
- 苹果酸和戊二酸:据该研究报道,分别在约 75%~84%RH 和 83%~89%RH 开始吸水溶解,形成电解质液层,漏电流显著上升,并出现电化学迁移和腐蚀。
- 丁二酸、己二酸和棕榈酸:在 98%RH 下仍未溶解,其中己二酸和棕榈酸的漏电流最低。
- 焊接受热有帮助,但不是万能:该研究报道,样品在 220~245°C 下加热 45 秒后漏电流降低,对更易挥发的戊二酸和苹果酸尤其明显。不过同一团队更早的工作也提醒:250°C 加热 45 秒后,戊二酸仍有约 5% 残留,而这部分残留依然具有腐蚀性。也就是说,加热能减少残留,却不一定能把风险降到零。
组件湿热测试的条件是 85%RH,正好落在部分有机酸开始吸水溶解的区间内。这项研究针对的是电子行业的 PCB,测试温度(25°C)和载体都与光伏组件不同,但它给我们一个很有价值的启示:活化剂的种类不仅决定“焊得好不好”,也决定残留在湿热下“安不安静”。这也呼应了第 02 篇的观点:活化剂最好在焊接时被充分消耗或挥发掉。
04换成 POE,就高枕无忧了吗
POE 不像 EVA 那样会水解产生醋酸,水汽透过率也通常更低,因此在 TOPCon 等对腐蚀敏感的组件中应用越来越多,EVA/POE/EVA 共挤型(EPE)胶膜也很常见。换用 POE,确实能拿掉“醋酸”这个重要的应力来源。但它解决不了所有问题:
- 残留本身的酸性还在:助焊剂残留中的有机酸不会因为换了胶膜而消失。第 06 篇提到的 TOPCon、HJT 腐蚀研究,考察的正是助焊剂本身在不封装电池上的作用。
- 粘接界面依然敏感:残留在焊带表面形成的界面层,对 POE 的粘接同样可能有影响;而 POE 本身是非极性材料,粘接主要依靠硅烷偶联剂等助剂,工艺窗口与 EVA 并不相同。
- 配方组合更多了:EVA、POE 以及共挤型胶膜,各家配方中的助剂体系不同,与某款助焊剂的相容性需要逐一确认,不能互相推导。EPE 的外层仍是 EVA,醋酸来源并没有完全消失。
换 POE 能减少一个酸源,但不等于免除助焊剂的相容性验证。助焊剂和胶膜,任何一方变更,都应该重新确认。
05怎么验证:助焊剂与胶膜的相容性测试思路
就我们检索所见,目前没有专门针对助焊剂与胶膜相容性的统一标准,组件厂通常结合自身经验设计验证方案。我们建议的思路如下:
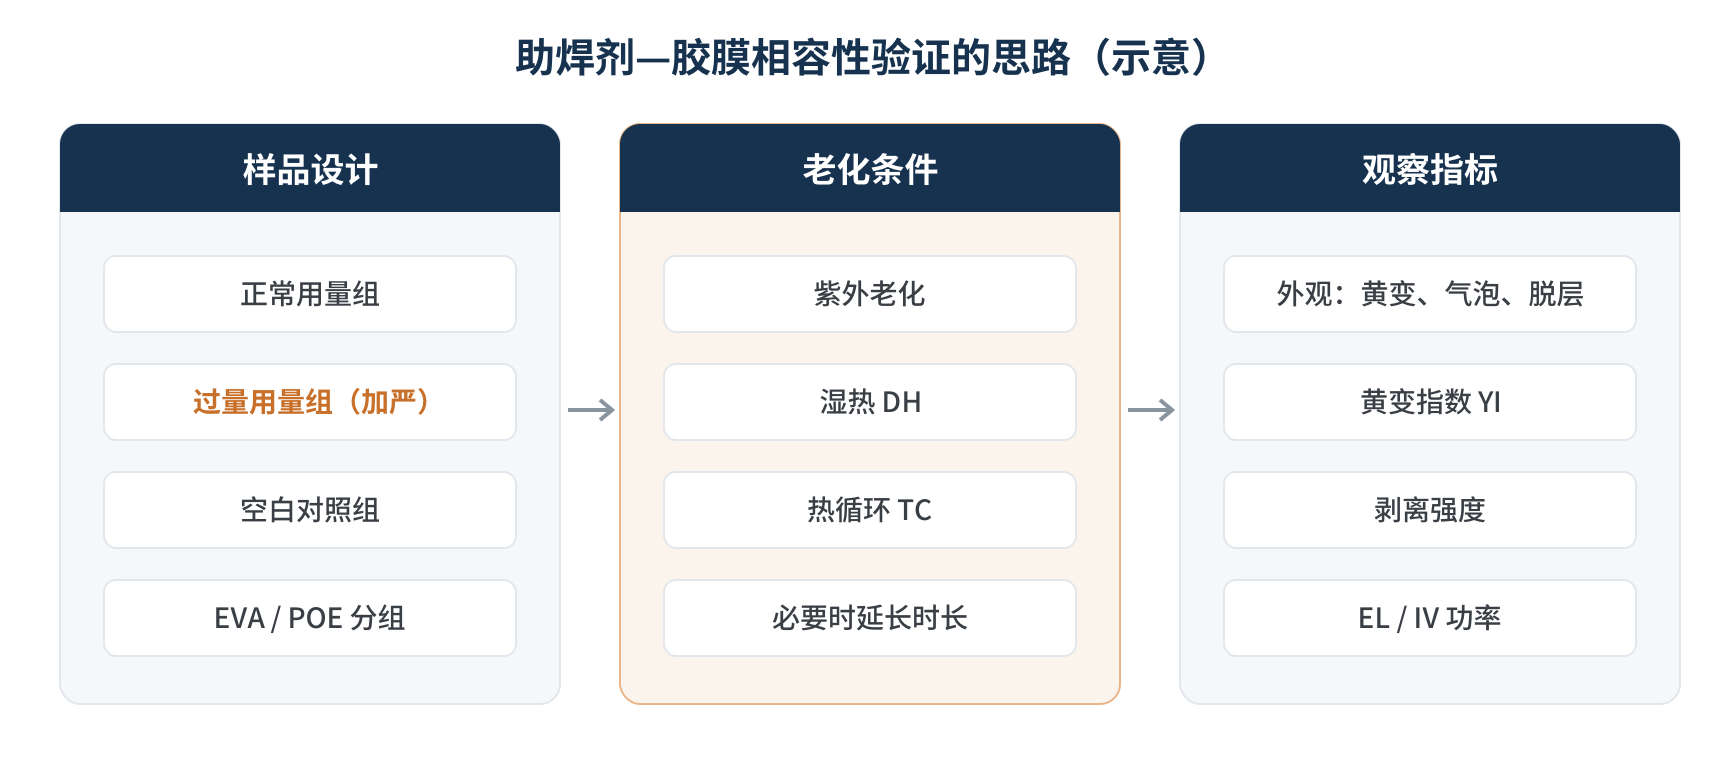
图3 助焊剂与胶膜相容性验证的思路(示意)
- 样品贴近实际:用实际量产的焊带、电池片、助焊剂和胶膜,按量产工艺焊接并层压小组件或单电池样品,而不是只把助焊剂滴在胶膜上。
- 设置加严组:除了正常用量组,建议增加一组人为加大助焊剂用量的样品,模拟产线上偶发的过量和溢流,这往往最能暴露问题;同时保留不用或清除助焊剂的空白对照组。
- 分胶膜体系:如果产线同时使用 EVA、POE 或 EPE,或有切换计划,需要分别验证。
- 老化与观察:老化条件可参考 IEC 61215-2:2021 中的紫外预处理、湿热、热循环测试,并视需要延长时长(例如湿热 2000~3000 小时);观察外观(黄变、气泡、脱层)、黄变指数、胶膜与焊带的剥离强度,以及 EL 和功率变化。
判定时,重点看加严组和正常组、对照组之间的差异,而不只是看正常组是否“合格”。如果加严组在焊带周围出现明显的黄变或脱层,就说明这款助焊剂与胶膜的相容性余量偏小,产线上的用量控制必须更加严格。
06写在最后
关于助焊剂与封装材料的相容性,可以记住三点:
- 看位置:沿焊带分布的气泡、黄变、脱层,是助焊剂相关问题的重要线索;
- 看叠加:EVA 的醋酸、残留中的有机酸和渗入的水汽会相互叠加,部分活化剂在 85%RH 下就会吸水变成电解质;
- 看余量:相容性验证要设置过量加严组,换胶膜、换助焊剂都要重新确认,POE 也不例外。
相容性问题最终会表现为组件的外观缺陷或功率衰减。但在产线上,大家更早碰到的往往是焊接不良:虚焊、过焊、拉力不达标、焊点发黑。下一篇我们换到产线视角,聊聊常见焊接不良的排查思路:怎么判断问题出在助焊剂,还是焊带、电池片或设备参数。
你们遇到过沿焊带分布的黄变或脱层吗?最后查明原因了吗?欢迎与我们交流。
参考资料
- X. Wu, B. Hoex 等:Is TOPCon ready for EVA? Insights from damp heat testing of glass-backsheet modules,Solar Energy Materials and Solar Cells 288 (2025) 113650,DOI: 10.1016/j.solmat.2025.113650,https://www.sciencedirect.com/science/article/pii/S092702482500251X
- pv magazine:EVA-induced degradation has significant impact on power losses in TOPCon solar modules,2025-04-22,https://www.pv-magazine.com/2025/04/22/eva-induced-degradation-has-significant-impact-on-power-losses-in-topcon-solar-modules/
- A. Fairbrother, L. Gnocchi, C. Ballif, A. Virtuani:Corrosion testing of solar cells: Wear-out degradation behavior,Solar Energy Materials and Solar Cells 248 (2022)
- V. Verdingovas, M. S. Jellesen, R. Ambat:Solder Flux Residues and Humidity-Related Failures in Electronics: Relative Effects of Weak Organic Acids Used in No-Clean Flux Systems,Journal of Electronic Materials 44(4) (2015) 1116–1127,DOI: 10.1007/s11664-014-3609-0,https://orbit.dtu.dk/en/publications/solder-flux-residues-and-humidity-related-failures-in-electronics/
- H. Conseil, M. S. Jellesen, R. Ambat 等:关于焊接受热后弱有机酸残留腐蚀性的研究,EUROCORR,2013
- pv magazine:UNSW study shows impact of soldering flux on TOPCon solar cell degradation,2025
- G. Park 等:Soldering flux causes corrosion of indium tin oxide electrode in heterojunction solar cells,Cell Reports Physical Science,2025,https://www.sciencedirect.com/science/article/pii/S2666386425002188
- IEC 61215-2:2021,Terrestrial photovoltaic (PV) modules — Design qualification and type approval — Part 2: Test procedures
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理