
读懂一份助焊剂TDS/COA:每个指标背后,都是一个产线问题
导读
拿到一份助焊剂的技术资料,满页的固含量、酸值、比重、卤素、铜镜、SIR,到底哪些该重点看?本文把助焊剂的关键指标分成三类:管“稳不稳”的基础理化指标、管“焊不焊得上”的焊接性能指标、管“留不留得住”的腐蚀与可靠性指标,逐一说明它们的含义和偏高偏低时的产线表现,并用一个简单估算解释为什么低固含助焊剂只盯比重是不够的。最后,我们也聊聊光伏场景下 TDS 上往往没写、却更该关注的指标。这是光伏助焊剂系列的第三篇。
前两篇我们讲了助焊剂“做什么”和“由什么组成”。到了实际工作中,大家最常面对的其实是一张纸:供应商发来的技术资料和每批货附带的检验报告。上面的指标少则七八项,多则十几项。这一篇我们就把这张纸读透:每个指标是什么意思,偏高偏低会在产线上变成什么问题。
01先分清三份文件:TDS、COA、SDS
在看指标之前,先要知道手里拿的是哪份文件。三份文件的用途不同,指标的含义也不一样。
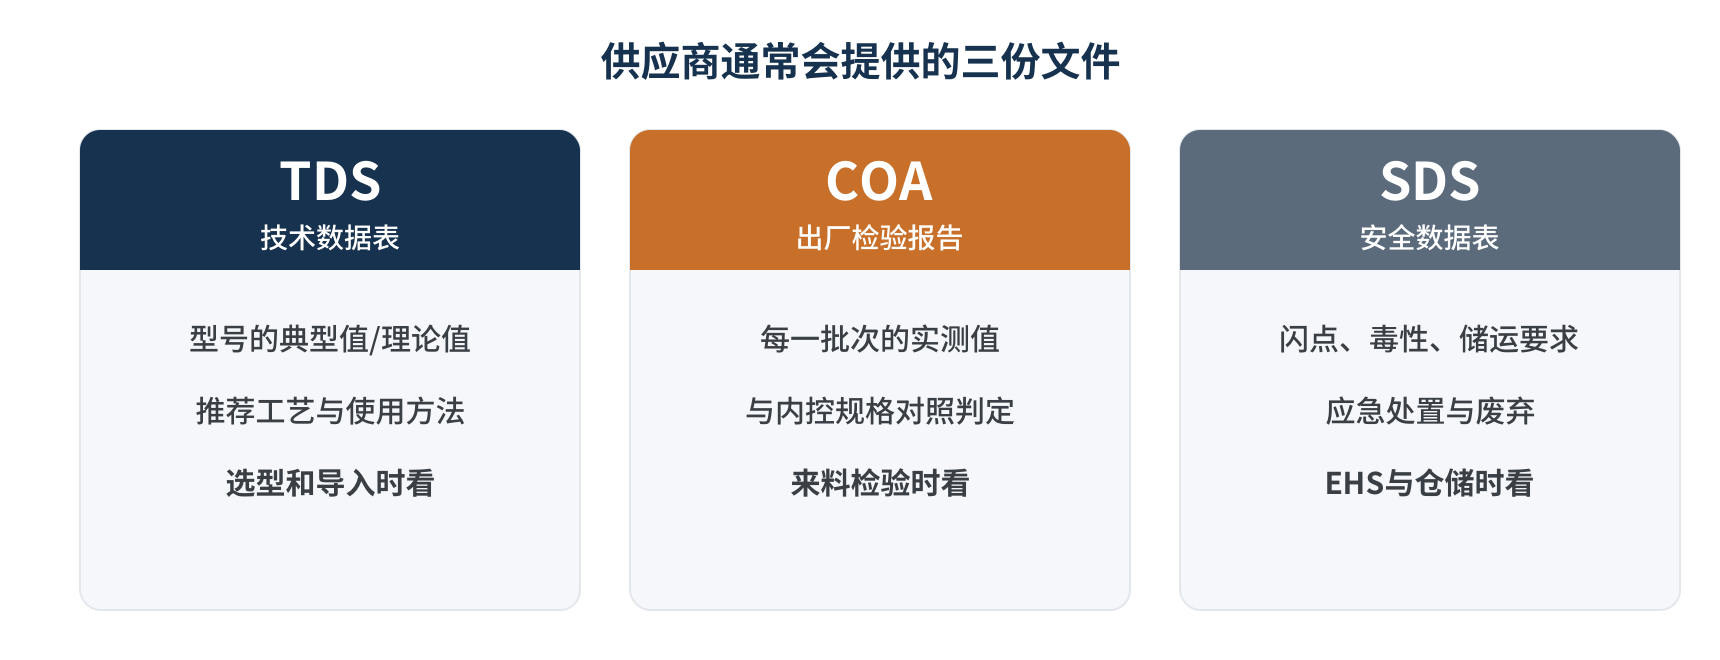
图1 供应商通常会提供的三份文件
- TDS(技术数据表):描述的是一个型号的“典型值”或“理论值”,以及推荐的使用工艺。它回答的是“这款产品大概是什么样”,适合在选型和导入阶段使用。
- COA(出厂检验报告):描述的是某一批次的“实测值”,并对照规格判定合格与否。它回答的是“这一桶货是不是和上一桶一样”,是来料检验的依据。
- SDS(安全数据表):关注闪点、毒性、储存运输和应急处置,主要给仓储和 EHS 部门使用。
一个常见的误区是拿 TDS 上的典型值直接当作来料验收标准。TDS 上的数字是“长什么样”,不是“允许偏多少”。导入时,组件厂需要和供应商一起把关键指标转化为带上下限的规格,写进技术协议,COA 才有判定的依据。
02第一类:基础理化指标,管“稳不稳”
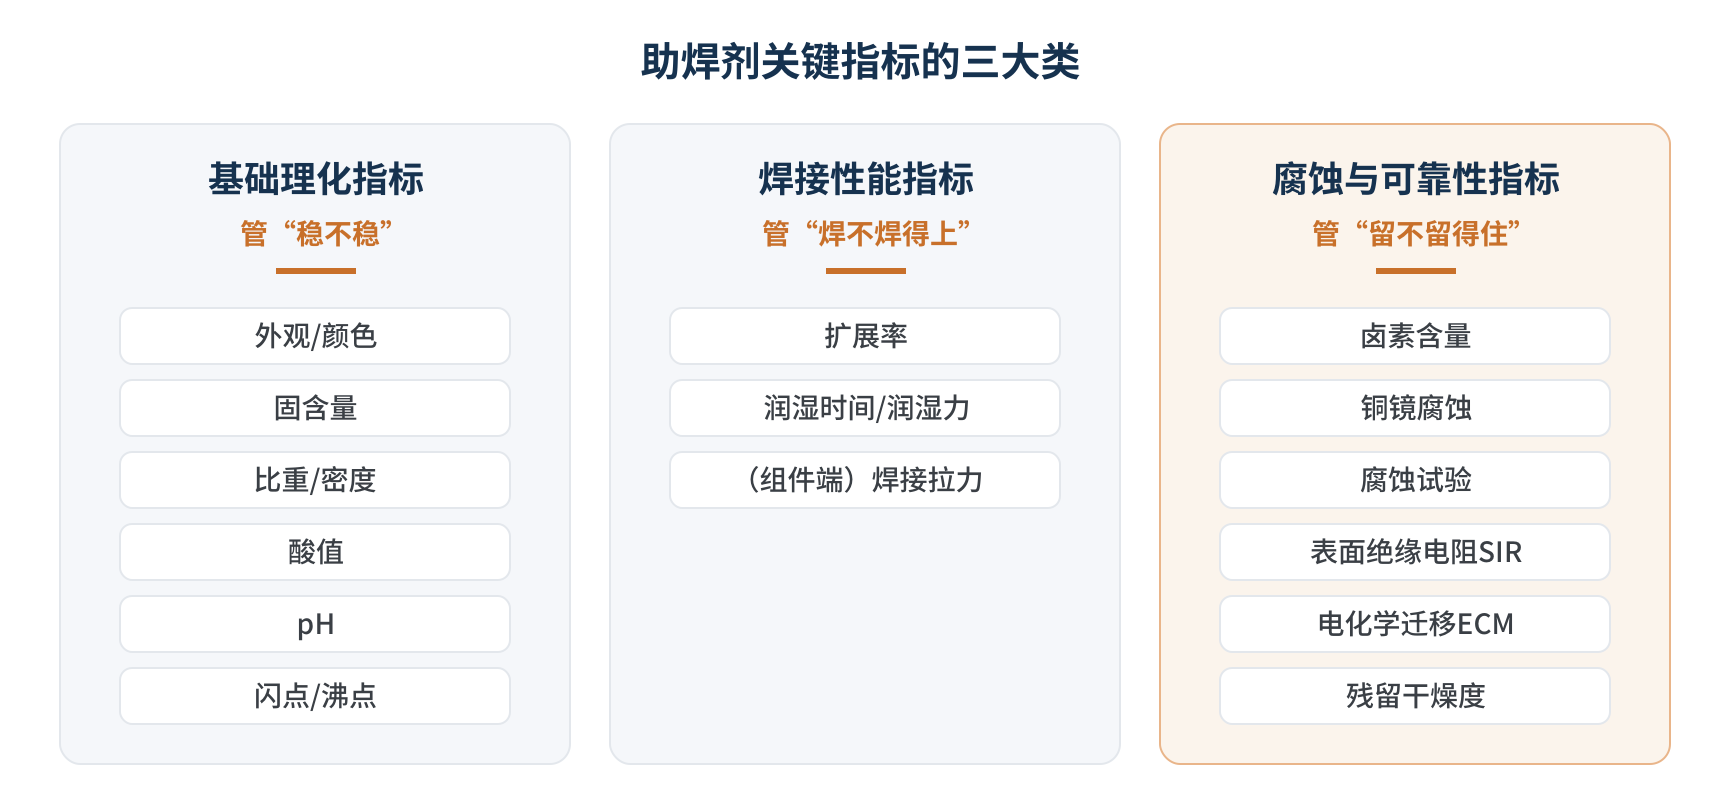
图2 助焊剂关键指标的三大类
基础理化指标测起来快、成本低,主要用来判断批次之间是否一致,以及使用过程中有没有“变质”。
- 外观/颜色:合格的光伏助焊剂一般是无色或浅色透明液体。出现浑浊、分层、沉淀或明显变色,往往意味着组分析出、受潮或受污染,应先隔离再查原因。
- 固含量:溶剂挥发后剩余不挥发物的比例。偏高,残留多、焊点周围易发白、发黏;偏低,有效成分不足,易虚焊。需要注意,TDS 上的固含量有时标注为“理论值”,与实测值存在差异,导入时最好用同一方法实测建立基线。
- 比重/密度:测量快,常用于来料核对和在线监控。但对低固含助焊剂来说,它对浓度变化很不敏感(见后文估算)。
- 酸值:中和 1 克助焊剂所需的氢氧化钾毫克数,直接反映有机酸活化剂的含量。偏高,活性强但残留腐蚀风险增加;偏低,去氧化能力不足。对低固含助焊剂来说,酸值是比比重更灵敏的浓度指标。
- pH:部分资料会给出稀释后的 pH,用于辅助判断酸碱性。它和酸值反映的侧重点不同,不能互相替代。
- 闪点/沸点:与安全和挥发行为相关。醇基助焊剂闪点通常很低,属于易燃液体,储存和设备防爆要按此执行。
为了直观一些,我们把三份公开资料中的典型值放在一起看:
| 产品(公开资料) | 定位 | 固含量 | 酸值(mg KOH/g) | 比重 | J-STD-004 分类 |
|---|---|---|---|---|---|
| Kester SF800-LR | 光伏组件专用 | 约 1.5%(理论值) | 13.4(理论值) | 0.799 | 资料未列 |
| ALPHA SF828-MBB | 光伏多主栅/细圆丝焊带 | 2.0% | 15.8 | 0.791 | ORL0 |
| AIM NC263UR | 通用液体助焊剂(对照) | 4.86% | 16.14 | 0.80 | ORM0 |
表1 三款助焊剂公开资料中的典型值
可以看到,三款产品的固含量差了三倍多,比重却几乎都在 0.79~0.80 之间——这正是低固含助焊剂的特点:溶剂(醇类)的密度决定了比重,固体部分太少,几乎“撬不动”它。
我们用一个简化模型估算了一下:假设固含 2%、溶剂为异丙醇,当溶剂挥发损失 10% 时,有效成分浓度(可以近似看作酸值)上升约 11%,而比重只从 0.7905 变到 0.7911,变化不到 0.1%;挥发损失到 20% 时,酸值上升约 24%,比重也只变了 0.17%。
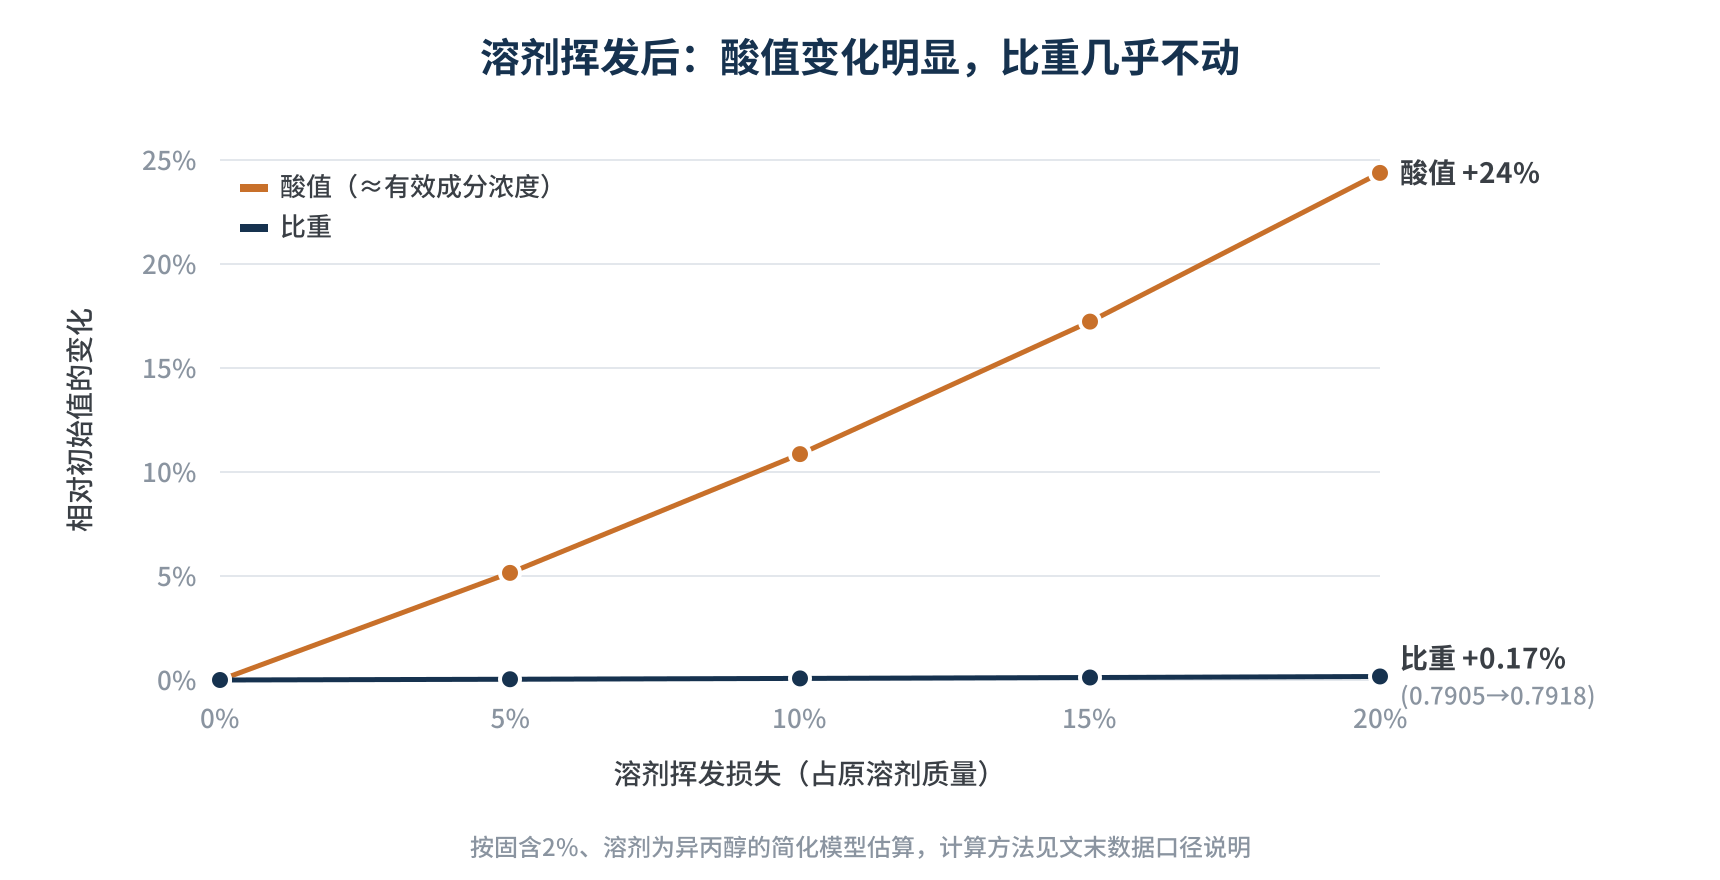
图3 溶剂挥发对酸值和比重的影响(估算)
这个变化量已经接近很多现场比重计的读数精度。而醇类溶剂还会从空气中吸水,吸水又会让比重向上漂,进一步干扰判断。所以有供应商在资料中明确提示:低固含助焊剂用比重做自动控制往往无效,建议改用酸值滴定来监控浓度,并按频次补加稀释剂。
低固含助焊剂“比重合格”不等于“浓度合格”。在线监控要以酸值为主,比重只能做辅助参考。
03第二类:焊接性能指标,管“焊不焊得上”
- 扩展率:在标准试片上放一定量焊料和助焊剂,加热熔化后测量焊料铺展的程度。扩展率越高,说明助焊剂帮助焊料铺开的能力越强。它是最经典的可焊性指标,但测试条件(焊料、基板、温度)和实际串焊差别较大,更适合横向比较不同助焊剂。
- 润湿时间/润湿力:用润湿平衡法测量:把涂了助焊剂的试样浸入熔融焊料,记录润湿力随时间的变化。润湿越快、润湿力越大越好。它能反映“快不快”,对高速串焊尤其有参考价值。
- 焊接拉力(剥离力):严格来说这不是助焊剂本身的指标,而是焊带、电池片、助焊剂、工艺共同作用的结果。但组件厂在导入时最终都会落到它上面,同时结合 EL 判断有无虚焊。
需要提醒的是,实验室的扩展率和润湿数据只能做“初筛”。真正决定能不能用的,是在自己的串焊机、自己的焊带和电池片上做出来的拉力和 EL。这部分验证方法我们会在后面的导入篇里展开。
04第三类:腐蚀与可靠性指标,管“留不留得住”
这一类指标关注的是焊接之后残留物的“脾气”。在 J-STD-004 中,它们也是判定助焊剂活性等级(L/M/H)的主要依据。
- 卤素含量:J-STD-004 以固体中卤化物离子的重量占比 0.05% 为界区分“0”和“1”,严格说是“无卤化物”与“含卤化物”。对比不同资料时要留意标准版本(早期版本门槛更宽),也要分清它和 IEC 61249 的“无卤素”口径。
- 铜镜腐蚀:把助焊剂滴在真空镀铜的玻璃片上,在规定温湿度下放置一段时间,观察铜膜是否被“吃穿”。直观、快速,用来初步判断残留的腐蚀倾向。
- 腐蚀试验:把焊接后的试样放在高温高湿环境中,观察焊点周围是否出现腐蚀产物和变色。
- 表面绝缘电阻(SIR):在梳状电极上涂覆助焊剂并焊接,在加湿加热条件下施加偏压(25 V/mm),持续监测电极之间的绝缘电阻。J-STD-004C 的标准条件为 40℃、90%RH、168 小时,另有 85℃、85%RH 的可选条件。
- 电化学迁移(ECM):与 SIR 类似,但更关注长时间偏压下电极之间是否长出金属枝晶。
- 残留干燥度:焊后残留是否发黏、是否容易粘附灰尘。发黏的残留往往意味着溶剂或活性成分没有充分挥发分解。
细心的读者会发现,SIR 的可选条件 85℃/85%RH,和组件的湿热(DH)测试条件是一样的。不过,这些测试的考核对象是 PCB 上的梳状电极,和电池片的栅线、透明导电膜、钝化层并不是一回事。
05光伏场景下,TDS 上往往没写的指标
我们翻看过不少光伏助焊剂的 TDS,一个普遍现象是:基础理化指标写得很全,而光伏最关心的可靠性指标往往缺失。例如前文提到的一份光伏专用助焊剂 TDS 中,卤素只写了“零卤”,没有给出实测值,铜镜、SIR 等测试结果也没有列出。也有厂商在逐步补充:另一款光伏助焊剂 2026 年更新的 TDS 中,给出了铬酸银试纸检测卤化物的结论,以及 IEC 61249、JEDEC 低卤素测试的判定结果。即便如此,对组件厂来说,以下几项仍值得在导入时额外要求或自行验证:
- 与 EVA/POE 的相容性:残留与胶膜层压后,在紫外、湿热老化中是否黄变、起泡、脱层。
- 电池级湿热敏感性:UNSW 的研究建议,在组件封装前用不封装的电池片做湿热测试,快速筛查助焊剂对 TOPCon、HJT 电池的腐蚀风险。
- 卤素实测值:不只要“无卤”的结论,还要具体数值和测试方法,方便和后续批次对比。
- 批次稳定性:连续多个批次的酸值、固含量、卤素波动范围,比单批的“好看数字”更能说明问题。
基础理化指标管批次一致性,焊接性能指标管能不能焊,腐蚀与可靠性指标管能不能用二三十年。前两类 TDS 上通常写得很全,第三类恰恰是光伏最该追问的。
06写在最后
读一份助焊剂 TDS/COA,可以记住三句话:
- 先分清文件:TDS 是典型值,COA 是批次实测值,验收要有带上下限的规格;
- 浓度看酸值:低固含助焊剂比重不敏感,在线监控和来料核对都要把酸值放在前面;
- 可靠性要追问:光伏场景最关心的相容性和湿热腐蚀,往往需要额外要求或自己验证。
这一篇讲的是“看哪些指标”,下一篇我们讲“这些指标怎么测”:GB/T 9491、IPC J-STD-004 及其测试方法、JIS 等标准分别规定了什么,来料检验、型式测试和导入验证各该测哪些项目,以及工厂实验室能自己做的简易测试。
你们的来料检验目前测哪几项?有没有遇到过“COA 全合格、上线却出问题”的情况?欢迎与我们交流。
参考资料
- MacDermid Alpha:Kester SF800-LR 光伏助焊剂技术资料(TDS),2021
- MacDermid Alpha:ALPHA SF828-MBB 光伏助焊剂技术资料(TDS),2026 年 4 月
- AIM Solder:NC263UR 液体助焊剂中文技术资料(TDS),https://www.aimsolder.com/sites/default/files/nc263ur_liquid_flux_chinese_tds.pdf
- IPC J-STD-004C with Amendment 1, Requirements for Soldering Fluxes, IPC, 2022
- Indium Corporation:Breakdown of SIR Standards,https://www.indium.com/blog/breakdown-of-sir-standards/
- pv magazine:UNSW study shows impact of soldering flux on TOPCon solar cell degradation,2025,https://www.pv-magazine-india.com/2025/08/18/unsw-study-shows-impact-of-soldering-flux-on-topcon-solar-cell-degradation
- GB/T 9491-2021《锡焊用助焊剂》,国家市场监督管理总局、国家标准化管理委员会,2021
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理