
组件里用量最少、影响最大的辅材之一:光伏助焊剂到底在做什么?
导读
助焊剂在组件 BOM 里常常不单独列项,却决定了串焊这一步能不能成立;它的残留还会随层压被永久封进组件,陪组件服役二三十年。作为光伏助焊剂系列的第一篇,本文讲清楚四件事:焊接为什么离不开助焊剂,它在焊接中具体做了什么,它出现在组件的哪些工序,以及光伏助焊剂和电子行业助焊剂有什么不同。
在组件的物料清单里,玻璃、电池片、胶膜、边框、焊带、接线盒都是主角,助焊剂往往连单独一行都排不上。但做过串焊的同事都知道:助焊剂一旦出问题,轻则虚焊、拉力不达标,重则整批组件在湿热测试后功率掉一截。上一个系列我们聊了焊带,这个系列我们换到它的“搭档”——助焊剂。第一篇先回答最基础的问题:它到底在做什么?
01焊接为什么需要助焊剂
先看一个日常现象:在一块不干净的金属上滴一滴熔化的焊锡,它往往会缩成一个小球,轻轻一碰就掉;而在干净、活化过的表面上,焊锡会迅速摊开,冷却后牢牢“长”在上面。这两种状态的差别,就是润湿。
焊接的本质,是熔融焊料与基体金属在界面上发生冶金结合,形成一层很薄的金属间化合物(IMC)。要做到这一点,焊料必须和基体金属“直接见面”。问题在于,几乎所有金属表面都不是裸露的:
- 焊带表面:涂锡层在储存和放卷过程中会缓慢氧化,形成一层氧化锡膜;
- 电池片主栅/焊盘:银浆烧结后的表面并不是纯银,还可能有玻璃相、有机残留和吸附污染;
- 加热过程本身:温度越高氧化越快,焊接的几秒钟里表面还会继续生成新的氧化物。
这层氧化膜虽然只有纳米级厚度,却足以把熔融焊料和基体隔开。焊料“看不见”下面的金属,自然铺不开,也结合不上。助焊剂要解决的,就是这层膜。
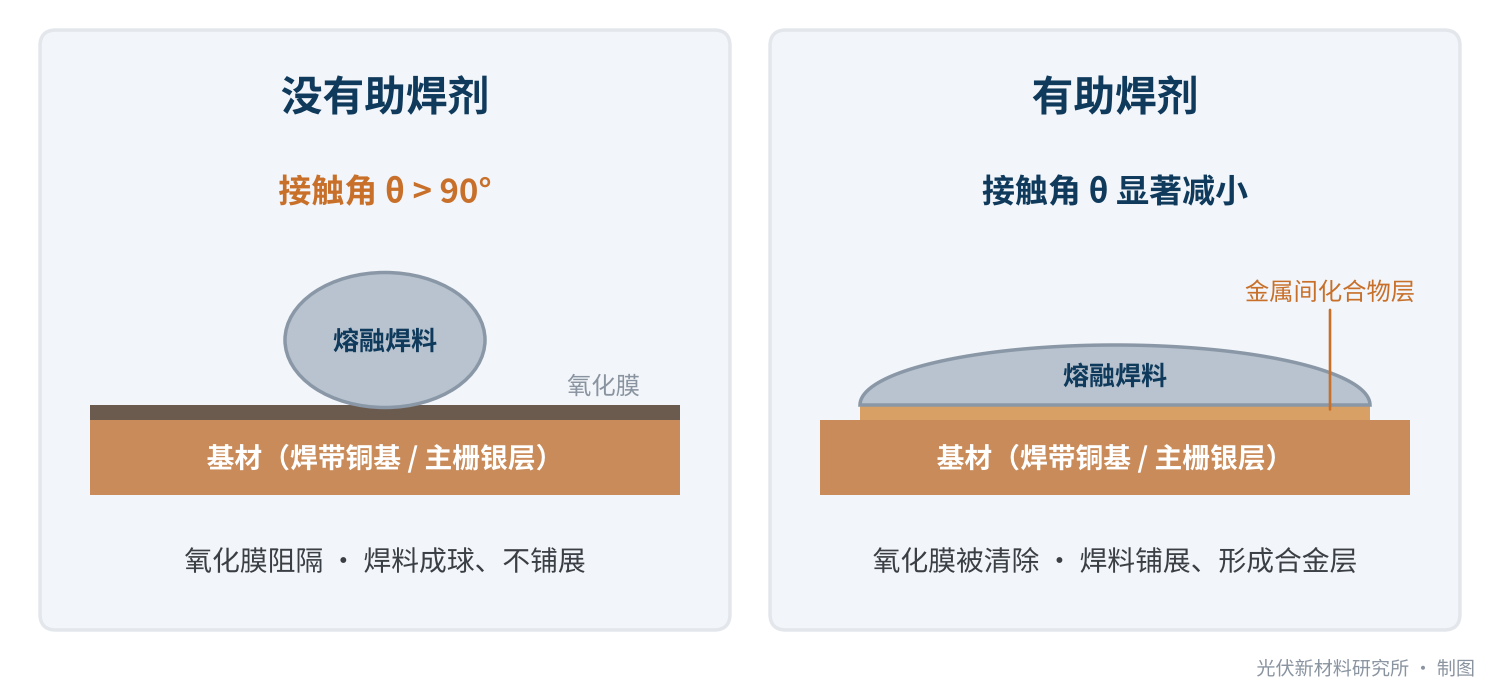
图1 有无助焊剂时熔融焊料的润湿状态示意
没有助焊剂,焊料和金属之间隔着一层氧化膜;助焊剂的首要任务,就是在焊接的那一刻把这层膜拿掉。
02助焊剂在焊接中做的四件事
把助焊剂的作用拆开来看,可以归纳为四件事。其中第一件是核心,第二件是结果,后两件是过程保障。
- 去除氧化膜:助焊剂中的活化剂(光伏用助焊剂多为有机酸体系)在受热时与金属表面的氧化物反应,生成可以被挤走或分解的产物,露出干净的金属。
- 促进润湿:表面干净之后,焊料与基体之间的界面张力下降,接触角变小,焊料能够铺展开、渗入焊带与主栅之间的缝隙。
- 隔绝空气:在加热过程中,助焊剂及其成膜成分覆盖在焊区表面,减少空气接触,防止刚清洁过的表面在高温下再次氧化。
- 辅助传热:液态助焊剂填充在焊带与电池片之间的微小间隙中,让热量传递更均匀,有利于焊料同时熔化、同时润湿。
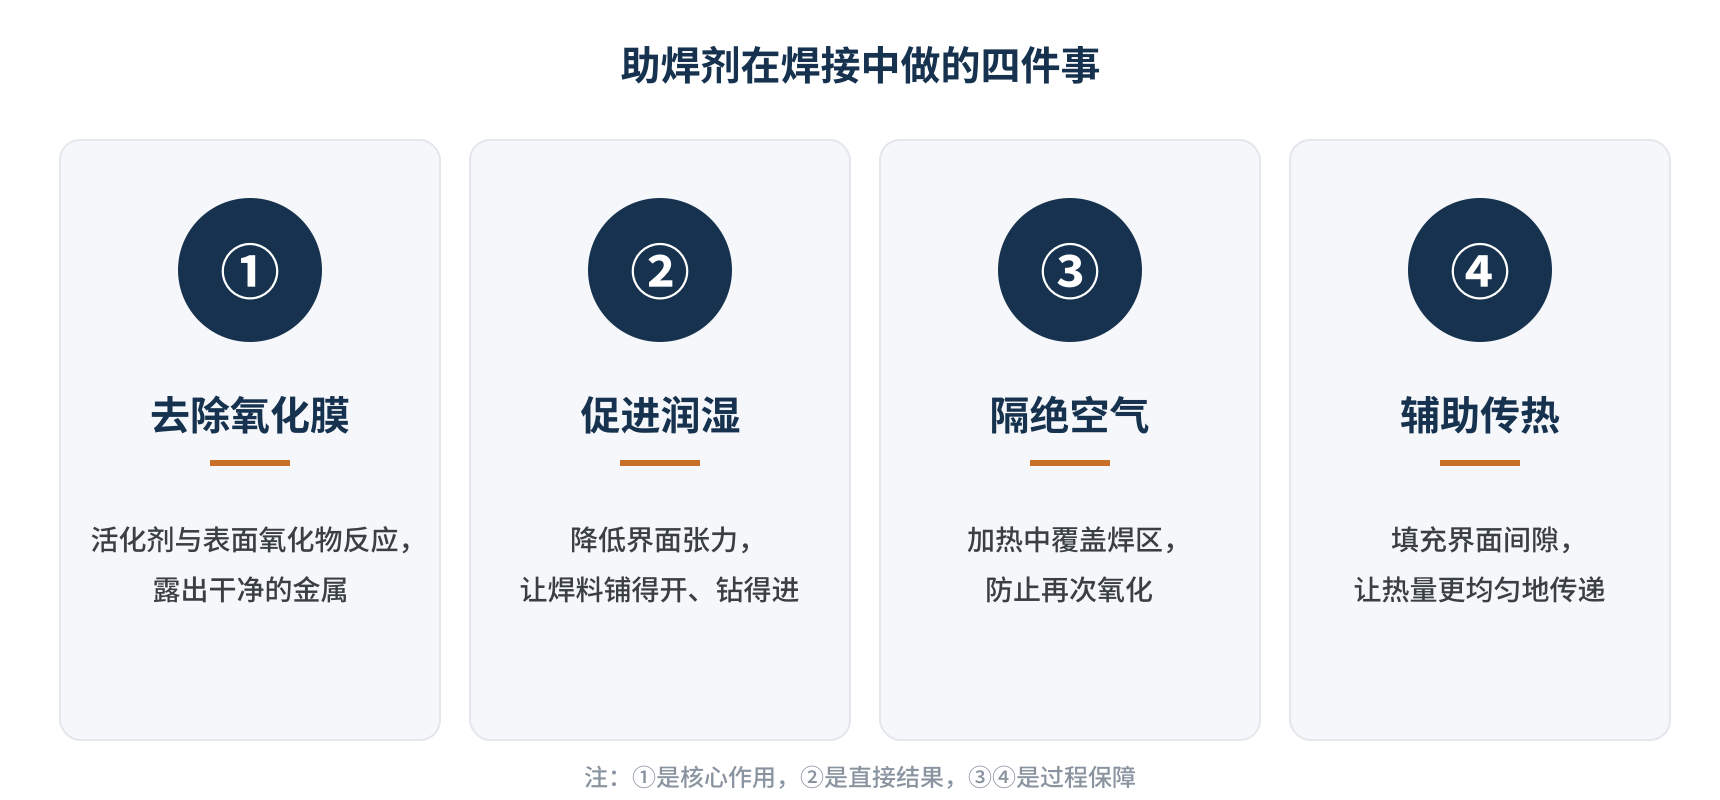
图2 助焊剂在焊接中的四项作用
这里有一个常被忽略的点:助焊剂的“活性”是一把双刃剑。活性越强,去氧化越彻底,焊接窗口越宽;但焊完之后留下来的残留物也越可能“继续工作”,在潮湿环境中腐蚀金属。助焊剂配方的核心难题,就是在“焊得上”和“留得住”之间找平衡。 这个问题我们会在后续的成分篇和可靠性篇里展开。
03助焊剂用在组件的哪些地方
在一条常规的晶硅组件产线上,助焊剂主要出现在两道工序:串焊和汇流条焊接。
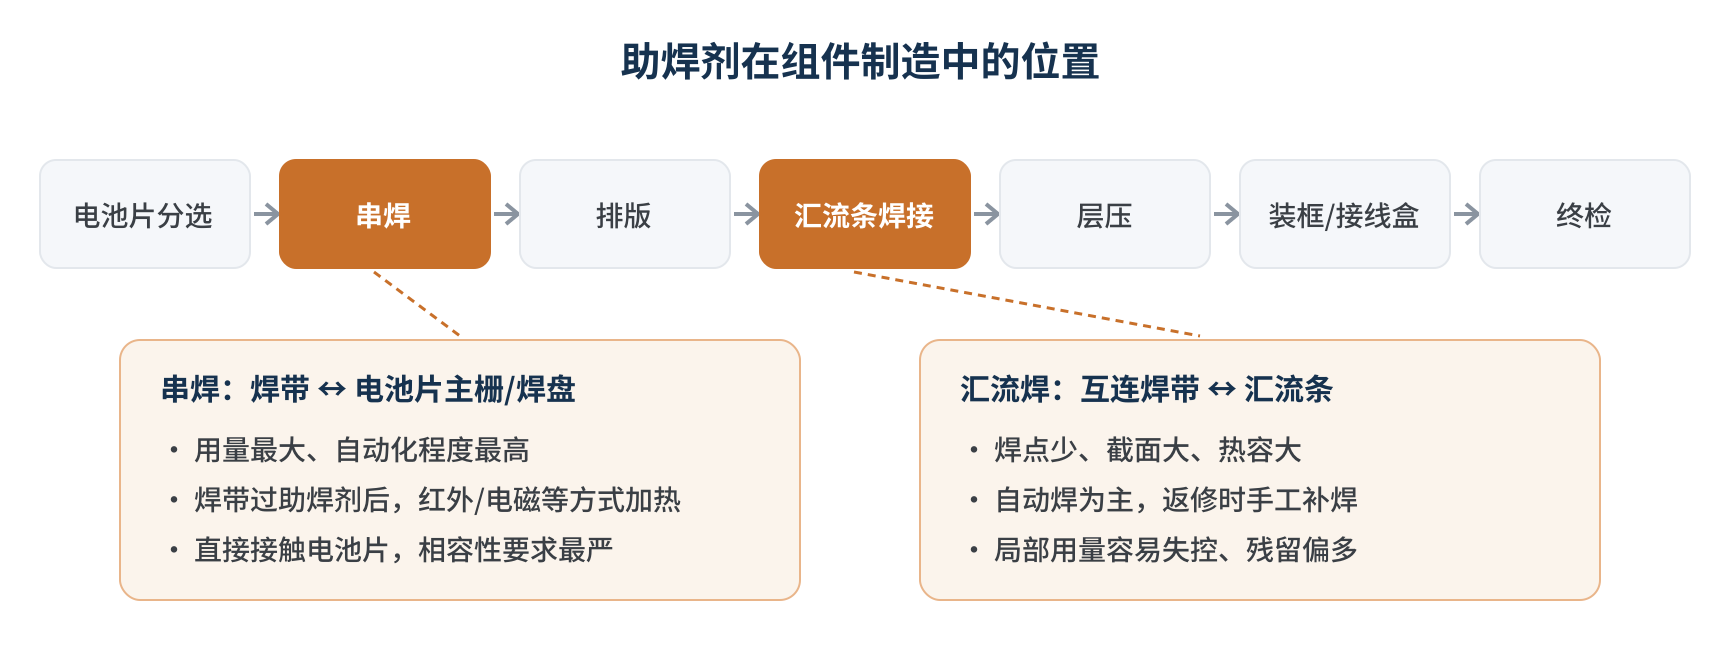
图3 助焊剂在组件制造流程中的位置
- 串焊:用量最大的场景。焊带在进入焊接区之前先经过助焊剂(浸润或喷涂),再通过红外、电磁或热风等方式加热,与电池片主栅或焊盘焊接。这一步速度快、焊点多,而且助焊剂直接接触电池片表面,对相容性要求最高。
- 汇流条焊接:把电池串的引出焊带与汇流条焊在一起。焊点数量少,但汇流条截面大、热容大,局部更容易出现助焊剂用量偏多、残留偏多的情况。
- 返修与手工补焊:量不大,却最容易失控。手工刷涂助焊剂往往“宁多勿少”,残留量可能远高于自动焊工序。
从材料体系的角度看,焊带和助焊剂是一对“搭档”:焊带提供焊料,助焊剂负责让焊料焊得上。焊带的涂层成分、熔点和表面状态变了,助焊剂往往也要跟着调整。这也是我们把助焊剂系列紧接在焊带系列之后的原因。
04为什么说它“用量最少、影响最大”
按单块组件计算,助焊剂的用量很少,在组件成本中的占比也很低,很多企业的 BOM 成本拆解里都不会单列。但它的影响贯穿了组件从生产到服役的整个生命周期。
| 影响维度 | 助焊剂相关的典型问题 | 最先暴露在哪里 |
|---|---|---|
| 焊接良率 | 虚焊、假焊、焊带翘起、拉力不达标 | 串焊机、EL、拉力测试 |
| 电性能 | 焊接界面接触不良,串联电阻偏高 | IV 测试、EL 暗区 |
| 外观 | 焊点周围白斑、发黑、残留结晶 | 层压前后外观检验 |
| 长期可靠性 | 残留物在湿热下腐蚀栅线/电极,串阻上升、功率衰减 | DH 等加速老化测试、户外运行 |
表1 助焊剂对组件的四个影响维度
前三项相对“好抓”,在线上就能发现。真正让人头疼的是第四项。
光伏组件用的几乎都是免清洗助焊剂:焊完之后不清洗,残留物直接被胶膜和玻璃封装进组件。这意味着助焊剂有双重身份——在焊接的几秒钟里,它是工艺材料;在之后的二三十年里,它是留在组件内部的残留物。
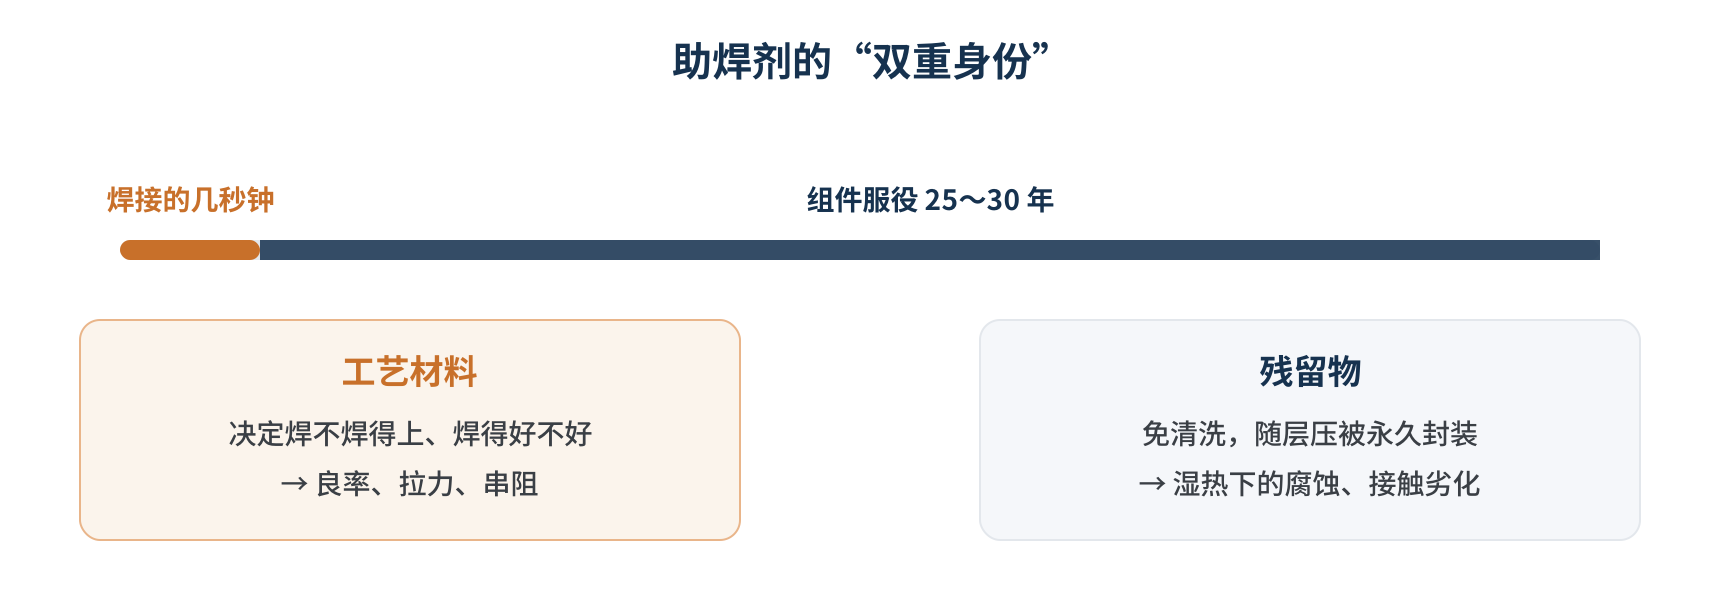
图4 助焊剂的“双重身份”:几秒钟的工艺材料,几十年的残留物
近两年的研究反复证实了这一点:
- TOPCon:新南威尔士大学(UNSW)2025 年发表的研究发现,在湿热条件下,含卤素的助焊剂对正面金属接触的腐蚀明显更严重,但不含卤素的助焊剂同样会引起可观的衰减;研究团队建议在组件封装前用电池级湿热测试快速筛查助焊剂风险,并选择卤素尽量低、酸含量优化的配方。该团队 2025 年底的后续工作进一步发现,激光辅助烧结(LAF)能明显减轻但不能消除助焊剂引起的接触腐蚀——在 85℃/85%RH 下 45 小时的裸电池加速试验中,未经 LAF 的电池无论用含卤还是无卤助焊剂,效率都下降了四成以上。
- HJT:韩国电子技术研究院(KETI)团队 2025 年在 Cell Reports Physical Science 上发表的研究发现,助焊剂中的有机酸会腐蚀 ITO 电极,背面 ITO 比正面更脆弱;层压并不能消除残留,助焊剂过量的组件在 1000 小时湿热后功率降到约 70%。而在焊接前用热风(80℃ 或 100℃,60 秒)把助焊剂吹干的样品,1000 小时湿热后基本没有出现 EL 暗斑。
- 组件失效分析:UNSW 此前对 HJT 玻璃-背板组件的失效分析中,也有两类失效模式被归因于助焊剂的参与。
换句话说,随着电池技术从 PERC 走向 TOPCon、HJT,电池对助焊剂残留越来越敏感,助焊剂已经从“焊得上就行”的辅料,变成了影响组件可靠性的关键材料之一。
助焊剂的影响分两段:焊接时决定良率和电性能,焊接后作为残留物决定长期可靠性。后者更隐蔽,也更致命。
05光伏助焊剂和电子助焊剂有什么不一样
助焊剂并不是光伏行业的发明,它在电子组装(PCB 焊接)领域已经有很长的应用历史,相关标准也比较成熟,例如国内的 GB/T 9491-2021《锡焊用助焊剂》,以及国际上广泛引用的 IPC J-STD-004(现行为 C 版)。但光伏组件的使用场景和电子产品差别很大,对助焊剂提出了一些特殊要求。
| 对比项 | 电子组装(PCB) | 光伏组件 |
|---|---|---|
| 是否清洗 | 部分工艺焊后可清洗 | 基本不清洗,残留直接被层压封装 |
| 固含量 | 从低到高都有应用 | 以低固含为主,残留要尽量少 |
| 卤素 | 按产品等级选择,含卤与无卤并存 | 倾向无卤化,降低湿热腐蚀风险 |
| 相容对象 | PCB 基材、阻焊层、元器件 | 电池片表面(SiNx、ITO、栅线)、EVA/POE 胶膜 |
| 服役环境 | 多为室内或设备内部 | 户外高温、高湿、强紫外,寿命 25~30 年 |
| 焊接节拍 | 因产品而异 | 高速串焊,要求快速润湿、挥发可控 |
表2 电子组装助焊剂与光伏助焊剂的对比
这里补充两个概念,后续文章会经常用到:
- 低固含:固含量指助焊剂中溶剂挥发后剩下的不挥发物比例。固含越低,残留越少。以某国际品牌的光伏专用助焊剂为例,其技术资料标称理论固含量约 1.5%,并强调零卤、适用于串焊机的喷涂或浸泡。
- 无卤化物与无卤素:按照 IPC J-STD-004 的分类规则,助焊剂固体中卤化物离子(F⁻、Cl⁻、Br⁻、I⁻)合计低于 0.05%(重量)即标记为“0”级,严格说是“无卤化物”(halide-free)。行业里常说的“无卤素”(halogen-free)是另一套口径,一般参照 IEC 61249 系列:氯、溴各低于 0.09%,合计低于 0.15%,且计入所有形态的卤素。两者测的对象和方法不同,看技术资料时要分清楚。卤素活化能力强,但残留中的卤素离子也是腐蚀的主要推手之一。
所以,光伏助焊剂不是电子助焊剂换个包装。它需要在低固含、无卤的约束下,依然保证高速串焊的润湿能力,同时还要和电池片表面、封装胶膜长期“和平共处”。这些要求在配方上是互相拉扯的,也是后面几篇文章要逐一展开的内容。
06写在最后
回到标题:为什么说助焊剂是组件里“用量最少、影响最大”的辅材之一?
- 用量少:单块组件的用量和成本占比都很低,很容易在降本和选型中被忽视;
- 影响大:它决定焊接能不能成立,又以残留物的形式陪伴组件整个寿命周期;
- 越来越敏感:TOPCon、HJT 等高效电池对助焊剂残留更敏感,选错助焊剂的代价在变大。
理解了助焊剂“做什么”,下一个问题自然是“它由什么组成”。下一篇我们将拆开一瓶助焊剂,看看溶剂、活化剂、成膜剂、表面活性剂分别扮演什么角色,以及松香型与免清洗型、醇基与水基、含卤与无卤这些分类背后的逻辑。
如果你在产线上遇到过和助焊剂有关的“疑难杂症”,欢迎与我们交流,好的案例我们会放进后续的失效分析篇。
参考资料
- GB/T 9491-2021《锡焊用助焊剂》,国家市场监督管理总局、国家标准化管理委员会,2021
- IPC J-STD-004C with Amendment 1, Requirements for Soldering Fluxes, IPC, 2022
- Indium Corporation:Halide-Free vs. Halogen-Free: A Refresher,https://www.indium.com/blog/halide-free-vs-halogen-free-a-refresher/
- MacDermid Alpha:Kester SF800-LR Soldering Flux 技术资料(TDS),2021,https://www.macdermidalpha.com/sites/default/files/2022-04/Kester-SF800-LR-Soldering-Flux-EN-22Jan21-TB.pdf
- pv magazine:UNSW study shows impact of soldering flux on TOPCon solar cell degradation,2025(原文:Assessing the impact of solder flux-induced corrosion on TOPCon solar cells, Solar Energy Materials and Solar Cells),https://www.pv-magazine-india.com/2025/08/18/unsw-study-shows-impact-of-soldering-flux-on-topcon-solar-cell-degradation
- A. Li, F. Rougieux, H. Wang, M. U. Khan, B. Hoex, C. Sen:Elucidating the Impact of Soldering Flux-Induced Degradation on the Reliability of TOPCon Solar Cells with and without Laser-Assisted Firing under Damp-Heat Stress,APVI Solar Research Conference,2025 年 12 月,https://apvi.org.au/solar-research-conference/wp-content/uploads/2025/12/48.pdf
- G. Park 等:Soldering flux causes corrosion of indium tin oxide electrode in heterojunction solar cells,Cell Reports Physical Science,2025,https://www.sciencedirect.com/science/article/pii/S2666386425002188
- pv magazine:Scientists warn of heat-induced failure risks in HJT glass-backsheet PV modules,2023(原文:Four failure modes in silicon heterojunction glass-backsheet modules, Solar Energy Materials and Solar Cells)
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理