
出厂时一切正常,老化后功率掉了:助焊剂在组件可靠性中的角色
导读
助焊剂相关的问题,很多在产线上看不出来,要到湿热、热循环等老化测试或户外运行中才逐渐暴露。本文先梳理助焊剂在各类可靠性测试中的“出场方式”,再用“腐蚀三要素”解释残留如何参与腐蚀,画出从残留到功率衰减的演化路径和典型“签名”,随后拆解四个公开研究中的失效案例,最后给出一套助焊剂相关失效的分析流程:现象定位、成分证据、复现实验三者吻合才能下结论。
上一篇讲的是产线上能直接看到的焊接不良。这一篇我们关注更隐蔽的一类问题:组件出厂时 EL 干净、功率达标,却在湿热测试几百小时后,或者户外运行几年后,沿着焊带出现暗区、功率持续下滑。助焊剂对可靠性的影响,往往是“延迟兑现”的。我们来看看它是怎么发生的,又该怎么分析。
01助焊剂在可靠性测试中的“出场方式”
组件的设计鉴定测试有很多项,助焊剂并不是在每一项里都“戏份”很重。按关联程度,可以大致这样看:
| 测试项目 | 助焊剂的主要影响途径 | 关联程度 |
|---|---|---|
| 湿热(DH) | 残留吸水后参与腐蚀,侵蚀栅线接触、ITO 和焊料,导致串阻上升 | 高 |
| 热循环(TC) | 焊接质量决定焊点的初始状态,润湿不良的焊点更容易在热应力下开裂 | 中(间接) |
| 湿冻(HF) | 水汽与冻融交替,残留形成的弱界面可能加剧脱层 | 中 |
| 紫外(UV) | 残留与胶膜在光照下的反应可能引起焊带附近黄变 | 中(见第 07 篇) |
表1 助焊剂与各项可靠性测试的关联
可以看到,湿热测试是助焊剂问题最主要的“放大器”。下面我们就以腐蚀为主线展开。
02腐蚀的三个条件:助焊剂提供了什么
金属在组件内部发生腐蚀,通常需要三个条件同时具备:水、离子或酸、以及金属之间的电位差。
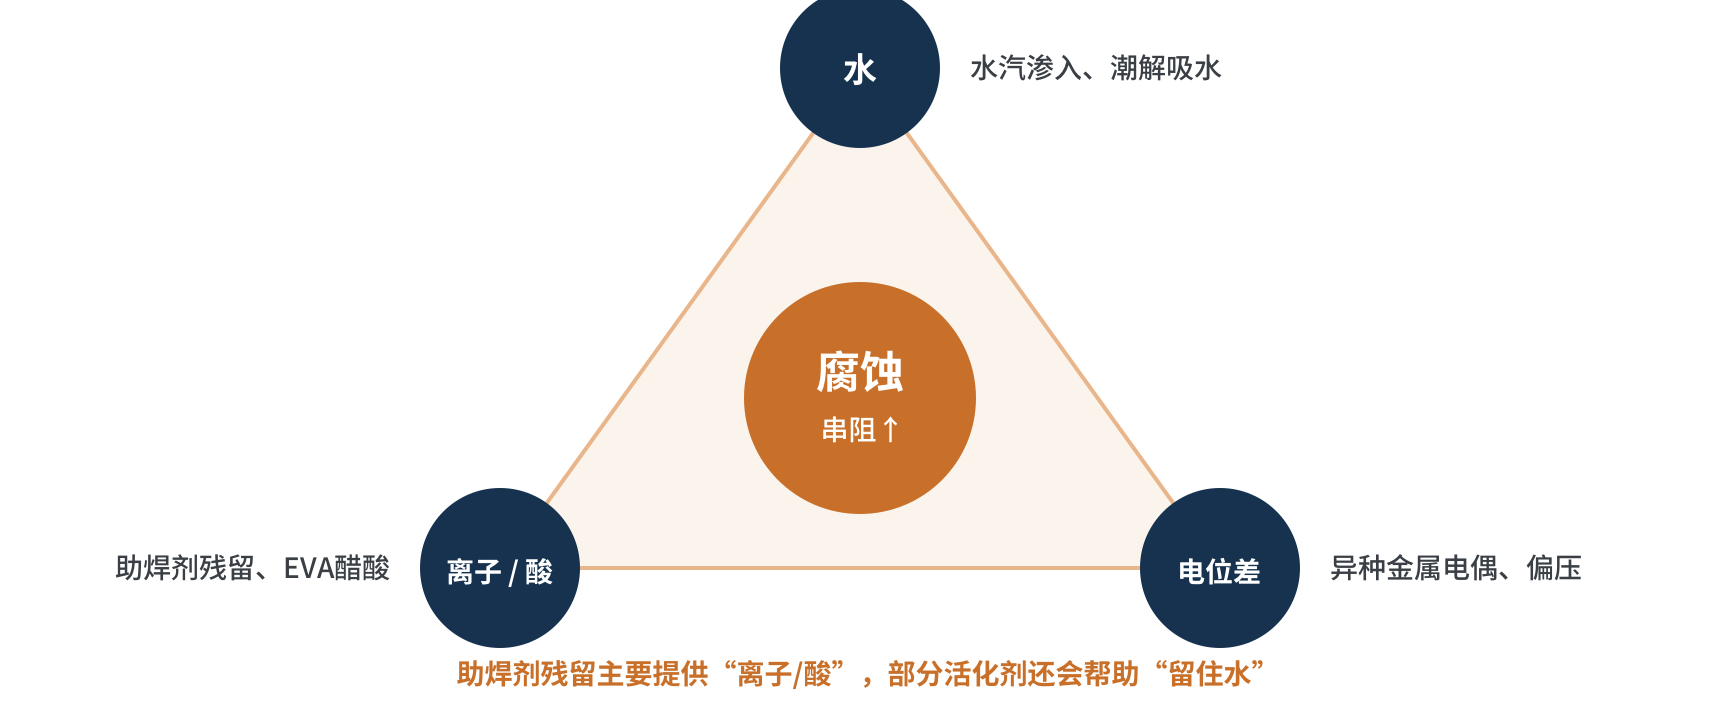
图1 腐蚀发生的三个条件
- 水:湿热环境下水汽会逐渐渗入组件。第 07 篇提到,部分有机酸活化剂在 85%RH 左右就会吸水溶解,相当于在金属表面“留住了水”。
- 离子/酸:助焊剂残留中的有机酸、卤素离子,以及 EVA 分解产生的醋酸,构成了电解质中的活性成分。
- 电位差:组件内部有银、铜、锡、铅等多种金属,彼此接触就形成电偶。锡和铅比银、铜更活泼,在电偶中充当阳极、优先被腐蚀。韩国团队对户外运行组件中 62Sn36Pb2Ag 焊料腐蚀的研究,正是从这一机理出发设计缓解方案的。
这三个条件里,助焊剂主要提供“离子/酸”,部分活化剂还会帮助“留住水”。去掉其中任何一个条件,腐蚀都会明显放缓。这也是为什么低卤、低酸、低残留,以及阻水性更好的封装方案,都能起到缓解作用。
03从残留到功率衰减:演化路径与“签名”
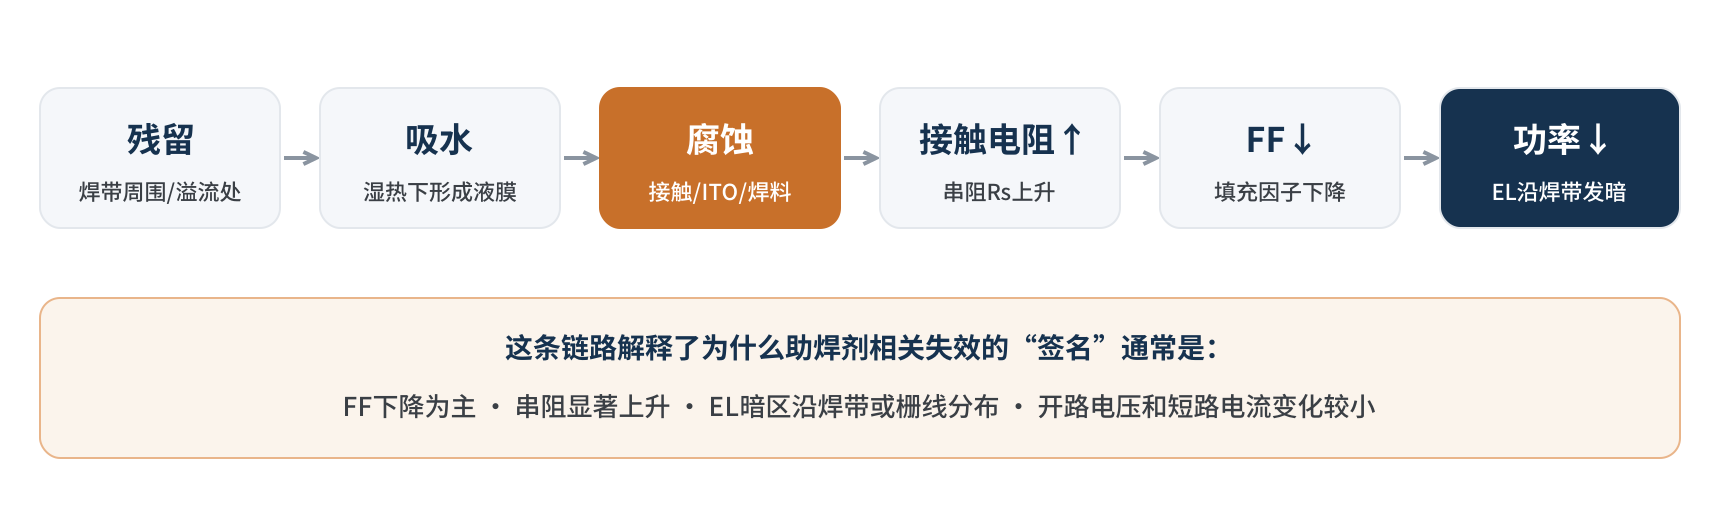
图2 从残留到功率衰减的演化路径(示意)
残留在湿热下吸水,形成一层很薄的液膜;液膜中的酸和离子腐蚀栅线接触、ITO 或焊料;接触界面被破坏后,接触电阻上升,组件串联电阻随之增大;最终表现为填充因子下降和功率衰减。
这条路径决定了助焊剂相关失效的典型“签名”:
- 电性能上:以 FF 下降为主,串联电阻显著上升,开路电压和短路电流的变化相对较小。关于焊料腐蚀的研究也指出,湿热后的功率损失主要来自串阻上升导致的 FF 下降。
- EL 图像上:暗区沿焊带、栅线或助焊剂溢流的位置分布,而不是随机散布。
- 时间上:初始测试正常,湿热时间越长,衰减越明显。
签名也可以反过来用于“排除”。例如,2024 年法国 CEA 团队对 HJT 组件的湿热研究发现,钠离子从钠钙玻璃迁移到电池中,主要破坏钝化,表现为短路电流大幅下降(1500 小时后功率损失最高 57.6%,其中短路电流下降 43.4%)。如果衰减以短路电流为主,就应先怀疑钠和钝化,而不是助焊剂。
“FF 为主的衰减 + 串阻上升 + EL 沿焊带发暗 + 随湿热时间加重”,是助焊剂相关腐蚀的典型组合,但仍需证据确认。
04四个公开研究中的失效案例
下面我们整理了四个公开研究中与助焊剂或焊点腐蚀相关的案例,供大家对照参考。
| 案例 | 对象与条件 | 主要现象 | 与助焊剂的关系 |
|---|---|---|---|
| TOPCon 电池(UNSW) | 两款商用免清洗助焊剂,未封装电池,100°C/85%RH 湿热 | 正面银铝接触严重腐蚀,背面银浆基本无退化 | 含卤助焊剂腐蚀更强,低卤的苹果酸型助焊剂也造成明显退化 |
| HJT 电池 ITO(韩国 KETI) | 焊接时人为让助焊剂溢到 ITO 表面,湿热老化 | ITO 导电性严重下降,残留未清除处 EL 出现暗斑,背面更严重 | 酸性更高的助焊剂退化最大;焊前干燥吹扫的样品几乎无退化 |
| HJT 玻璃-背板组件(UNSW) | 湿热约 1500~4000 小时 | 四类失效模式,相对功率损失约 5%~50% | 其中两类被归因于助焊剂:焊带互连周围暗化(约 1500 小时,约 5%)和主栅之间暗化(约 2500 小时,约 50%) |
| 户外运行组件(韩国) | 锡铅银焊料互连,户外老化后分析与湿热验证 | 锡、铅腐蚀,串阻上升、FF 下降;运行 6 年的组件中还发现锡、铅迁移到银栅线上 | 主要是电偶腐蚀机理,说明焊点长期腐蚀风险真实存在 |
表2 公开研究中与助焊剂或焊点腐蚀相关的失效案例
这几个案例有几点共同的启示:
- 位置特征明确:退化集中在焊带、栅线接触和助焊剂溢流的位置,与图2的“签名”一致。
- 酸性和卤素是关键变量:TOPCon 和 HJT 两项研究都指向同一结论:酸性越强、卤素越多,退化越严重。
- 工艺可以缓解:焊前干燥和吹扫、控制用量避免溢流,都能显著降低风险。韩国团队还尝试在组件中加入牺牲金属:在后续工作中,加入 Al-3Mg 等铝合金牺牲阳极的小组件经 1500 小时湿热后,串阻约 46.7 mΩ,低于无牺牲阳极组件的约 52.2 mΩ,功率保持也更好,说明从电化学角度阻断腐蚀也是可行思路。
- 加速测试未必能全部复现:户外运行 6 年组件中观察到的锡、铅迁移,研究者认为与光照下的“光致电镀”有关,标准加速测试条件下并未出现。这提醒我们,实验室测试通过,不等于户外万无一失。
需要说明的是,HJT 组件研究的作者也提醒,他们的实验设计并不能确定每种失效模式的确切发生过程。文献案例可以帮助我们建立判断框架,但具体问题仍要具体分析。
05失效分析怎么做:三类证据缺一不可
当组件在老化测试中出现疑似助焊剂相关的衰减时,我们建议按以下流程开展分析:
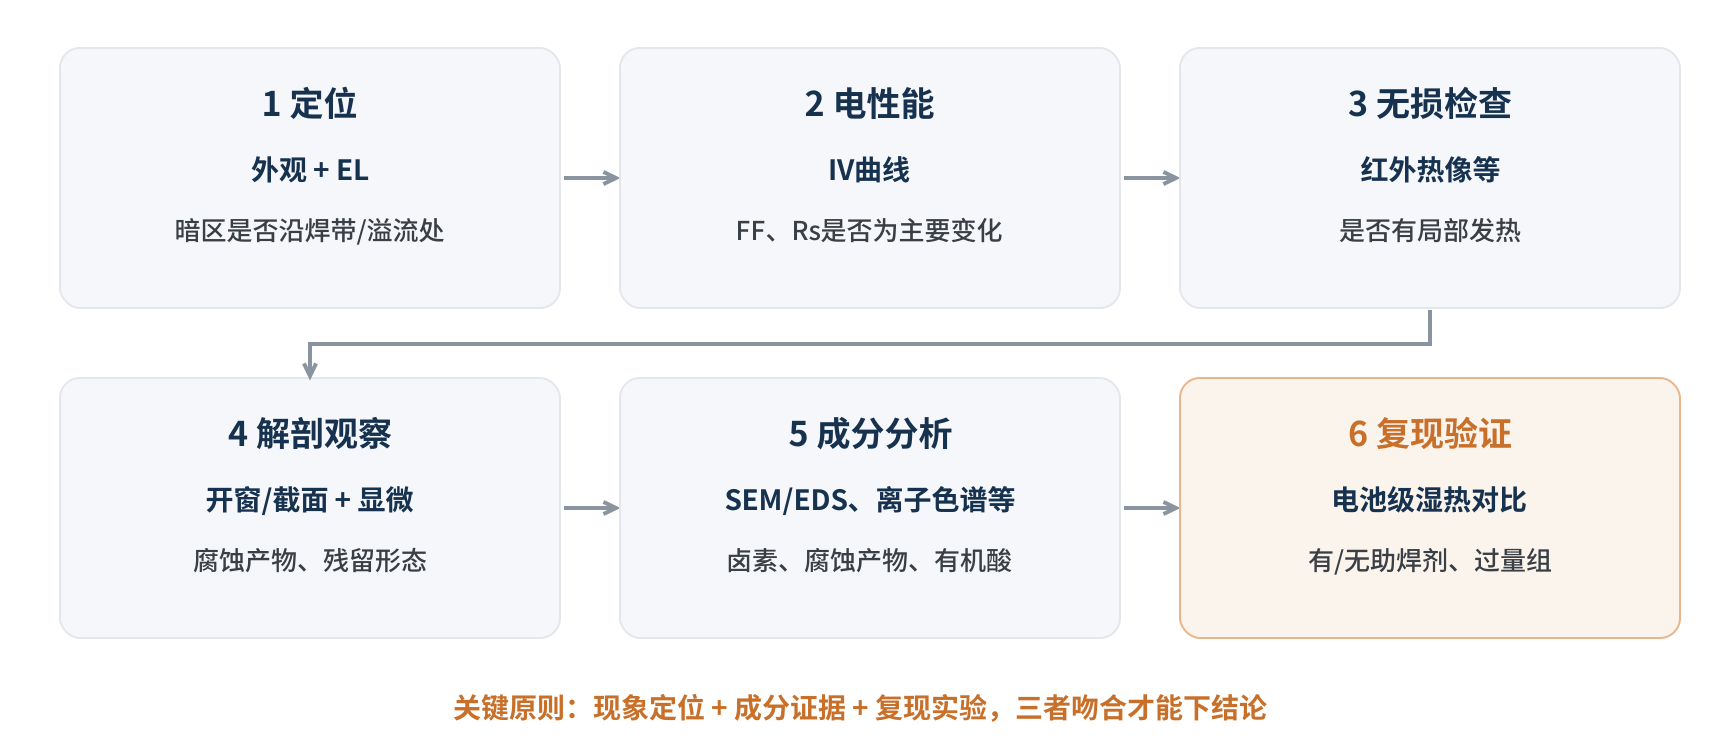
图3 助焊剂相关失效的分析流程(示意)
- 定位与电性能:先用外观和 EL 确定暗区位置,再看 IV 曲线,判断是否以 FF 和串阻变化为主。
- 无损与解剖:必要时用红外热像查看局部发热,再对可疑区域开窗或做截面,在显微镜下观察腐蚀产物和残留形态。
- 成分分析:用 SEM/EDS 查看腐蚀产物和元素分布,重点关注是否检出卤素;必要时用离子色谱等方法分析残留中的离子和有机酸。
- 复现验证:用同批次电池和焊带,分别做有助焊剂、无助焊剂和过量助焊剂的样品,进行电池级湿热对比,看能否复现相同的失效形态。
判断是否为助焊剂相关失效,需要三类证据相互吻合:现象定位(失效位置与焊带、溢流相关)、成分证据(检出卤素或与助焊剂相关的残留成分)、复现实验(加入助焊剂后能复现相同现象)。只有其中一项,很容易把胶膜、浆料或焊料本身的问题误判为助焊剂问题。
助焊剂相关失效有明显的“签名”,但签名只是线索。现象定位、成分证据、复现实验三者吻合,才能下结论。
06写在最后
关于助焊剂在组件可靠性中的角色,可以记住三点:
- 湿热是放大器:助焊剂问题主要在 DH 中暴露,TC、HF、UV 中也有间接影响;
- 腐蚀看三要素:水、离子/酸、电位差,助焊剂主要贡献离子和酸,部分活化剂还会帮助留住水;
- 分析要有证据链:FF 为主的衰减、串阻上升、EL 沿焊带发暗是典型签名,但确认原因需要成分证据和复现实验。
至此,可靠性篇告一段落。接下来进入产业篇:知道了助焊剂可能带来的风险,组件厂该如何选择和导入一款新助焊剂?下一篇我们聊聊助焊剂的选型与导入流程,包括供应商评估、DOE 验证、小批量与量产切换,以及变更管理。
你们做过与助焊剂相关的失效分析吗?最终是靠什么证据确认的?欢迎与我们交流。
参考资料
- pv magazine Australia:UNSW study shows impact of soldering flux on TOPCon solar cell degradation,2025
- G. Park 等:Soldering flux causes corrosion of indium tin oxide electrode in heterojunction solar cells,Cell Reports Physical Science,2025,https://www.sciencedirect.com/science/article/pii/S2666386425002188
- C. Sen, H. Wang, X. Wu 等:Four failure modes in silicon heterojunction glass-backsheet modules,Solar Energy Materials and Solar Cells 257 (2023) 112358,https://www.sciencedirect.com/science/article/pii/S0927024823001794
- L. Pirot-Berson 等:Failure modes of silicon heterojunction photovoltaic modules in damp heat environment: Sodium and moisture effects,Solar Energy Materials and Solar Cells 278 (2024) 113190,https://www.sciencedirect.com/science/article/abs/pii/S0927024824005026
- J.-H. Kim, J. Park, D. Kim, N. Park:Study on Mitigation Method of Solder Corrosion for Crystalline Silicon Photovoltaic Modules,International Journal of Photoenergy,2014,DOI: 10.1155/2014/809075
- W. Oh 等:Migration of Sn and Pb from Solder Ribbon onto Ag Fingers in Field-Aged Silicon Photovoltaic Modules,International Journal of Photoenergy,2015,DOI: 10.1155/2015/257343
- W. Oh, S.-I. Chan:Corrosion mitigation of photovoltaic ribbon using a sacrificial anode(희생양극을 이용한 태양광 리본의 부식 저감),Journal of the Korea Academia-Industrial Cooperation Society 18(3) (2017) 681–686
- V. Verdingovas, M. S. Jellesen, R. Ambat:Solder Flux Residues and Humidity-Related Failures in Electronics,Journal of Electronic Materials 44(4) (2015) 1116–1127
- IEC 61215-2:2021,Terrestrial photovoltaic (PV) modules — Design qualification and type approval — Part 2: Test procedures
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理