
串焊机上的助焊剂:怎么涂、涂多少、怎么管、怎么配温度
导读
同样的助焊剂,在不同的串焊机、不同的班次上,焊接效果可能差别很大。问题往往不在助焊剂本身,而在工艺。本文沿着串焊流程,讲清楚助焊剂在哪一步上场、三种常见涂覆方式的特点、用量偏多偏少分别会带来什么问题、槽液在使用中如何挥发吸水以及怎么管,最后讨论助焊剂如何与预热和焊接温度相匹配,特别是低温焊接带来的新要求。这是光伏助焊剂系列的第五篇。
前四篇讲的都是助焊剂“本身”:它的作用、成分、指标和测试。从这一篇开始,我们把它放到产线上。做过工艺的同事大概都遇到过这种情况:同一桶助焊剂,换了一台机器、换了一个班次,焊接效果就不一样了。助焊剂是“材料”,但它的表现有一大半取决于“工艺”。这一篇我们就沿着串焊流程,看看助焊剂在每个环节需要管什么。
01串焊流程里,助焊剂在哪一步上场
以常见的焊带串焊机为例,焊带从料盘放出、牵引拉直后,先经过助焊剂涂覆工位,再裁切成段,与电池片叠放,随后经过预热和焊接,最后冷却并进行 EL 检测。部分设备或工艺在涂覆之后还会增加干燥或吹扫环节。
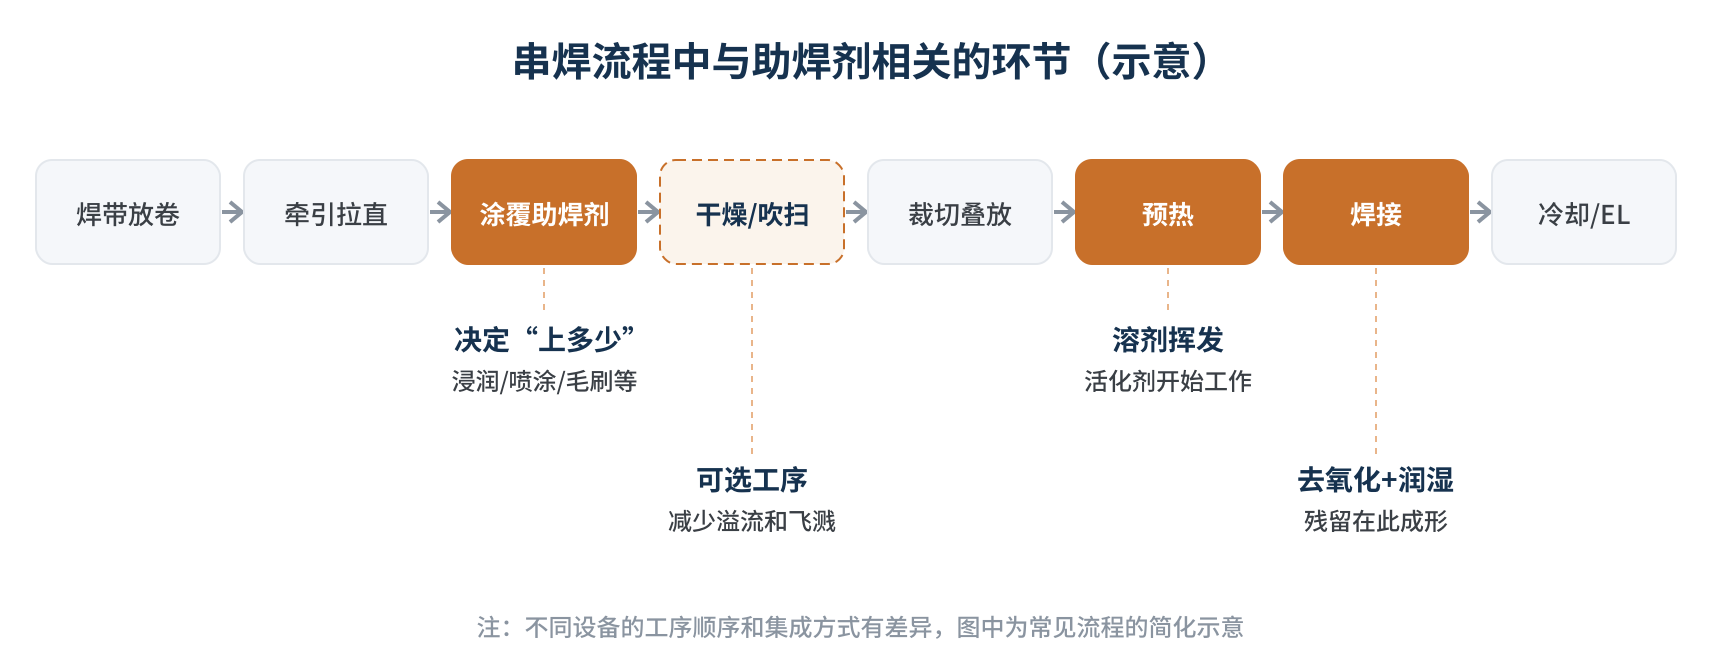
图1 串焊流程中与助焊剂相关的环节(示意)
从助焊剂的角度看,这个流程可以拆成四个关键动作:
- 涂覆:决定焊带上“带多少”助焊剂,是用量控制的源头。
- 干燥/吹扫:让多余的溶剂和液滴提前离开,减少后续的溢流和飞溅。
- 预热:溶剂进一步挥发,活化剂开始进入工作状态。
- 焊接:活化剂完成去氧化,焊料熔化润湿,残留物也在这一步定形。
02三种常见的涂覆方式
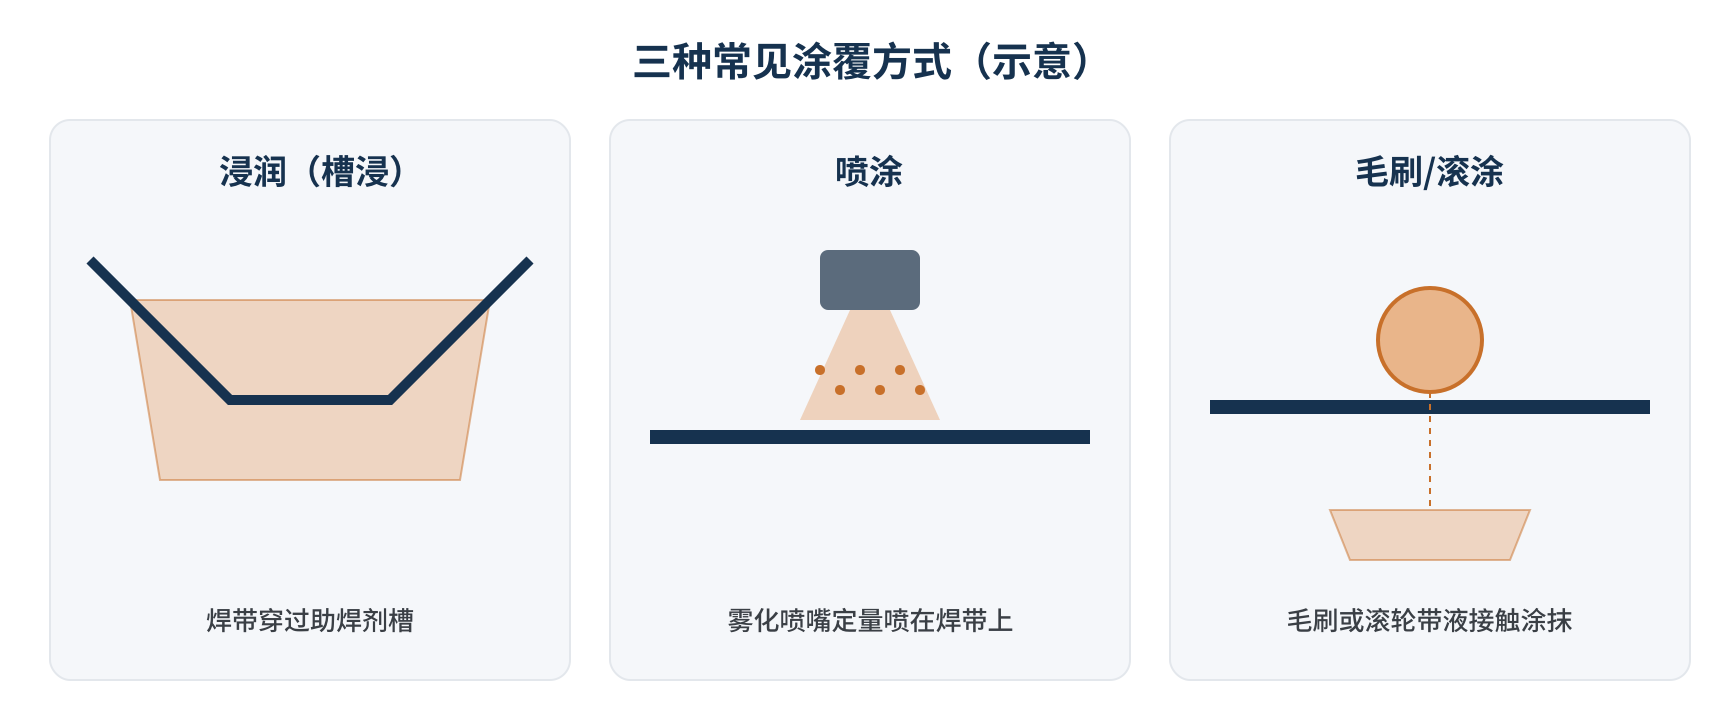
图2 三种常见涂覆方式(示意)
| 对比项 | 浸润(槽浸) | 喷涂 | 毛刷/滚涂 |
|---|---|---|---|
| 原理 | 焊带穿过助焊剂槽,表面带液 | 雾化喷嘴定量喷在焊带上 | 毛刷或滚轮带液接触涂抹 |
| 涂覆均匀性 | 好,全表面包覆 | 取决于喷嘴状态和雾化效果 | 受毛刷磨损、压力影响 |
| 用量控制 | 主要靠行进速度、浸入长度和带液量 | 流量可调,控制精度较高 | 较难精确控制 |
| 挥发与吸水 | 槽液敞口面积大,需重点管理 | 储液罐相对封闭 | 带液槽面积较小 |
| 主要维护点 | 液位、浓度、杂质,定期换液 | 喷嘴堵塞、雾化状态 | 毛刷清洁和更换 |
表1 三种常见涂覆方式的对比
没有哪一种方式绝对更好,关键是与设备节拍、焊带类型和助焊剂特性相匹配。前面提到的某款面向多主栅细圆丝焊带的助焊剂,其技术资料写明适用于浸渍、浸泡和喷涂三种方式,并提示在焊丝浸槽设备中一般不需要加热助焊剂(如需加热,约 25~35°C)。选型时,最好把“推荐的涂覆方式”作为一项匹配条件,一并确认。
03用量控制:多和少都有问题
助焊剂的用量没有统一的“标准答案”,但偏离合适范围的后果是很明确的:
| 用量状态 | 典型现象 | 背后原因 |
|---|---|---|
| 偏少 | 虚焊、拉力偏低且离散、EL 局部发暗 | 氧化膜去除不彻底,焊料润湿不充分 |
| 偏多 | 焊点周围白斑或残留结晶、焊带滑移偏移 | 残留过多;多余液体降低焊带与栅线的定位稳定性 |
| 偏多(溢流) | 电池片表面有助焊剂痕迹,老化后出现 EL 黑斑 | 多余助焊剂流到焊区以外,直接接触电池片表面 |
| 分布不均 | 同一根焊带上拉力时高时低 | 喷嘴部分堵塞、毛刷磨损或焊带抖动 |
表2 助焊剂用量偏离的典型现象与原因
其中“溢流”最容易被忽视,代价却可能最大。韩国 KETI 团队 2025 年对 HJT 电池的研究发现,助焊剂溢到 ITO 表面后会在湿热条件下腐蚀 ITO,背面 ITO 尤其脆弱,引起串阻上升;层压并不能消除这些残留,助焊剂过量的组件在 1000 小时湿热后功率降到约 70%。而在焊接前先用热风(80℃ 或 100℃,60 秒)把助焊剂干燥并吹掉多余部分的样品,1000 小时湿热后基本没有出现 EL 暗斑。该研究还观察到,酸性更高的助焊剂造成的衰减更明显。
细圆丝焊带和多主栅设计让这个问题更加突出:焊带越细、焊点越多,单位面积上需要的助焊剂越少,但“多一点”的容忍度也越低。前述那款细圆丝焊带用助焊剂,就把“减少焊带放置滑移、提高良率”作为一项主要卖点,并提示只在需要焊接的区域涂覆助焊剂。
用量控制的目标不是“越少越好”,而是“刚好够焊、尽量不溢”。焊前的干燥和吹扫,是控制溢流的有效手段。
04槽液管理:挥发、吸水和补加
第三篇我们算过一笔账:低固含助焊剂的溶剂挥发后,酸值变化明显,比重却几乎不动。这一点在产线管理上非常关键。在使用过程中,助焊剂槽液会持续发生几种变化:
- 溶剂挥发:敞口槽体、设备内的热量和抽风都会加速醇类溶剂挥发,导致有效成分浓度上升。
- 吸水:醇类溶剂会从空气中吸收水分,在高湿季节尤其明显。水分会影响挥发行为,严重时引起焊接飞溅。
- 杂质累积:焊带表面的氧化物、碎屑和灰尘会逐渐进入槽液,使槽液变色、变浑。
AIM 的低固含助焊剂技术资料就明确写道:由于固体成分少,用比重控制自动设备通常无效,需要改用滴定控制,发泡工艺中建议至少每小时滴定一次,并周期性补加稀释剂以补偿挥发损失。针对这些变化,我们建议建立一份简单的日常管控清单:
| 管控项目 | 建议做法 |
|---|---|
| 浓度监控 | 以酸值滴定为主、比重为辅,按固定频次检测并记录 |
| 补加 | 按供应商推荐的稀释剂补加,不要用其他溶剂替代;补加后复测 |
| 换液 | 按使用时间或外观变化(变色、浑浊、沉淀)定期整槽更换 |
| 防挥发、防吸水 | 槽体尽量加盖,减少敞口面积;关注车间温湿度 |
| 记录与交接 | 每班记录检测值、补加量和异常,交接班时核对 |
表3 助焊剂槽液日常管控清单
很多“白班焊得好、夜班焊不好”的问题,最后查下来都和槽液管理有关:补加不及时、补加了错误的溶剂,或者换液周期被拉长。槽液管理做好了,助焊剂相关的焊接异常往往能减少一大半。
05温度匹配:预热、焊接与活化窗口
第二篇我们讲过,活化剂有一个“工作窗口”:它应该在预热后段到焊料熔化前后充分活化,焊完又尽量被消耗分解。所以,助焊剂必须和串焊机的温度曲线一起看。
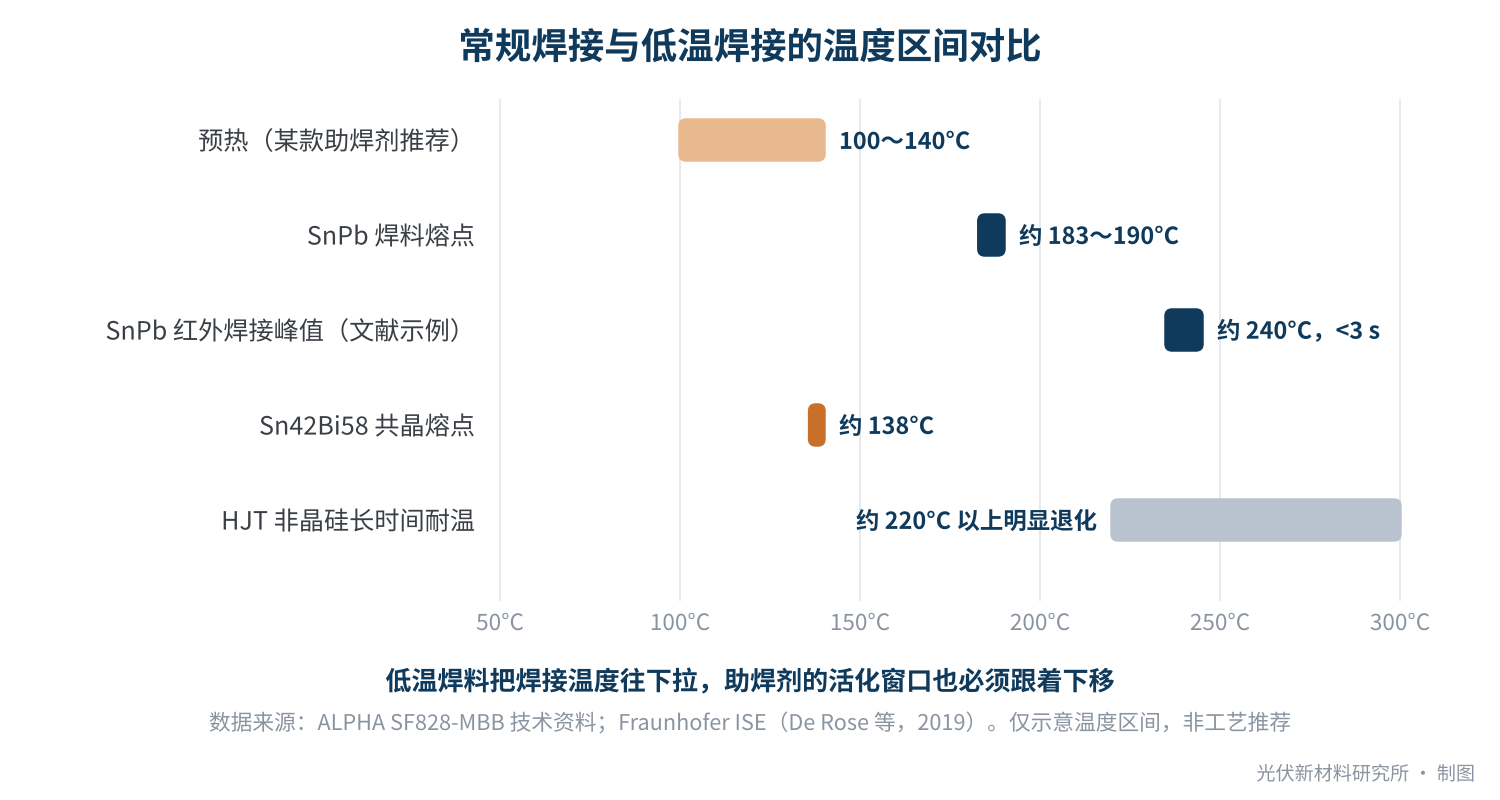
图3 常规焊接与低温焊接的温度区间对比
- 预热:预热的作用是让溶剂在焊接前充分挥发,并让电池片和焊带温度均匀。预热不足,溶剂在焊接瞬间剧烈汽化,容易引起飞溅和气孔;预热过度,活化剂可能提前“消耗”,到焊接时已经乏力。以某款光伏助焊剂为例,其推荐预热温度约为 100~140°C。
- 焊接:常规锡铅焊料(Sn60Pb40/Sn63Pb37)的熔化范围约 183~190°C。上面那款助焊剂的资料并未给出具体焊接温度,只给出锡铅焊带的推荐焊接时间约 2000~2800 毫秒,并建议采用常规回流温度。作为参考,Fraunhofer ISE 在 HJT 电池红外焊接研究中,对 Sn60Pb40 焊带采用约 240°C、不到 3 秒的峰值即可形成无空洞焊点。不同加热方式(接触、红外、电磁、热风等)的升温速度和温度分布不同,对助焊剂挥发和活化的节奏也有影响,换加热方式后需要重新确认。
- 低温焊接:HJT 电池的非晶硅钝化层不耐高温,Fraunhofer ISE 的研究指出,它在约 220°C 以上长时间暴露会严重退化。因此 HJT 等温度敏感电池往往采用熔点更低的锡铋类焊料,例如 Sn42Bi58 共晶合金的熔点约 138°C。焊接温度下移之后,助焊剂的活化窗口也必须跟着下移,否则就会出现“焊料化了,助焊剂还没开始干活”的情况。
助焊剂、焊带和串焊机温度曲线是一个整体。换焊带、换加热方式、换电池技术,任何一项变化都应该触发助焊剂的重新验证。
06写在最后
把助焊剂放到串焊机上,需要管好四件事:
- 涂覆方式要匹配:浸润、喷涂、毛刷各有特点,要和设备、焊带、助焊剂推荐方式一起确认;
- 用量要“刚好”:偏少虚焊,偏多残留和溢流,焊前干燥吹扫能有效减少溢流;
- 槽液要日常管:以酸值为主监控浓度,规范补加和换液,防挥发、防吸水;
- 温度要配套:预热、焊接温度与活化窗口匹配,低温焊接需要同步调整助焊剂。
温度匹配这一节其实已经引出了下一篇的话题:从 PERC 到 TOPCon、HJT、BC,电池技术的迭代对助焊剂提出了哪些新要求?银包铜、细栅线、多主栅和 0BB,又会怎样改变助焊剂的角色?我们下一篇接着聊。
你们产线的助焊剂槽液多久换一次?用什么指标判断该补加了?欢迎与我们交流。
参考资料
- MacDermid Alpha:ALPHA SF828-MBB Liquid Flux 技术资料,2023 年 10 月,https://www.MacDermidAlpha.com/sites/default/files/2024-01/ALPHA-SF828-MBB%20-Liquid-Flux-EN-04Oct23-TB.pdf;2026 年 4 月版,https://www.macdermidalpha.com/sites/default/files/2026-04/ALPHA-SF828-MBB-LFX-TDS-GL-EN-01Apr2026.pdf
- G. Park 等:Soldering flux causes corrosion of indium tin oxide electrode in heterojunction solar cells,Cell Reports Physical Science,2025,https://www.sciencedirect.com/science/article/pii/S2666386425002188
- A. De Rose 等:Interconnection of Silicon Heterojunction Solar Cells by Infrared Soldering – Solder Joint Analysis and Temperature Study,36th EU PVSEC,2019,https://www.ise.fraunhofer.de/content/dam/ise/de/documents/publications/conference-paper/36-eupvsec-2019/DeRose_2CO114.pdf
- AIM Solder:NC263UR 液体助焊剂中文技术资料(TDS),https://www.aimsolder.com/sites/default/files/nc263ur_liquid_flux_chinese_tds.pdf
- pv magazine:UNSW study shows impact of soldering flux on TOPCon solar cell degradation,2025,https://www.pv-magazine-india.com/2025/08/18/unsw-study-shows-impact-of-soldering-flux-on-topcon-solar-cell-degradation
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理