
虚焊、拉力低、焊点发黑……焊接不良到底是不是助焊剂的锅?
导读
串焊出了问题,助焊剂常常第一个被怀疑,但它未必是真正的原因。本文先把常见焊接不良分类,再用鱼骨图梳理助焊剂、焊带、电池片、设备工艺四类“嫌疑对象”,给出“看分布、做替换、查记录”的三步排查思路,并介绍如何通过拉力测试的断裂位置判断问题所在。最后整理了一份助焊剂相关不良的速查表,方便产线快速对照。
在产线上,焊接一旦出问题,助焊剂往往是第一个被“点名”的:换一桶试试、加点稀释剂试试。有时候确实奏效,但更多时候,问题会在几天后再次出现。助焊剂确实是焊接不良的常见原因,但不是唯一的原因。这一篇我们换到产线视角,聊聊怎么系统地判断“是不是助焊剂的问题”。
01先给不良分类:你看到的到底是什么
排查之前,先把现象描述清楚。“焊得不好”太笼统,不同的现象指向的原因差别很大。常见的焊接不良可以分为以下几类:
| 不良类型 | 典型特征 | 常用检测手段 |
|---|---|---|
| 虚焊/假焊 | 焊带看似贴合,但未形成可靠的冶金结合,轻碰即脱或局部未焊上 | EL、拉力测试、目视 |
| 拉力不达标 | 拉力平均值偏低,或同一根焊带上数值离散大 | 拉力测试(注明剥离角度) |
| 过焊 | 焊接温度过高或时间过长,出现碎片、隐裂、栅线剥离 | EL、目视、显微观察 |
| 焊点外观异常 | 焊点周围发黑、白斑、残留结晶,或出现锡珠 | 目视、显微观察 |
| 焊带偏移/滑移 | 焊带偏离栅线位置,或焊接后发生移动 | 目视、视觉检测 |
表1 常见焊接不良的分类
这里要特别提一下拉力测试。标准 EN 50461 给出的最低要求是每毫米焊接宽度 1 N,但没有规定剥离角度。Fraunhofer ISE 的研究发现,同一种焊点在不同角度下测得的拉力差别很大:45° 下的平均拉力约 9.7 N,90° 下约 3.1 N,相差约三倍;135° 和 180° 下分别约 2.5 N 和 3.5 N。所以比较拉力数据之前,一定要先确认剥离角度、速度和夹具是否一致。到了细圆丝焊带,焊接宽度本身就不好定义,不少企业改为按“单根焊丝拉力”制定内控标准,跨厂比较时更要先对齐口径。
02四个“嫌疑对象”
焊接是焊带、电池片、助焊剂和设备工艺共同作用的结果。用一张鱼骨图把常见原因梳理出来:
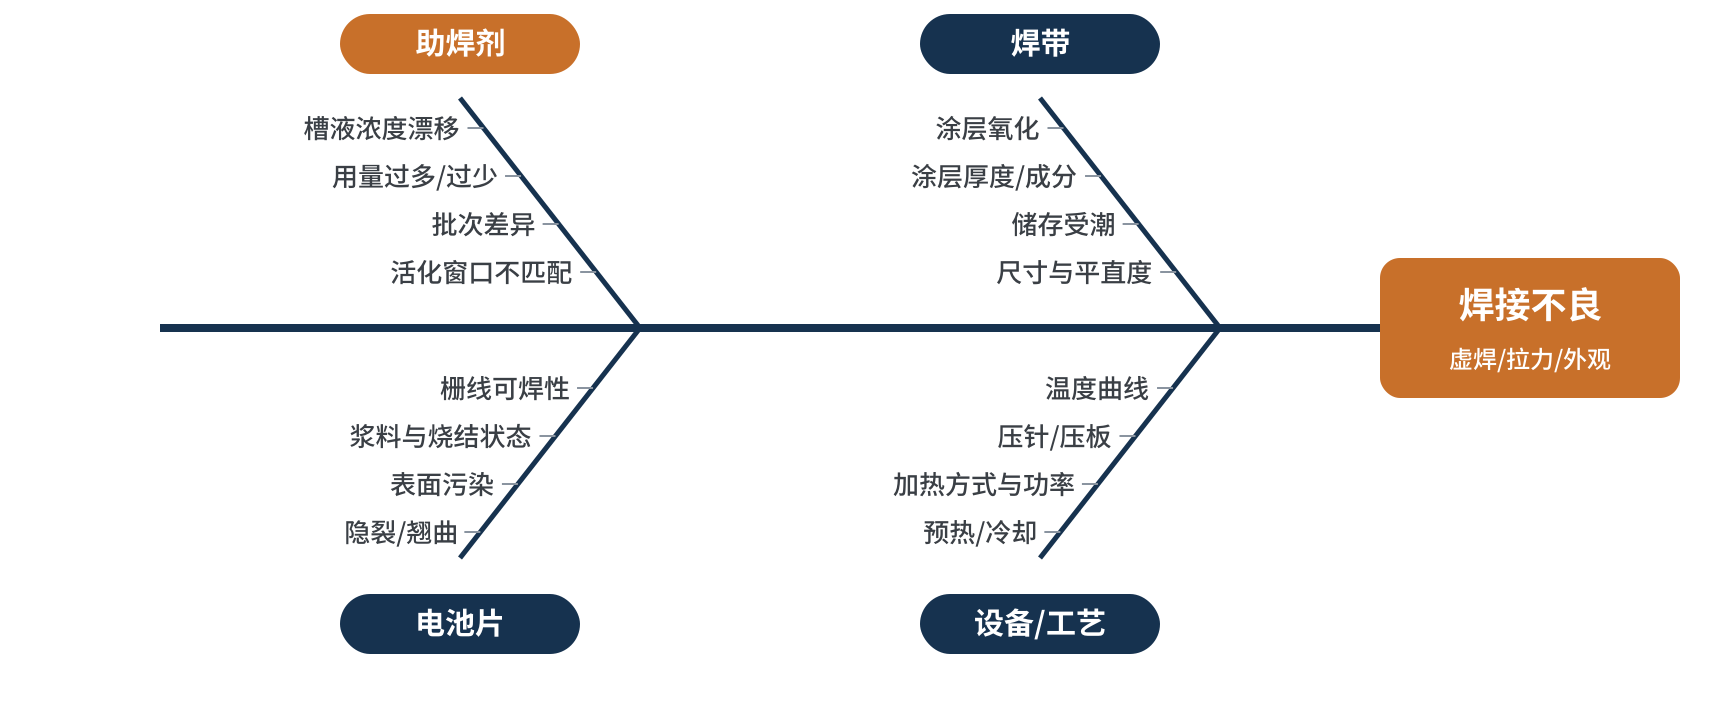
图1 焊接不良的四个“嫌疑对象”
- 助焊剂:槽液浓度漂移(挥发、吸水)、用量过多或过少、批次差异、活化窗口与温度曲线不匹配。
- 焊带:涂层氧化、涂层厚度或成分波动、储存受潮、尺寸和平直度不良。焊带系列中我们详细讨论过这些问题。
- 电池片:栅线可焊性差、浆料或烧结状态异常、表面污染,以及隐裂、翘曲等来料问题。
- 设备/工艺:温度曲线偏移、压针或压板状态、加热功率衰减、预热和冷却参数变化。
这四类原因的表现常常相似:虚焊既可能是助焊剂浓度低,也可能是焊带氧化或加热功率下降。单凭一个现象就下结论,很容易“误判嫌疑人”。
03排查三步法:看分布、做替换、查记录
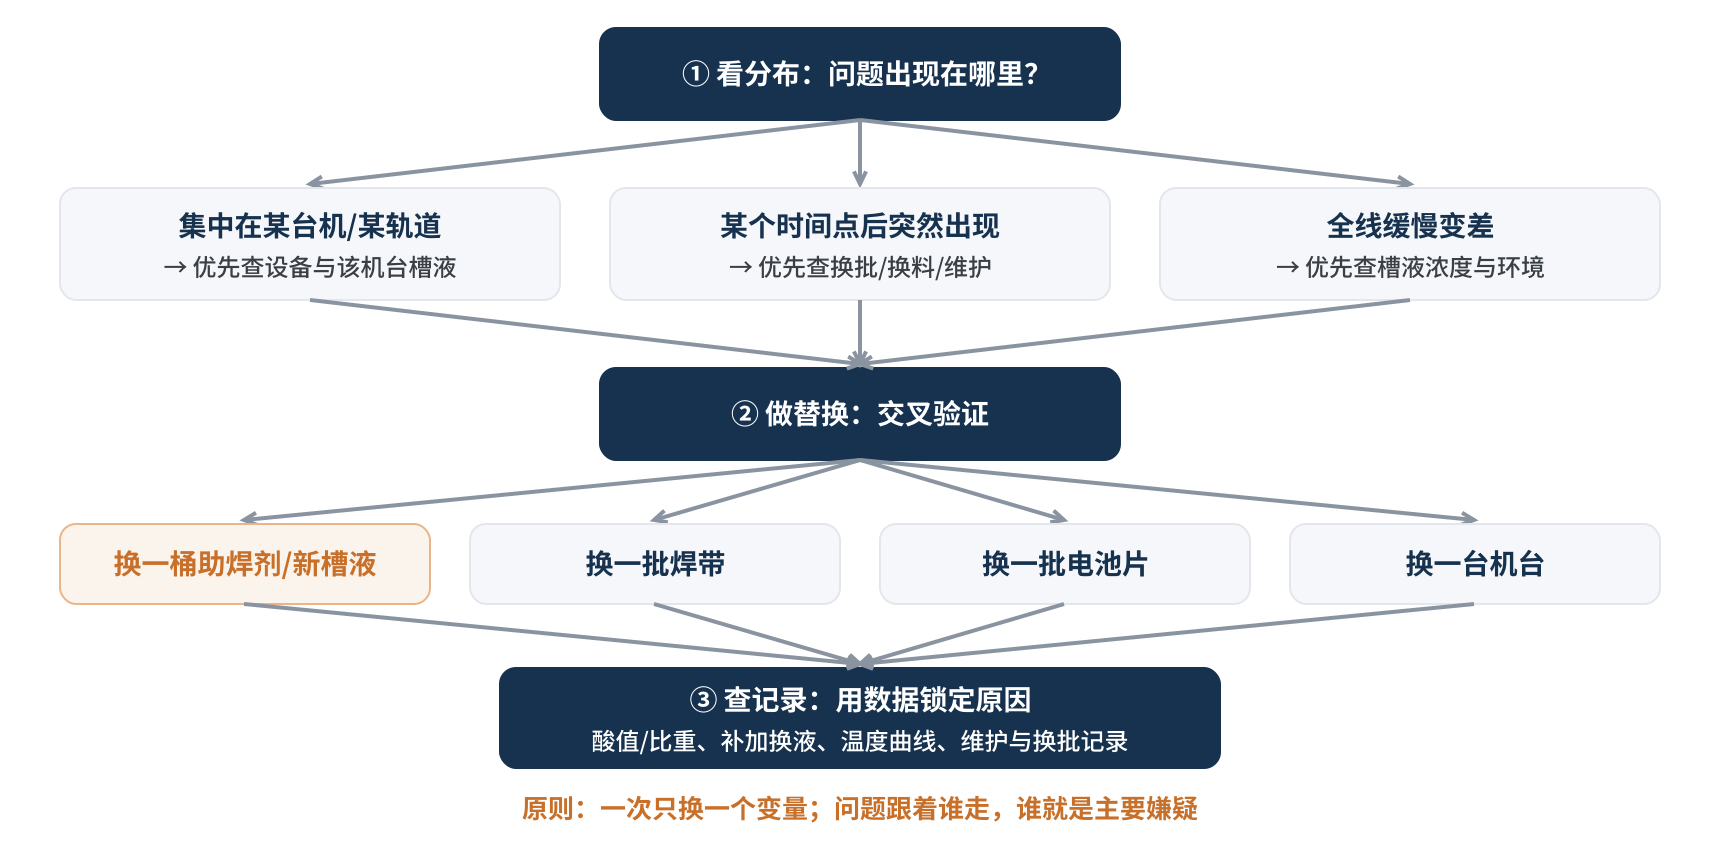
图2 焊接不良排查的三步思路
- 第一步,看分布:先弄清问题“在哪里、从什么时候开始”。集中在某台机或某条轨道,优先查该设备及其槽液;在某个时间点之后突然出现,优先查这个时间点前后的换批、换料和设备维护;全线缓慢变差,则优先查槽液浓度和车间温湿度。
- 第二步,做替换:在不良机台上依次替换单一变量:换一桶新助焊剂或新配槽液、换一批焊带、换一批电池片,或把同一批物料放到另一台机上焊。一次只换一个变量,问题跟着谁走,谁就是主要嫌疑。
- 第三步,查记录:用数据锁定原因:槽液的酸值和比重记录、补加和换液记录、温度曲线和加热功率记录、设备维护记录、物料换批记录。第 03 篇和第 05 篇建议建立的基线和日常记录,在这一步会发挥关键作用。
三步走下来,大多数问题都能定位到一个主要原因。如果替换助焊剂后问题消失,再把旧槽液送检,对比酸值、固含量和外观,就能进一步判断是槽液管理问题还是来料批次问题。
排查的关键是“控制变量”。先看分布缩小范围,再逐一替换验证,最后用记录确认,避免“换了助焊剂恰好好了”带来的误判。
04从拉力断面读出问题所在
拉力测试不只是读一个数字。焊带被拉下来之后,看看断在哪一层,往往比拉力值本身更能说明问题。
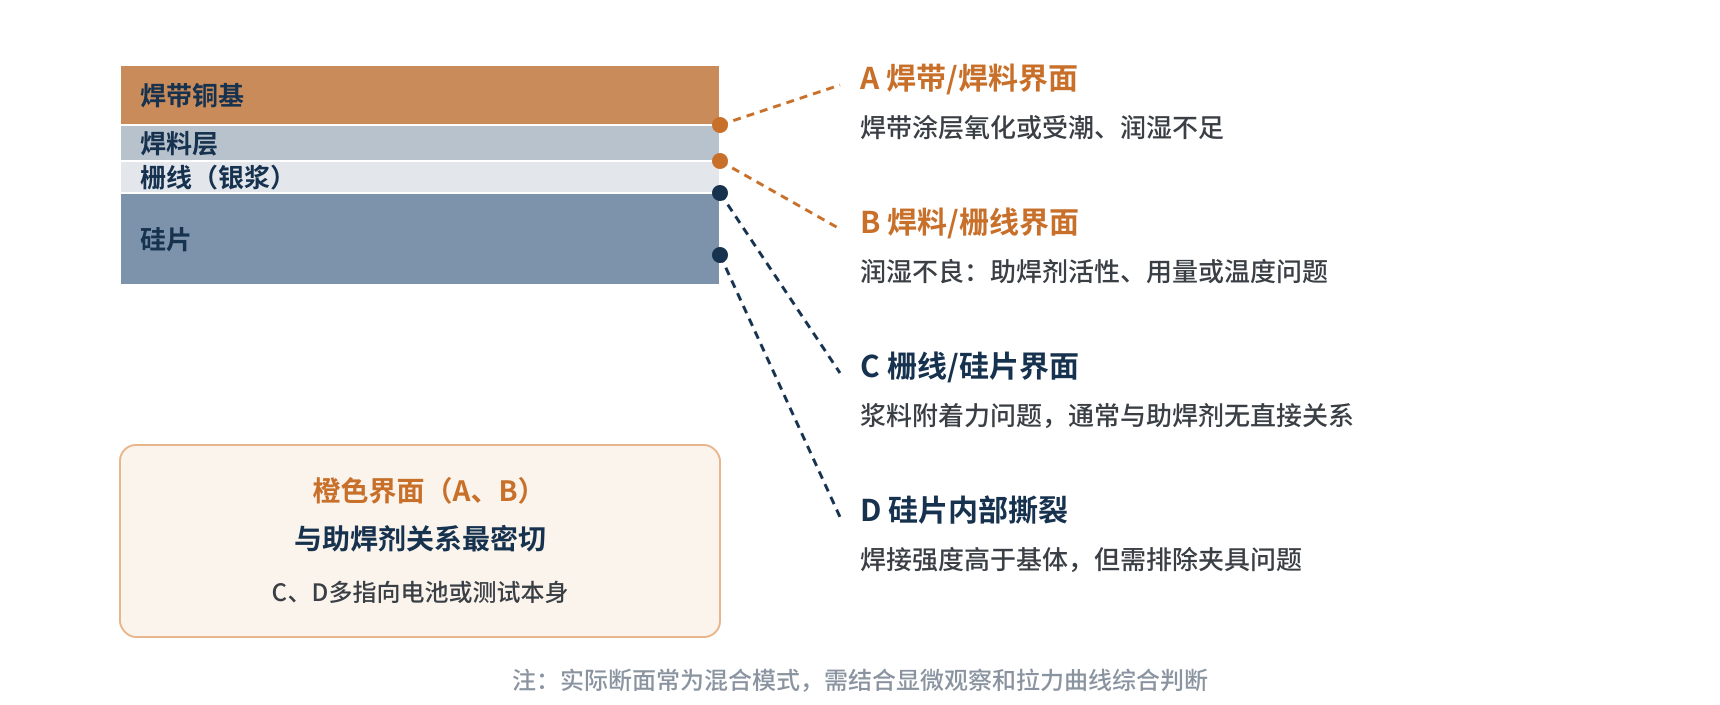
图3 拉力测试后看断裂位置(示意)
- 断在焊带与焊料之间:焊带上的焊料涂层与铜基之间或涂层表面结合不好,常见于焊带氧化、受潮或润湿不足。
- 断在焊料与栅线之间:焊料没有很好地润湿栅线,栅线表面几乎没有焊料残留。这是与助焊剂关系最密切的断裂位置,常见原因是活性不足、用量偏少或温度不够。
- 断在栅线与硅片之间:栅线连同焊料一起被拉起,硅片表面露出。这通常是电池浆料附着力问题,与助焊剂没有直接关系。
- 硅片内部撕裂:说明焊接强度已经高于基体,但也要排除夹具固定不当造成的假象。
实际断面经常是几种模式的混合,需要结合显微观察和拉力曲线综合判断。Fraunhofer ISE 的研究在全部 180° 剥离测试中都观察到断裂均匀地发生在电池金属化层内部。另一项韩国团队的研究则用剪切试验考察了老化的影响:焊点在 90~150°C 下老化 1000 小时后,剪切强度从约 240~270 MPa 降到约 130 MPa,断裂位置在“焊料/烧结银”与“烧结银/硅片”两个界面之间转移,强度下降主要来自烧结银与硅片结合的弱化。这说明拉力和断面都会随老化发生变化,判断时要注意样品的状态。
05助焊剂相关不良速查表
最后,我们把与助焊剂相关的常见不良整理成一张速查表,供产线排查时对照:
| 现象 | 可能的助焊剂原因 | 建议的验证方法 |
|---|---|---|
| 某台机虚焊增多 | 该机台槽液浓度偏低、喷嘴堵塞或用量不足 | 测该槽酸值,检查喷嘴或毛刷,换新槽液对比 |
| 换批后拉力下降 | 助焊剂批次差异 | COA 与内控基线对比,新旧批次交叉焊接 |
| 焊点周围白斑、残留多 | 用量过多、槽液浓缩、固含偏高或吸水 | 测酸值和固含量,调整用量,观察残留变化 |
| 锡珠、飞溅 | 溶剂或水分未充分挥发,预热不足 | 检查预热温度和干燥吹扫,确认槽液是否吸水 |
| 焊带滑移、偏移 | 液态助焊剂过多,降低定位稳定性 | 减少用量或增加焊前干燥,观察改善情况 |
| 焊点发黑 | 温度过高导致残留过热,或活化剂分解异常 | 核对温度曲线,排除过焊,再换助焊剂对比 |
| 老化后焊带附近 EL 发暗 | 助焊剂溢流或残留腐蚀(TOPCon、HJT 更敏感) | 显微检查溢流痕迹,做电池级湿热对比 |
表2 助焊剂相关不良速查表
需要强调的是,表中只列出了“可能的助焊剂原因”。同样的现象,焊带、电池片和设备也可能是原因,速查表用来缩小范围,最终结论仍需通过替换验证来确认。
看到现象先分类,判断原因看分布,锁定原因靠替换,确认结论靠记录。拉力断面是判断润湿问题的重要线索。
06写在最后
关于焊接不良的排查,可以记住三点:
- 不要先入为主:助焊剂是常见嫌疑,但虚焊、拉力低同样可能来自焊带、电池片或设备;
- 控制变量:看分布、做替换、查记录,一次只改一个变量,让问题“跟着原因走”;
- 读懂断面:断在焊料与栅线之间,最可能与助焊剂的润湿有关;断在栅线与硅片之间,则更可能是电池浆料的问题。
这一篇讲的是在产线上能直接看到的不良。还有一类问题更隐蔽:组件出厂时一切正常,却在 DH、TC、HF 等老化测试或户外运行中逐渐暴露。下一篇我们将聊聊助焊剂在组件可靠性中的角色,结合失效分析案例,看看腐蚀、电迁移和串阻上升是如何一步步发生的。
你们排查焊接不良时有什么“独门方法”?欢迎与我们交流。
参考资料
- U. Eitner, L. C. Rendler:Peel Testing of Ribbons on Solar Cells at Different Angles: Consistent Comparison by Using Adhesive Fracture Energies,29th EU PVSEC,Fraunhofer ISE,2014,https://www.ise.fraunhofer.de/content/dam/ise/de/documents/publications/conference-paper/29-eupvsec-2014/Eitner_5DV340.pdf
- EN 50461:Solar cells — Datasheet information and product data for crystalline silicon solar cells(拉力最低要求 1 N/mm)
- M.-S. Kang, Y.-J. Jeon, Y.-E. Shin:Bonding Strengths and Thermal Degradation of Photovoltaic Module Ribbon Solder Joints,International Journal of Precision Engineering and Manufacturing-Green Technology 6 (2019) 489–496,https://link.springer.com/article/10.1007/s40684-019-00045-0
- Renewable Energy World:Bond testing of solar cell interconnections
- pv magazine:New study confirms sensitivity of heterojunction solar cells to soldering flux,2025
- pv magazine Australia:UNSW study shows impact of soldering flux on TOPCon solar cell degradation,2025
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理