
一款新助焊剂如何走进量产线:选型、验证、切换与变更管理全流程
导读
降本、国产替代、电池技术切换、供应商配方变更……组件厂更换助焊剂的理由很多,但换助焊剂从来不是换一桶液体那么简单。本文把助焊剂导入拆成五个阶段:需求定义、供应商评估、实验室验证、产线验证、可靠性与量产切换,重点讲清楚三件事:规格书和技术协议该写什么,产线 DOE 为什么要找“工艺窗口”而不是“最优点”,以及量产切换和后续变更管理中最容易踩的坑。
从这一篇开始进入产业篇。前面九篇,我们把助焊剂的作用、成分、指标、测试、工艺、电池适配、相容性、焊接不良和可靠性都过了一遍。把这些知识串起来,最终要落到一个很实际的问题上:组件厂怎样选择一款助焊剂,又怎样把它稳妥地导入量产?
01为什么要换助焊剂
组件厂更换助焊剂,通常出于以下几种情况:
- 降本与国产替代:用性价比更高的产品替代现有产品,这是最常见的动机。
- 技术切换:电池从 PERC 换到 TOPCon、HJT 或 BC,焊带换成细圆丝或低温焊带,原有助焊剂不再适配(见第 06 篇)。
- 被动变更:供应商停产、调整配方、更换原料或生产地点,即使型号名称不变,产品实际上已经变了。
- 问题驱动:现有助焊剂在可靠性测试或产线中暴露出问题,需要寻找替代方案。
无论哪种情况,都要走同一套导入流程。区别只在于,降本类导入往往时间压力最大,也最容易“省步骤”,而省掉的步骤,往往就是日后出问题的地方。
02导入的五个阶段
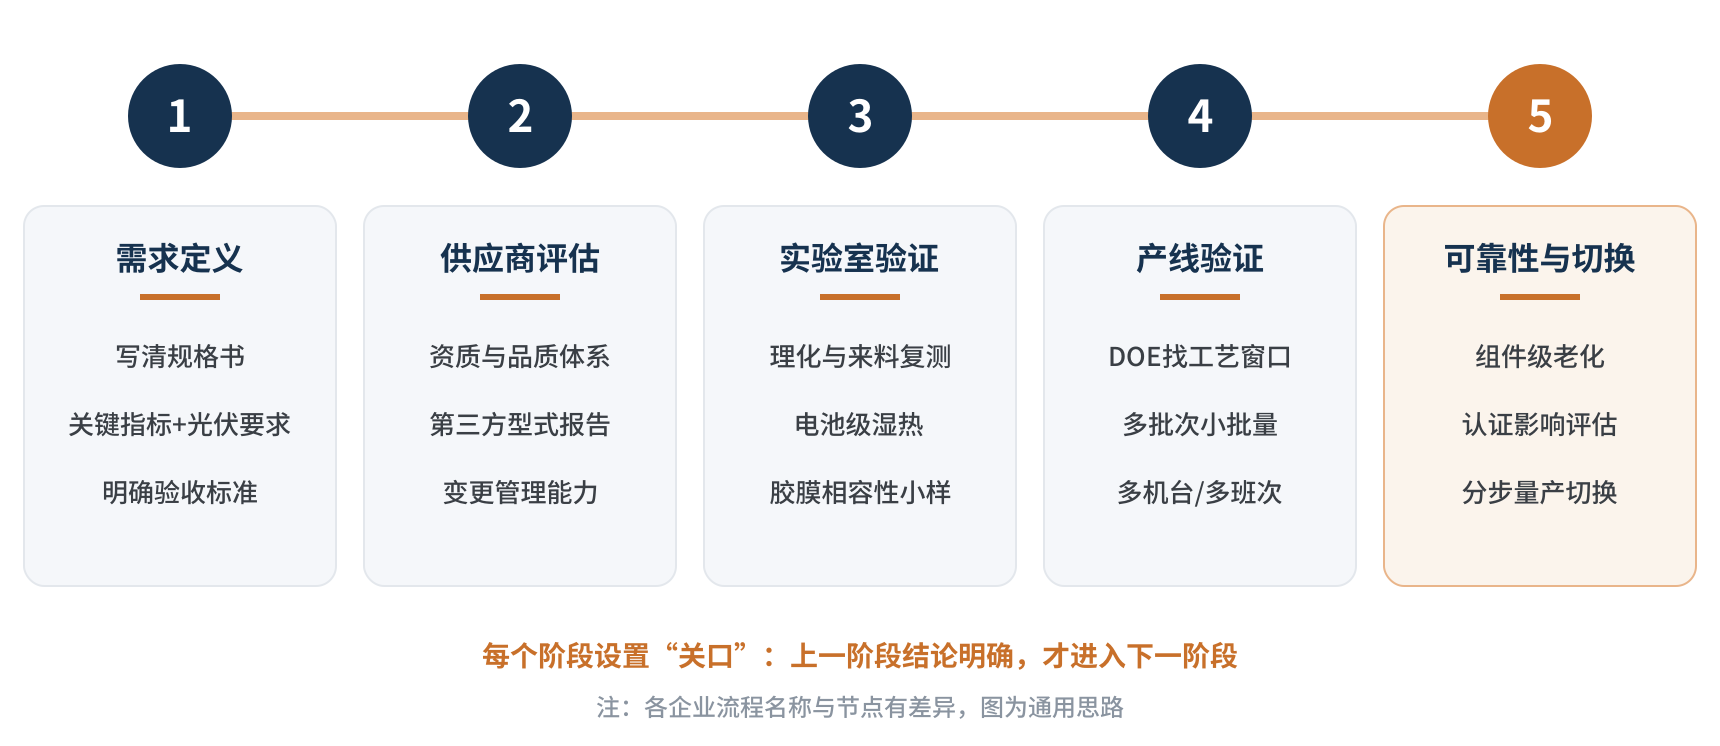
图1 助焊剂导入的五个阶段
- 阶段 1,需求定义:先写清楚要什么。规格书要包括第 03 篇讲到的关键理化指标及其上下限,第 04 篇讲到的型式测试要求,还要补上光伏特有的要求:胶膜相容性、电池级湿热表现、适配的焊带与电池类型、推荐涂覆方式和温度窗口。
- 阶段 2,供应商评估:看资质和品质体系,看第三方型式测试报告(注明标准版本和日期),看产能和交付稳定性,也要看技术支持能力和变更管理能力:供应商能否及时通知配方和原料变更,比价格更关乎长期风险。
- 阶段 3,实验室验证:复测关键理化指标,与供应商数据对照;做电池级湿热对比,快速筛掉对电池不友好的产品;做助焊剂与胶膜的相容性小样(见第 07 篇),提前暴露黄变、脱层风险。
- 阶段 4,产线验证:在实际串焊机上做 DOE,找到工艺窗口;然后用多批次助焊剂、多台机、多个班次做小批量验证,确认稳定性。
- 阶段 5,可靠性与切换:组件级老化测试(DH、TC、HF 等,视需要加严)通过后,评估对组件认证的影响,再分步切换到量产。
每个阶段之间都应该设置一个“关口”:上一阶段结论明确,才进入下一阶段。实验室阶段就被电池级湿热筛掉的产品,没有必要再占用产线资源做 DOE。
03产线 DOE:找“窗口”,不只是找“最优点”
产线验证中最核心的工作是 DOE。常见的因子和响应如下:
| 类别 | 常见内容 |
|---|---|
| 因子 | 助焊剂用量或浓度、预热温度、焊接温度或功率、焊接时间;必要时加入不同批次的焊带和电池片 |
| 响应 | 拉力(均值和离散度)、EL 不良率、碎片率、外观(残留、白斑、锡珠)、焊带偏移 |
| 对照 | 现用助焊剂在相同条件下并行测试,作为基准 |
表1 产线 DOE 的常见因子、响应与对照
很多 DOE 做完,结论只有一句话:“最佳参数是某某”。但对量产来说,比最优点更重要的,是合格区域有多宽。
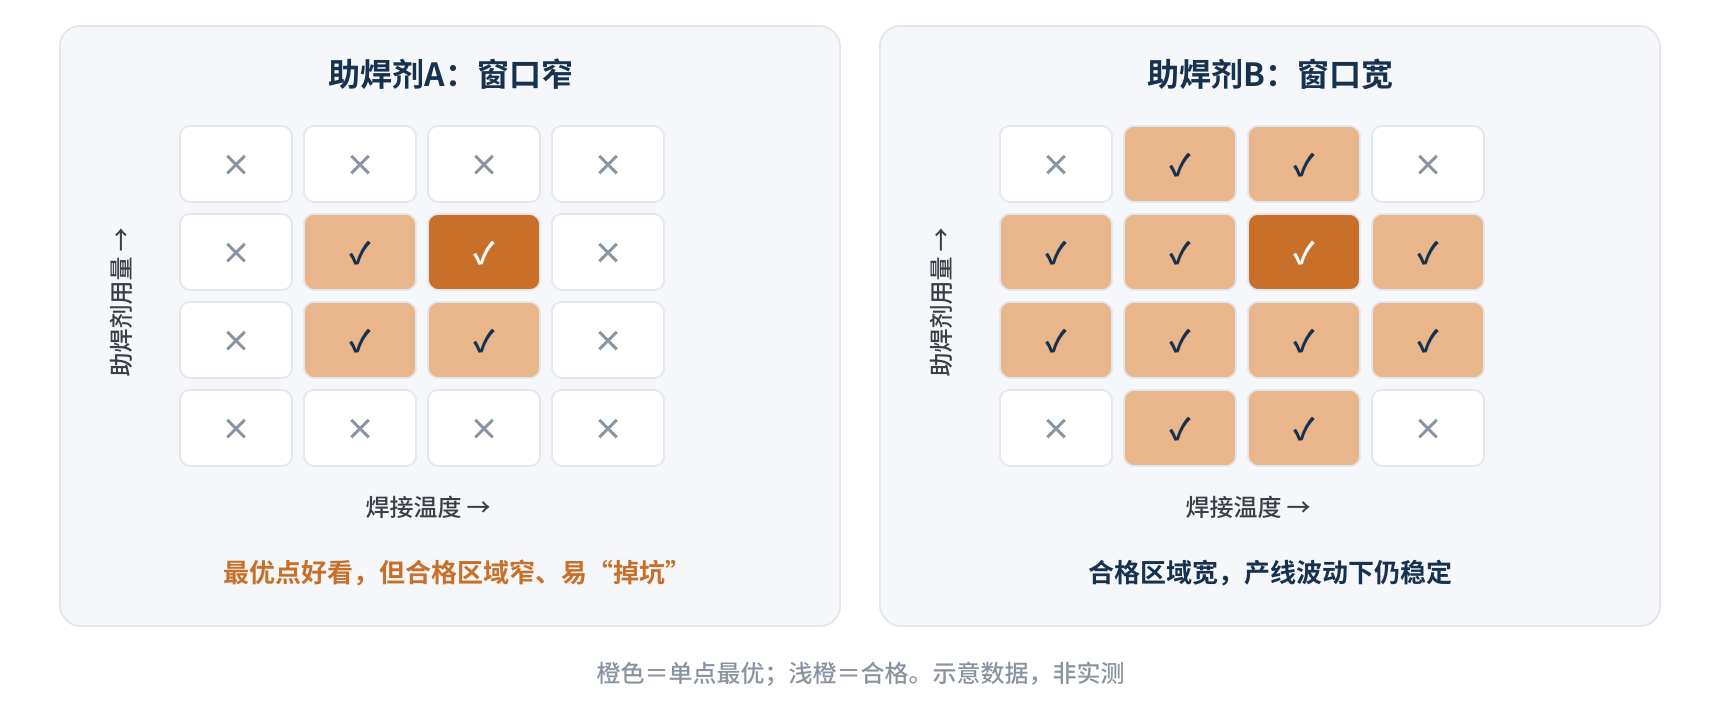
图2 产线 DOE 要找的是“窗口”,不只是“最优点”(示意)
产线上,槽液浓度会漂移,加热功率会衰减,焊带和电池片每批都有差异。一款助焊剂即使在最优点表现很好,如果合格区域很窄,产线稍有波动就会“掉坑”;而窗口宽的产品,即使最优点稍逊,量产表现往往更稳定。所以评价时可以问一个问题:把用量和温度各偏移一档,结果还合格吗?
导入 DOE 的目标不是找到“最好的一个点”,而是确认“合格的一片区域”足够宽,能覆盖产线的日常波动。
04量产切换:三个“不”
实验室和小批量都通过了,最后一步是量产切换。这一步看似简单,实际上最容易出问题:
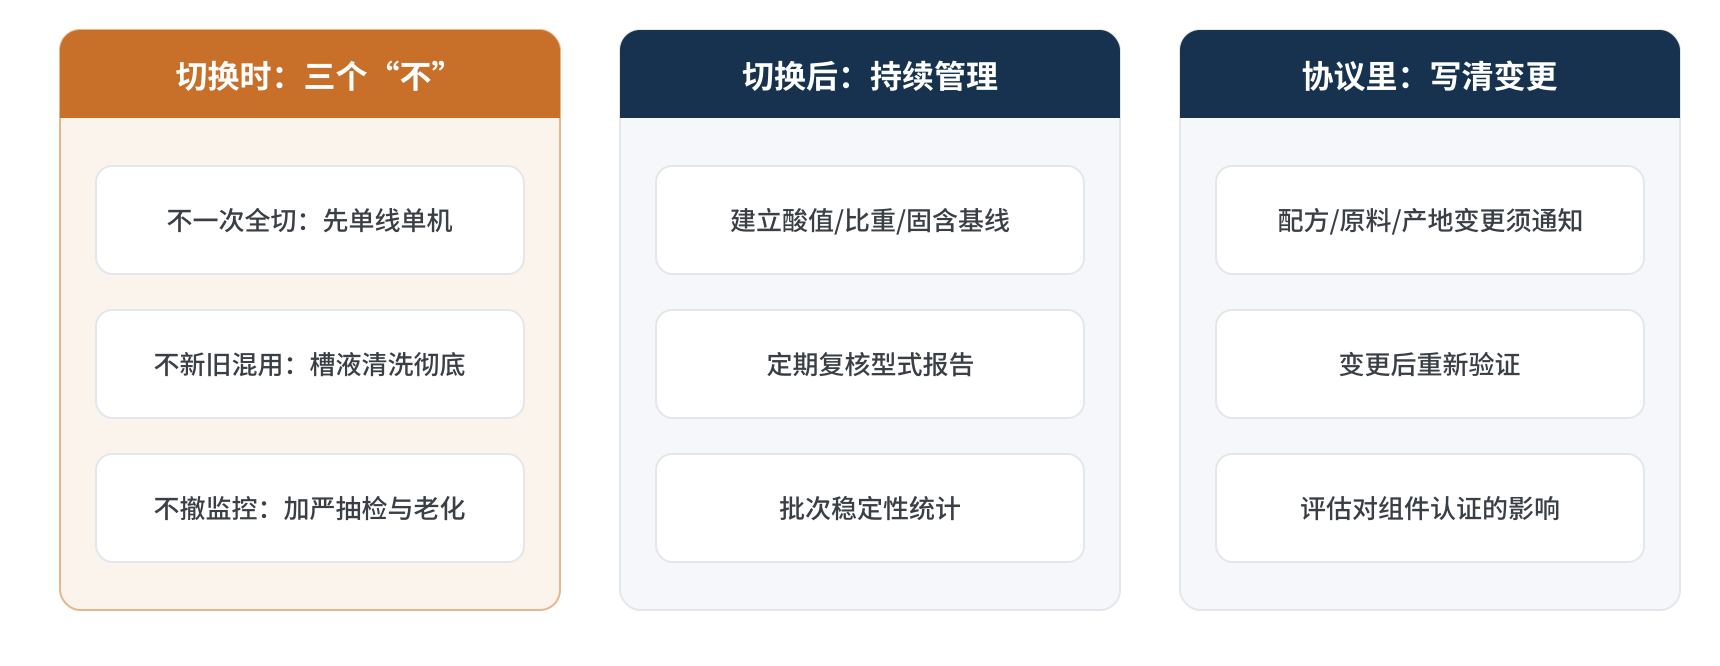
图3 量产切换与变更管理的要点
- 不一次全切:先在一条线或一台机上切换,稳定运行一段时间后再逐步推广,出问题时影响范围可控。
- 不新旧混用:切换时要彻底清空和清洗槽体、管路和喷嘴,不要把新助焊剂直接补加到旧槽液里。不同配方混合后的表现无法预测。
- 不撤监控:切换初期加严来料检验和过程抽检,并定期抽取量产组件做老化测试,确认量产状态与验证状态一致。
同时,要按第 03 篇的建议,用新助焊剂建立自己的酸值、比重、固含量基线和控制范围,并更新作业指导书和槽液管理规定。
05变更管理:导入之后才是开始
导入完成并不意味着可以“一劳永逸”。助焊剂的风险,很多来自导入之后的“悄悄变化”:
- 技术协议要写清变更通知:约定配方、原料、生产地点和工艺发生变更时,供应商必须提前书面通知(PCN),并提供变更前后的对比数据。
- 变更后要重新验证:根据变更程度,重新执行部分或全部导入验证,不能因为型号名称没变就默认没有影响。
- 定期复核:定期索取更新的型式测试报告,统计批次稳定性,关注酸值、固含量和卤素的长期波动。
- 评估认证影响:组件设计和材料变更后的重测要求,由 IEC TS 62915 规定。其第二版于 2023 年 9 月发布(并已并入 2024 年 7 月的勘误),用一张矩阵汇总了各类材料和设计变更对应的重测项目;同时删去了旧版中一些具体的工艺变更条目,改为要求按 IEC 62941 建立并保持一致的质量管理体系。也就是说,助焊剂这类“工艺材料”的变更,越来越依赖组件厂自己的质量体系来管住。更换助焊剂是否需要重测、需要哪些项目,应对照标准的最新版本与认证机构确认,并保留完整的验证记录。
导入流程管的是“换进来”,变更管理管的是“不悄悄变”。两者都做好,助焊剂才算真正被管住了。
06写在最后
关于助焊剂的选型与导入,可以记住三点:
- 流程不省步:需求定义、供应商评估、实验室验证、产线验证、可靠性与切换,五个阶段逐关推进;
- DOE 看窗口:比最优点更重要的是合格区域的宽度,它决定了量产的稳定性;
- 变更要管住:技术协议写清变更通知,变更后重新验证,并评估对组件认证的影响。
这一篇反复提到“降本”是换助焊剂的常见动机。那么,助焊剂在组件成本中到底占多少?价格由什么构成?降本空间有多大,哪些风险不能碰?下一篇我们就来算一算助焊剂的成本账。
你们导入新助焊剂时,最常被“省掉”的是哪一步?欢迎与我们交流。
参考资料
- IEC TS 62915:2023,Photovoltaic (PV) modules — Type approval, design and safety qualification — Retesting(Edition 2.0,2023-09-15),https://webstore.ansi.org/standards/iec/iects62915eden2023
- IEC 62941,Terrestrial photovoltaic (PV) modules — Quality system for PV module manufacturing
- IEC 61215-2:2021,Terrestrial photovoltaic (PV) modules — Design qualification and type approval — Part 2: Test procedures
- pv magazine Australia:UNSW study shows impact of soldering flux on TOPCon solar cell degradation,2025(电池级湿热筛查建议)
- AIM Solder:NC263UR 液体助焊剂技术资料(TDS)(低固含助焊剂浓度控制建议)
- 本系列第 03、04、06、07 篇
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
1. 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
2. 转载及引用内容均注明出处,尊重原创。
3. 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
4. 如有不实或侵权,请留言或联系我们处理